Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

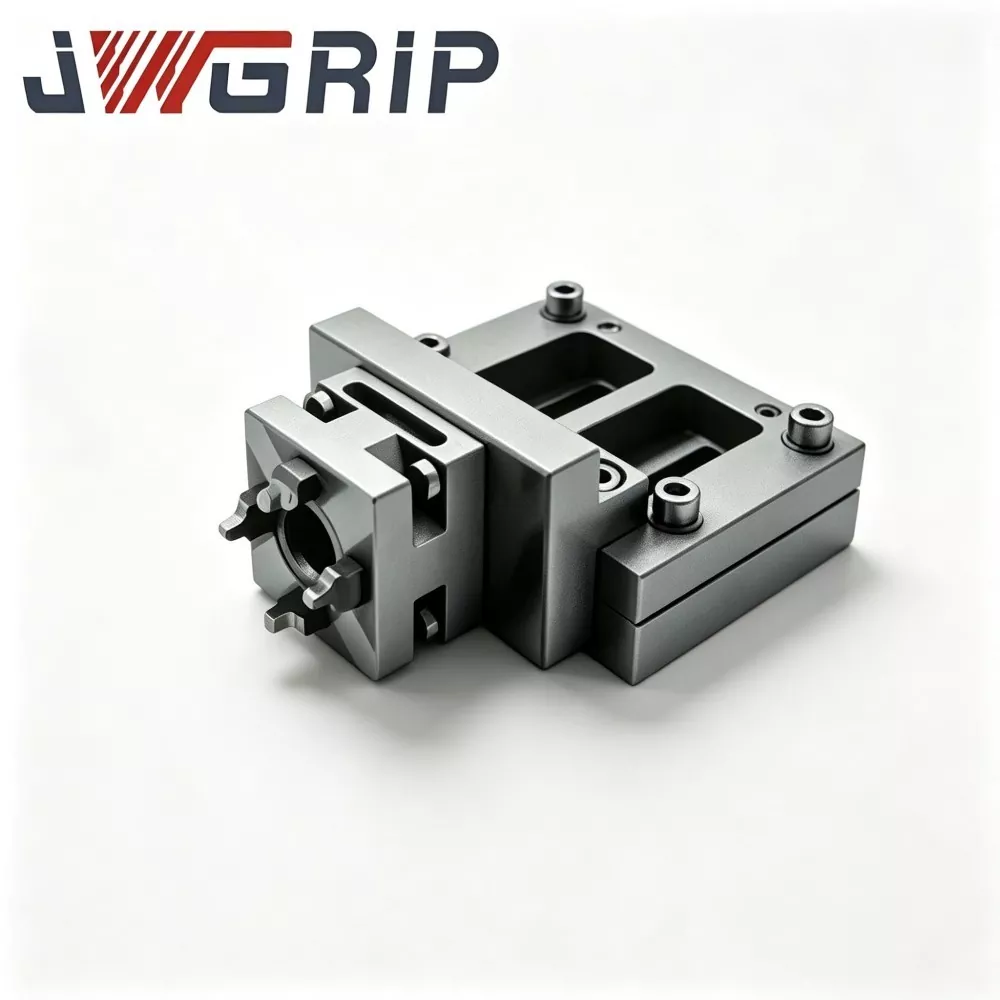
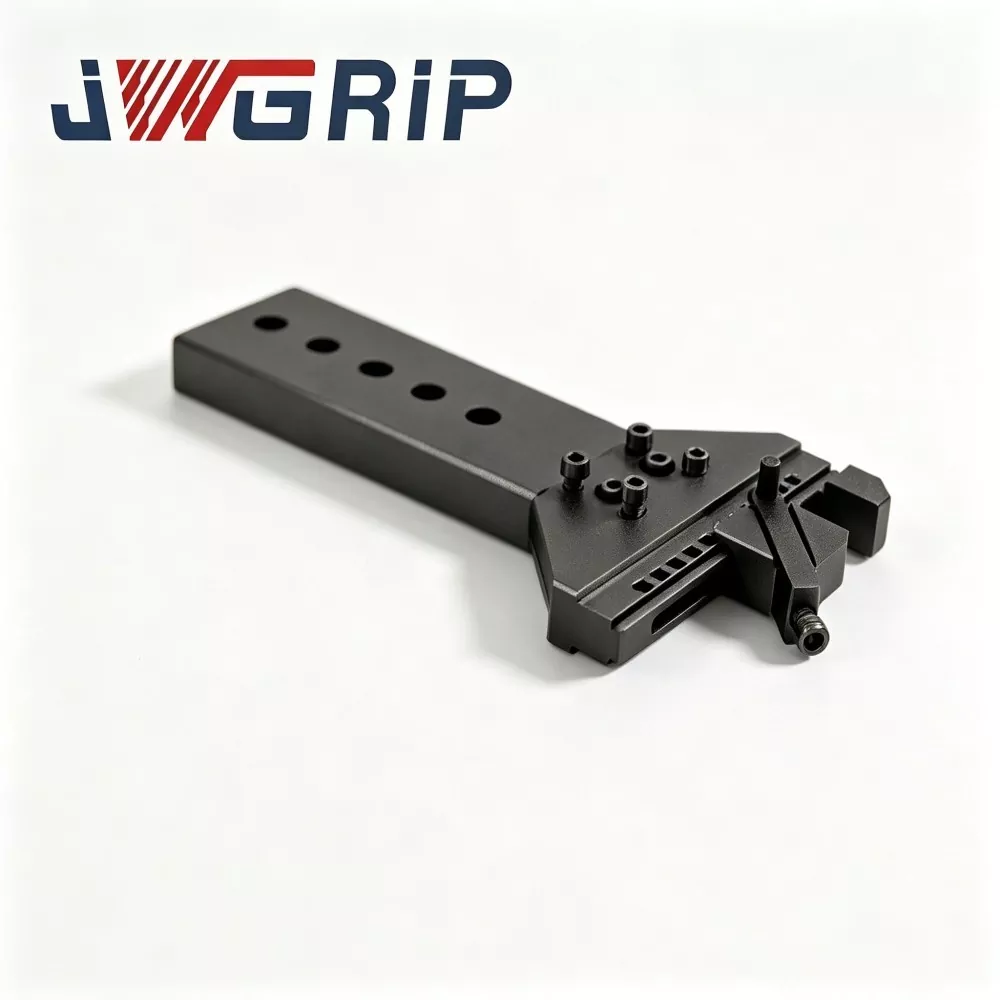

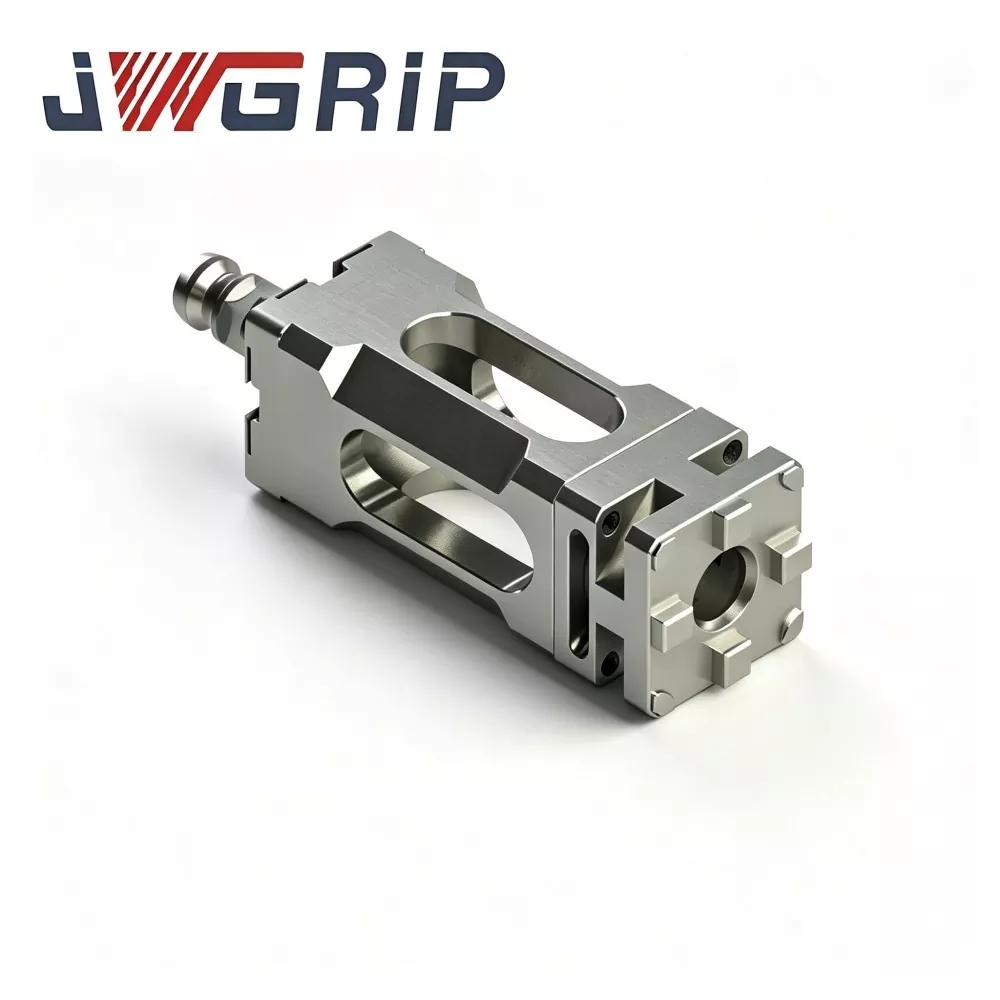
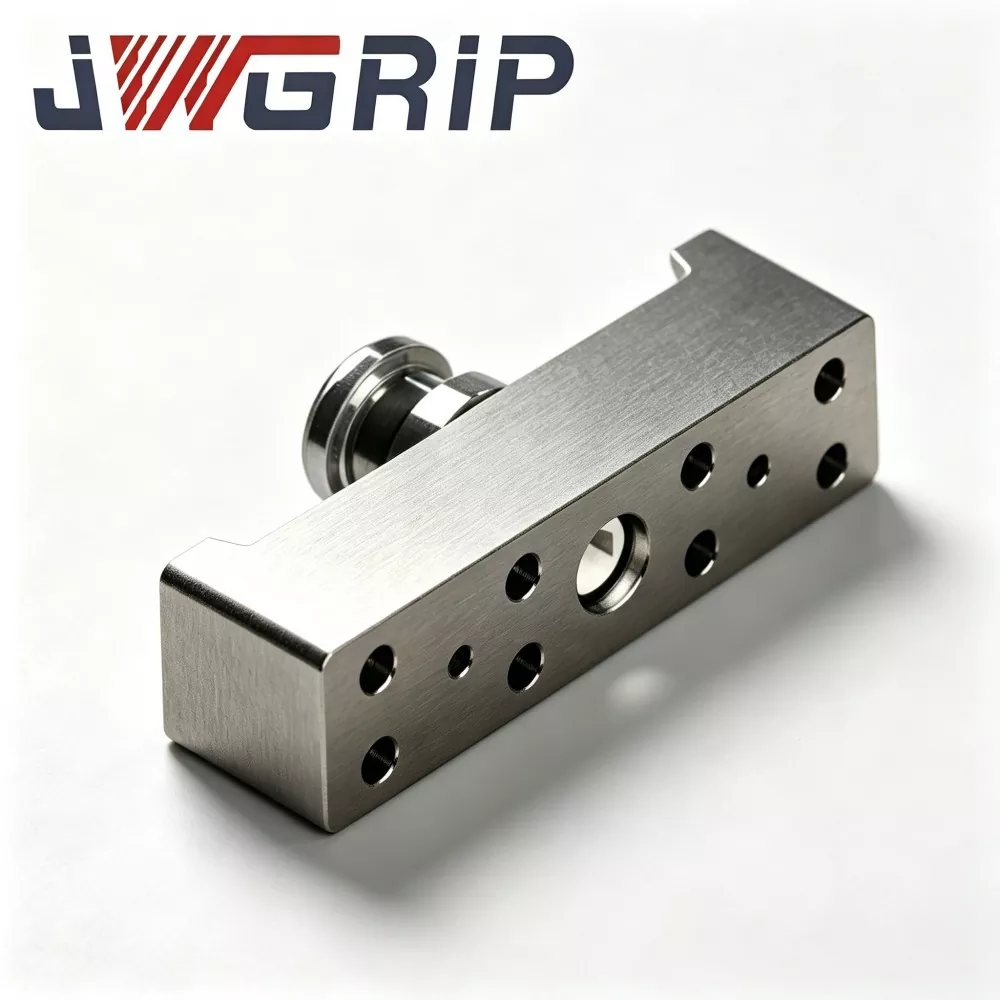
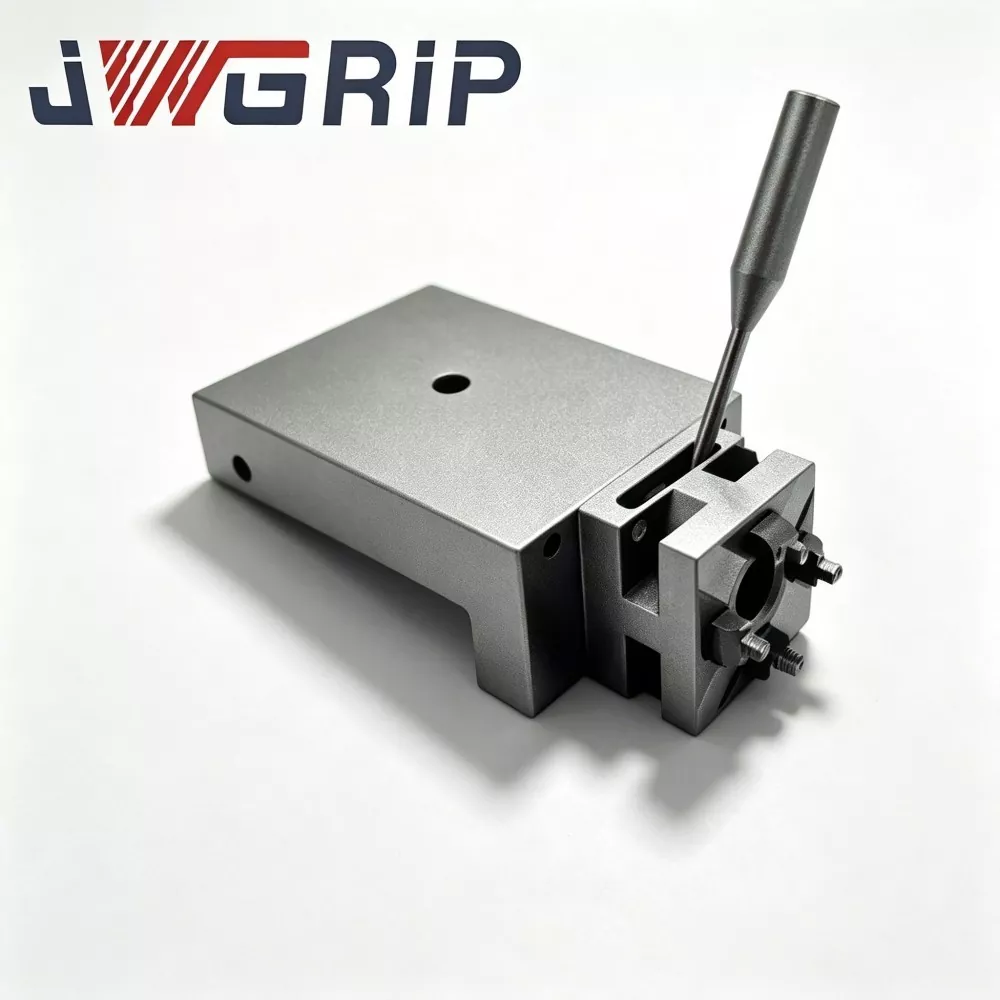
Н160 полуга шарке за хватаљку за брзу промену робота
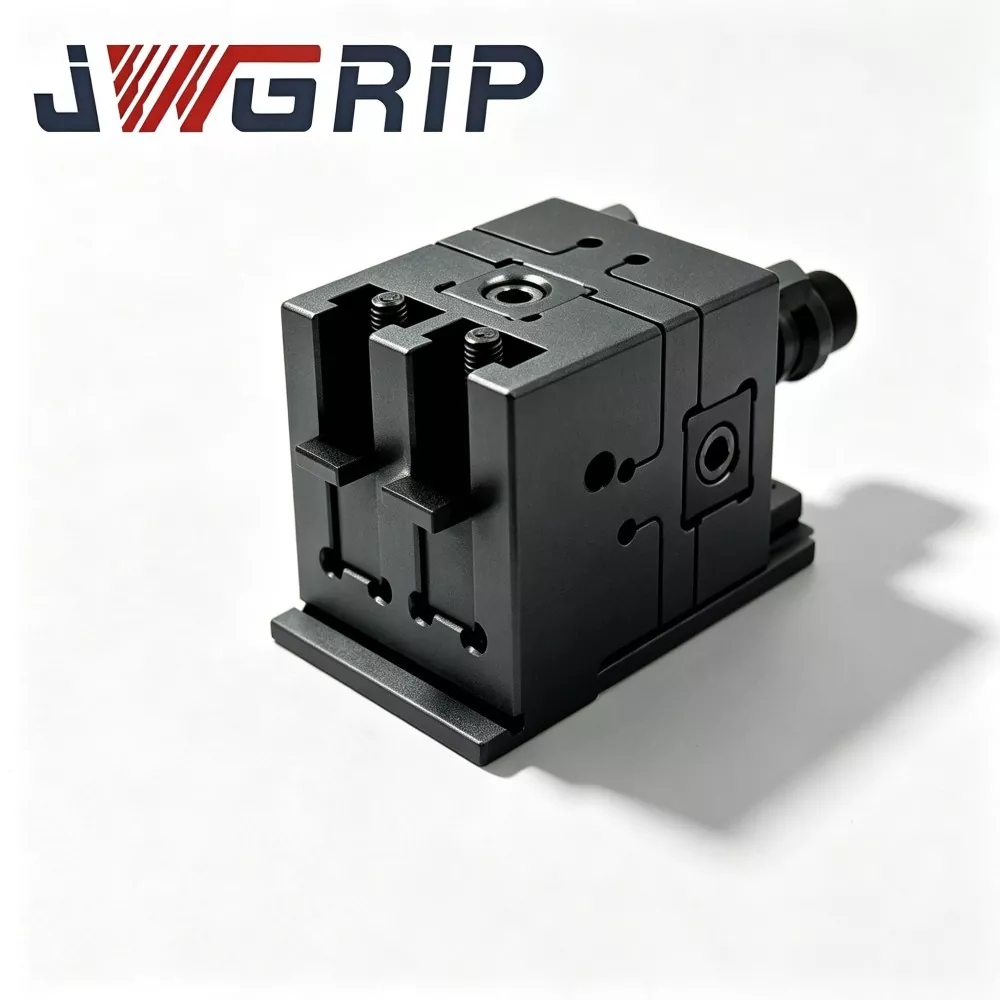
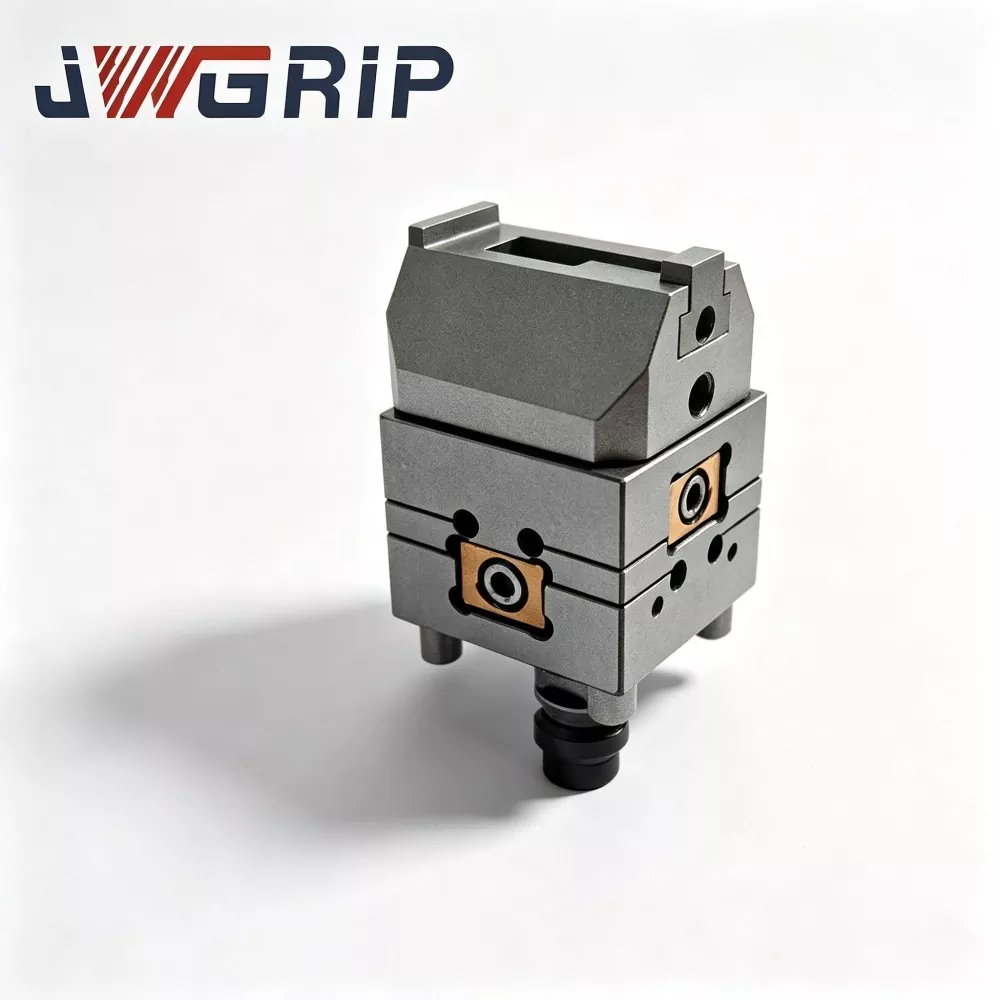
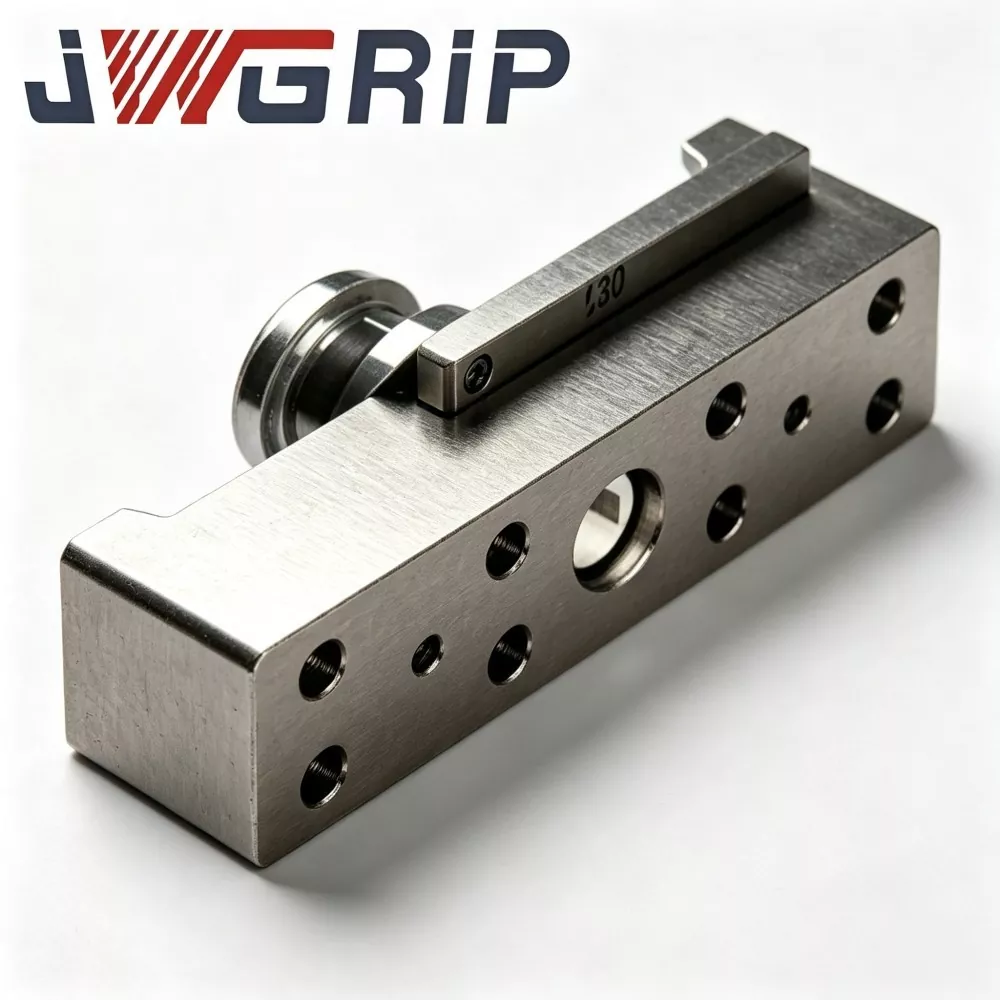
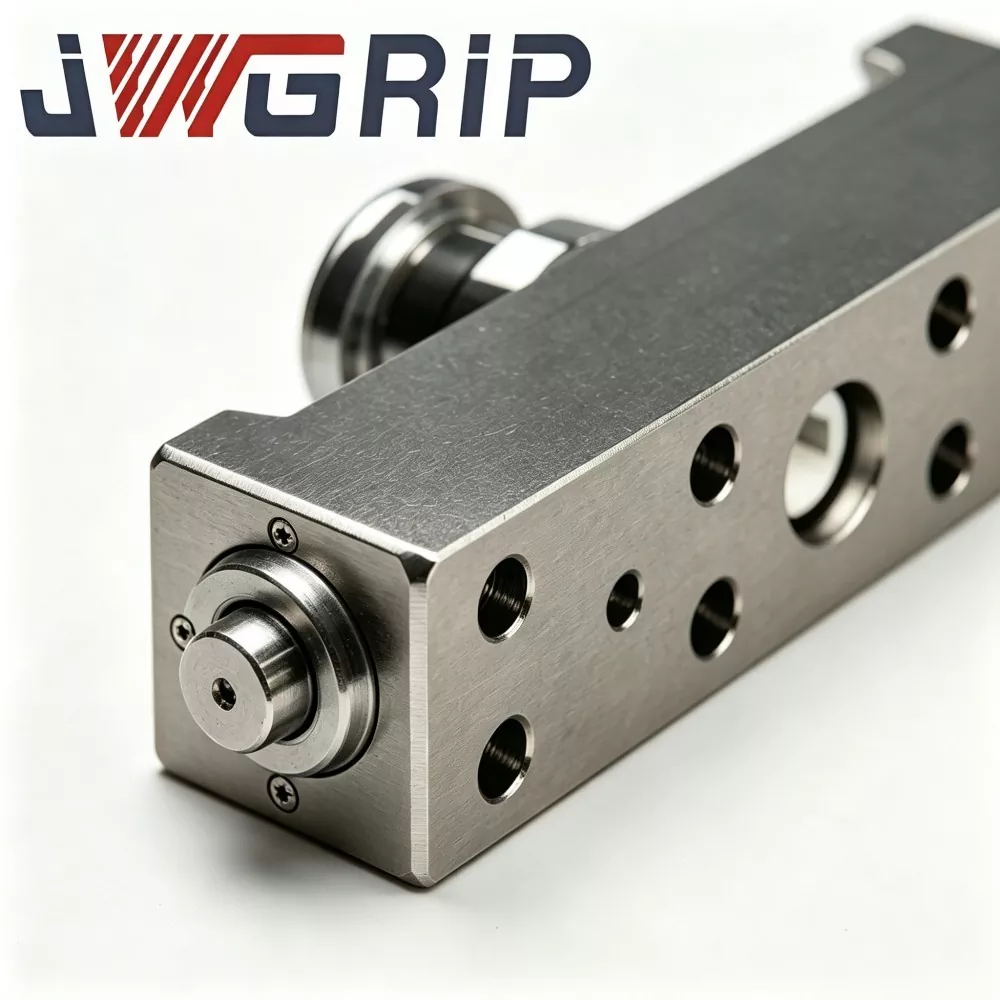
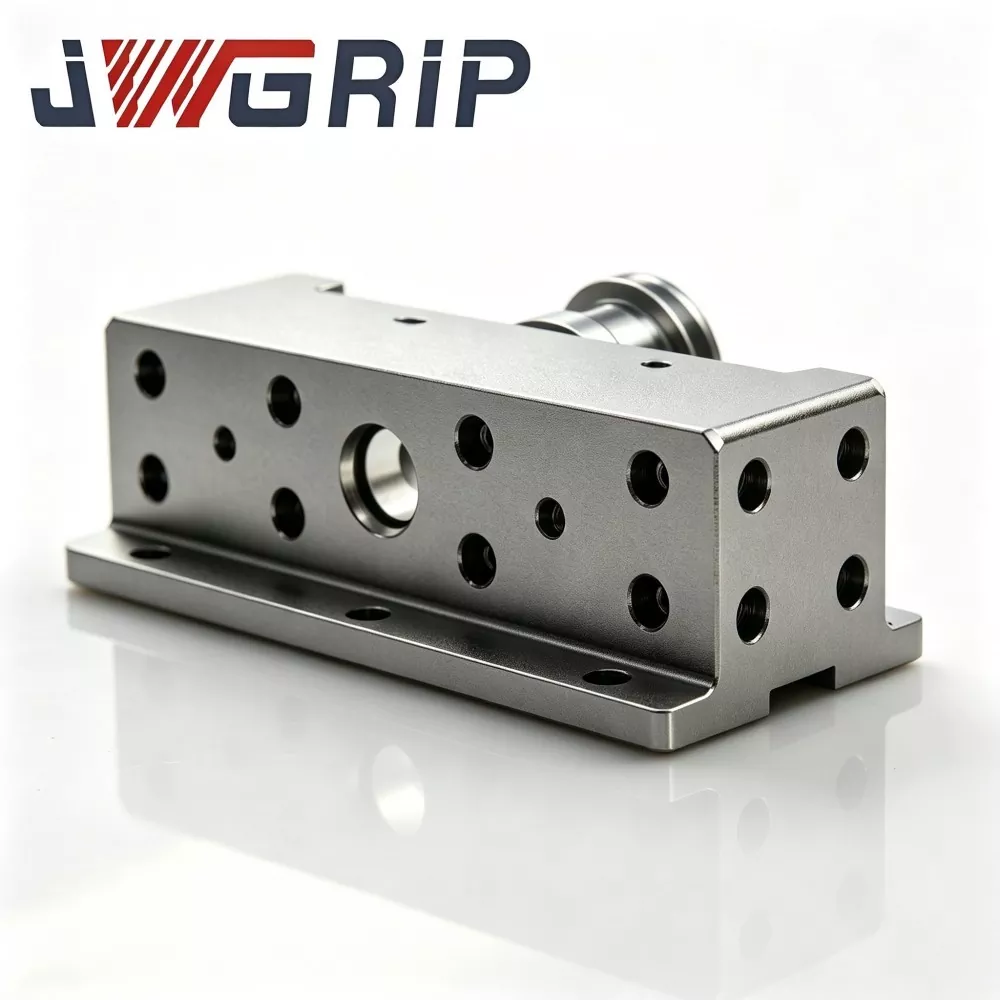
ЈВГРИП је професионални произвођач и добављач Н160 зглобне полуге за роботску хватаљку за брзу промену у Кини, пружајући директну фабричку услугу са стандардним производима који су у потпуности на залихама за подршку имплементацији пројекта глобалне аутоматизације и одржавању радионица. То је компонента са шаркама високих перформанси за пренос силе посебно пројектована за модуле хватача за брзу промену робота серије Н160. Он интегрише оптимизовану структуру преноса силе и топло ковану интегрисану технологију обликовања у једну функционалну целину, служећи као кључни кинематички део који претвара погонску силу линеарног клипа у покрет хватања чељусти који се окреће.
Н160 полуга шарке за хватаљку за брзу промену робота усваја првокласни вруће ковани легирани челик са оптимизованим протоком металних влакана и вишестепеним процесом топлотне обраде за ублажавање напрезања, потпуно избегавајући пресецање металних влакана и структурне дефекте обичних делова за сечење шипки. Уз одличну структурну жилавост и отпорност на замор, издржљива полужна полуга може да издржи циклична наизменична оптерећења на милионима нивоа и ударна напрезања, потпуно у складу са ЦЕ механичким безбедносним спецификацијама. Свака серија производа пролази кроз строгу спектралну анализу сировина, инспекцију ковања, испитивање тврдоће, прецизну обраду рупа и верификацију замора узорковања како би се гарантовале стабилне дугорочне радне перформансе.
Широко је применљив за склапање новог роботског крајњег ефектора и замену истрошених делова аутоматизованих производних линија у раду. Подржавајући хитну набавку залиха на лицу места и поруџбине великих серија пројеката, као и ОЕМ и прилагођене димензије и модификације материјала, пружа поуздана решења компоненти за пренос језгра за глобалне интеграторе аутоматизације и извођаче радова на одржавању производних линија.
Принцип рада
Н160 зглобна рука је основна компонента кинематичке трансмисије роботске хватаљке серије Н160. Линеарни потисак уграђеног клипа Н160 брзопроменљиве хватаљке делује на полугу шарке. Ослањајући се на закретну тачку шарке за конверзију полуге, полуга за повезивање претвара погонску силу линеарног клипа у ротациони излаз, покрећући чељуст хватача да заврши акцију стезања отварања и затварања радних комада.
Без квалификованих Н160 зглобних кракова, Н160 роботска брзопроменљива хватаљка ће наићи на следеће кварове у практичној примени:
1. Недовољан излазни обртни момент стезања чељусти хватача
2. Дрхтање, заглављени или неуглађен замах током покрета отварања-затварања вилице
3. Преурањени замор компоненти преноса при поновљеним цикличним оптерећењима
4. Смањена тачност понављања стезања узрокована хабањем зазора шарке
Основни однос сила-пренос:
1. Отвор шарке: Одговара осовини шарке тела хватаљке, служећи као ротирајућа тачка ослонца за кретање полуге.
2. Отвор за везу за примену силе клипа: Прима линеарни потисак од унутрашњег склопа клипа хватаљке.
3. Прикључни крај за погон чељусти: Преноси претворени обртни момент на склоп чељусти хватача, остварује стезање и отпуштање радног предмета.
Комплетан радни ток преноса силе:
1. Унутрашњи клип Н160 брзопроменљиве хватаљке даје линеарни потисак и примењује силу на рупу за пријем силе полуге шарке Н160.
2. Полуга за повезивање ротира око отвора за шарку главног тела хватаљке, довршавајући конверзију силе полуге.
3. Погонски крај полуге гура/повлачи склоп чељусти хватача да се окрене око ротирајућег вратила.
4. Чељусти хватаљке довршавају стезање или отпуштање против циљаних радних комада.
5. Поновљени циклични пренос силе се реализује у континуираној производњи да би се завршили задаци хватања серијског радног комада.
Уобичајени генерички резервни делови шарке остварују само основну функцију повезивања шарки, без циљане оптимизације за однос полуге за пренос силе, металографску структуру ковања и перформансе против замора за радне услове Н160 брзопроменљивих хватаљки. У тешким условима производње са честим циклусом, они су склони хабању отвора за осовину, локалној концентрацији напрезања, пуцању метала од замора, што ће довести до квара целог брзопроменљивог хватача.
Ослањајући се на богато искуство у сервису на терену пројеката одржавања брзих хватаљки серије Н160, ЈВГРИП оптимизује однос силе и преноса силе полуге-крака, проток металних влакана и процес ослобађања од напрезања посебно за Н160 полугу шарке, која може да поднесе високо циклично наизменично оптерећење у процесу поновљеног стезања делова мењача и избегне ране кварове рукохвата мењача.
Практична анализа болних тачака
1. Кратак радни век обичних резервних делова шарке обрађених сечењем. Конвенционални делови шарке за сечење шипке имају скраћено унутрашње метално влакно, слабу отпорност на замор. Под милионима циклуса стезања лако долази до пуцања или лома, што доводи до честог гашења ради замене Н160 брзопроменљиве хватаљке и оштрог пада укупне ефикасности опреме ОЕЕ.
2. Дрхтање и заглављивање чељусти хватача узроковано недовољном прецизношћу обраде рупа за шарке Неконтролисана толеранција отвора за осовину шарке и рупе за примену силе клипа на краку полуге лошег квалитета доводи до превеликог зазора у монтажи или сметњи у монтажи. То ће довести до подрхтавања, заостајања при стезању и заглављивања чељусти у покрету отварања-затварања брзопроменљивог хватача.
3. Скривени ризик од лома под великим оптерећењем ударним стезањем Када хватате тешке радне предмете, полуга шарке носи велико тренутно ударно оптерећење. Обични делови који нису топло ковани су склони кртом лому, што може да изазове пад радног предмета и безбедносне незгоде на лицу места.
4. Одступање тачности поновног позиционирања стезања узроковано убрзаним хабањем рупе шарке Под дуготрајним наизменичним оптерећењем, рупа шарке доње полуге полуге трпи брзо абразивно хабање, зазор пристајања шарке се непрекидно повећава, тачност понављања стезања брзопроменљивих хватаљки Н160 опада постепено, а хватање радног комада се постепено смањује.
5. Лоша универзалност нестандардних модификованих резервних делова Нестандардни модификовани додаци за клацкалице са шаркама на тржишту не могу се у потпуности ускладити са датумом инсталације, размаком рупа и односом полуге стандардног Н160 брзопроменљивог хватача, што захтева секундарну модификацију током замене на лицу места, продужавајући време застоја опреме.
ЈВГРИП Н160 полуга шарке решава горе поменута уска грла у примени кроз пет основних мера дизајна: топло ковани интегрисани процес формирања легираног челика, вишестепена термичка обрада за ослобађање од напрезања, обрада рупа за шарке високе прецизности, оптимизована структура преноса силе за конструкцију отпорног на отпорност на клапни циклус, ЦЕ-фати кламп.
Модуле Цомпоситион
ЈВГРИП Н160 зглобни крак за роботску хватаљку за брзу промену је компонента преноса са једним телом за брзопроменљиве хватаљке серије Н160, а његове кључне функционалне области укључују седам делова:
1. Отвор за шарку: Окретни отвор за ослонац, у складу са осовином шарке Н160 брзопроменљивог главног тела хватаљке.
2. Прикључни отвор за примену силе клипа: Положај прихватања напрезања за излазни линеарни потисак помоћу унутрашњег клипа хватаљке.
3. Покретни крај спајања чељусти хватаљке: Излазни обртни момент за покретање склопа чељусти хватача за кретање отварања-затварања.
4. Тело главне руке за пренос силе: главна конструкција од вруће кованог легираног челика, која носи сложени композитни напон током циклуса стезања.
5. Транзициони филе за ублажавање стреса: Оптимизована структура филета на позицији мутације силе, смањујући локалну концентрацију напона.
6. Површина позиционирања: референтна раван монтаже, која гарантује равност уградње и прецизност монтаже.
7. Област маргине резервисана против хабања: Структурни додатак за касније одржавање и благо поновно брушење референтне површине.
Опис кључног дела
1. Отвор шарке Прецизна завршна обрада; упарен са стандардном осовином шарке Н160 брзопроменљиве хватаљке. Након термичке обраде, површина добија добре перформансе отпорности на хабање, служећи као ротирајућа тачка упоришта целе полуге полуге током циклуса стезања отварања и затварања.
2. Прикључни отвор за примену силе клипа Прецизно обрађен отвор за пријем силе, који савршено одговара спојној ивици клипњаче Н160 брзопроменљивог хватача, ефикасно преноси линеарни потисак клипа на главно тело полуге.
3. Покретни спојни крај хватаљке-чељусти Интерфејс стандардних димензија, директно повезан са склопом чељусти за брзу промену Н160, претварајући обртни момент у покрет отварања-затварања чељусти како би се остварило стезање и отпуштање радног предмета.
4. Тело главне руке за пренос силе Усвојите првокласни вруће ковани легирани челик, формирајте континуирану линију од металних влакана врућим ковањем, у комбинацији са вишестепеном топлотном обрадом за ослобађање од напрезања. Може да издржи милионско циклично наизменично оптерећење и ударно оптерећење, избегавајући ризик од лома услед замора.
5. Прелазни угао за ублажавање напона Сви оштри углови структуре која носи силу прихватају дизајн прелазног утора великог радијуса, елиминишу тачке концентрације напона, побољшавају перформансе компоненте против замора под дуготрајним поновљеним стезањем.
6. Позиционирање референтне површине Равна референтна површина након прецизног брушења, осигуравајући тачност постављања склопа када се инсталира на Н160 брзопроменљиво тело хватаљке, избегавајући губитак тачности стезања изазваног угибом склопа.
7. Резервисано маргинално подручје за заштиту од хабања Резервирајте разумну количину обраде на кључним контактним површинама са трењем, подржавајући благу завршну обраду у каснијој фази одржавања и продужавајући сервисни циклус примене резервних делова.
Техничке предности
1. Специјално прилагођено за брзу променљиву хватаљку робота серије Н160, потпуно усклађено стандардно решење за резервне делове. За разлику од модификованих додатака за клацкалицу за шарке опште намене на тржишту, Н160 полуга шарке је развијена са циљем уградње, параметара односа полуге и карактеристика оптерећења Н160 хватаљке за брзу промену. За замену на лицу места није потребна никаква секундарна модификација, што значајно скраћује време застоја у одржавању опреме.
2. Вруће ковано интегрисано обликовање + вишестепена термичка обрада за ублажавање напрезања, одличне перформансе против замора Континуирана и потпуна струја металних влакана се формира врућим ковањем, избегавајући дефект сечења влакана на деловима за сечење шипке. У комбинацији са вишестепеним процесом термичке обраде ослобађања од напрезања, компонента се може прилагодити милионима цикличног рада стезања, одолевајући ризику од замора и лома под великим наизменичним оптерећењем.
3. Машинска обрада система рупа и референтне површине високе прецизности, перформансе стабилног стезања при понављању позиционирања. Отвор шарке, рупа за примену силе клипа и површина за позиционирање референтне тачке усвајају процес високе прецизности завршне обраде. Зазор приањања стриктно прати спецификацију склопа хватаљке Н160, ефикасно потискујући хабање зазора шарке и одржавајући стабилну тачност понављања стезања након дуготрајног цикличног рада.
4. Подршка стандардне залихе, ОЕМ димензија и могућност прилагођавања материјала Стандардне Н160 полуге шарке су на залихама довољно за хитну замену одржавања. Подржавамо прилагођавање ОЕМ-а: прилагођавање величине положаја рупе, модификовање квалитета материјала од легуре-челика, оптимизација односа силе-преноса између полуге и руке, како би се задовољили захтеви апликација у посебним условима за различите услове рада аутоматизације.
5. Производња целог процеса у компанији и валидација цикличког тестирања великог оптерећења Ковање кључних компоненти, топлотна обрада, прецизна обрада рупа и инспекција готовог производа се завршавају у фабрици ЈВГРИП. Свака серија производа се подвргава верификацији симулације оптерећења од замора узорковања пре испоруке. Производи су верификовани масовном применом на многим домаћим производним линијама за аутоматизацију брзопроменљивих хватаљки Н160.
Основе инсталације и пуштања у рад
1. Растављање и чишћење оригиналног склопа хватаљке Раставите брзопроменљиву хватаљку Н160 у складу са упутством за одржавање. Темељно очистите осовину шарке, клип за повезивање, склоп чељусти и сваку референтну површину склопа; потпуно уклоните металне струготине, остатке масти и стране честице. Проверите да ли су други одговарајући делови као што су осовина шарке и осовина истрошени, замените остале делове који се хабају заједно ако постоји очигледна абразија.
2. Инсталација полуге шарке Н160 за хватач за брзу промену робота Инсталирајте нову полугу шарке Н160 на осовину шарке главног тела хватаљке. Уверите се да је референтна површина за позиционирање уско постављена без нагињања. Поставите спојни клин клипа и клин за покретање чељусти редом. Немојте користити грубу силу током монтаже да бисте спречили деформацију отвора шарке и оштећење површине рупице.
3. Провера причвршћивања и зазора компоненти осовине игле Инсталирајте прстенове и граничне делове за сваку спојну осовину на месту. Ручно пребаците полугу за повезивање да бисте симулирали покрет замаха; потврдите да је цео покрет шарке глатки и без заглављивања, стагнације и неуобичајеног померања зазора.
4. Подмазивање машћу за фрикционе парове шарки Напуните машћу против хабања високих перформанси у отвору шарке, отвору за примену силе клипа и положају шарке за погон чељусти. Гарантујте довољно подмазивања за парове трења у релативном кретању, смањите абразију у цикличном раду стезања.
5. Тест хватаљке у празном ходу на суво Извршите поновљени тест отварања-затварања без оптерећења за брзопроменљиву хватаљку Н160 у режиму мале брзине. Проверите да ли је замах чељусти гладак, да ли постоји абнормална бука или заостајање, елиминишите ризик од механичких сметњи пре формалне производње.
6. Тест верификације симулације оптерећења Извршите симулирани тест стезања са радним комадима са стандардним оптерећењем, проверите силу стезања и тачност поновног позиционирања стезања и ставите у званичну производњу након што сви индекси испуне захтеве.
Услуге подршке након продаје
1. Удаљено техничко упутство на мрежи, које обухвата консултације о замени резервних делова, упутства за инсталацију и решавање кварова на лицу места за брзопроменљиву хватаљку Н160.
2. Комплетна техничка документација за инсталацију, демонтажу и одржавање ће бити обезбеђена за сваку поруџбину.
3. Техничке консултације на инжењерском нивоу за прилагођене пројекте: подешавање димензија рупе, надоградња квалитета материјала, модификација односа силе полуге-руке-преноса, прилагођавање посебног датума инсталације и тако даље.
4. Подржите независну набавку на лицу места једноделних или серијских резервних делова за полугу шарке Н160, како бисте задовољили потребе за хитним одржавањем на лицу места.
5. Изјава о гаранцији: Под исправном уградњом и радним условима номиналног оптерећења, не-потрошна структура главног тела Н160 полуге шарке ужива 2 године гаранције. Губитак хабања узрокован нормалним цикличним трењем је искључен из обима бесплатне гаранције. Оштећења изазвана радом преоптерећења, неправилном монтажом, сударама које је направио човек и радним окружењем изван спецификација нису покривене гаранцијом.
ФАК
П1: Да ли ова рука са шаркама Н160 директно одговара стандардној хватаљци робота серије Н160?
Да. Н160 полуга шарке за хватаљку за брзу промену робота је стандардни одговарајући резервни део за хватаљку за брзу промену робота серије Н160. Положај инсталационог отвора, референтна површина и параметар односа полуге прате оригиналну стандардну спецификацију и могу се директно заменити без секундарне модификације.
П2: Колики је максимални циклични радни век вруће коване Н160 зглобне руке?
Под номиналним оптерећењем и исправним условима подмазивања и уградње, компонента може да достигне животни век цикличког стезања на милионима нивоа. Стварни радни век је повезан са тежином радног комада на лицу места, степеном удара, учесталошћу одржавања подмазивања и другим факторима радног стања.
П3: Шта да радим ако је за посебне услове рада потребна нестандардна димензија или посебан материјал?
Подржавамо ОЕМ прилагођену услугу. Можете да обезбедите параметре цртежа или радних услова, а ми можемо да прилагодимо величину положаја рупе, структуру дебљине зида и разред материјала од легираног челика према стварној потражњи.
П4: Могу ли купити узорак из једног комада за тест одржавања?
Да. Стандардне полуге шарке Н160 су на залихама, подржавају куповину појединачних узорака за одржавање и верификацију опреме, а такође подржавају испоруку поруџбина великих серија.
П5: Које су кључне тачке за свакодневно одржавање у каснијој фази?
Фокусне тачке: Одржавајте референтну површину склопа шарки и сваку површину за причвршћивање са иглом; редовно допуњујте мазиво против хабања за сваки фрикциони пар шарки; редовно проверавајте да ли има ненормалан ход, пукотину или деформацију полуге полуге; благовремено замените полугу шарке када дође до напуклине од замора, очигледног хабања у положају рупе.
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс