Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

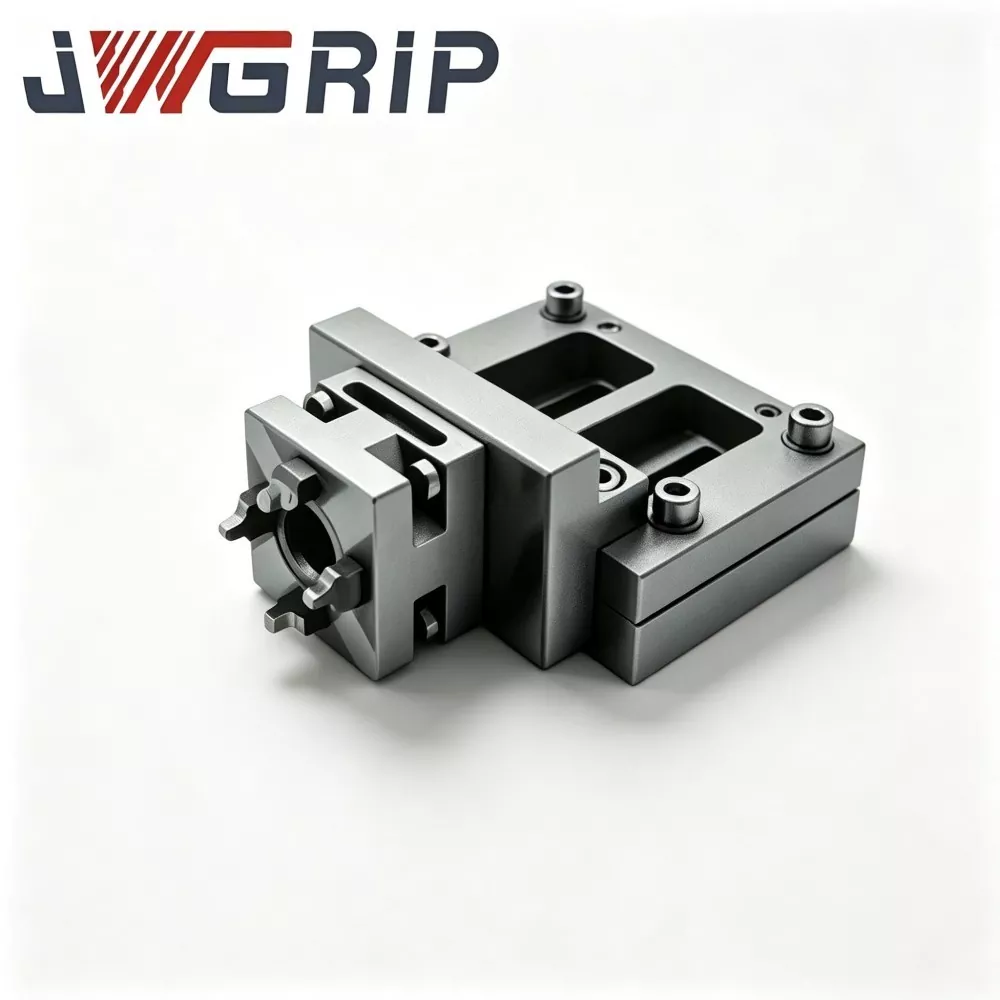
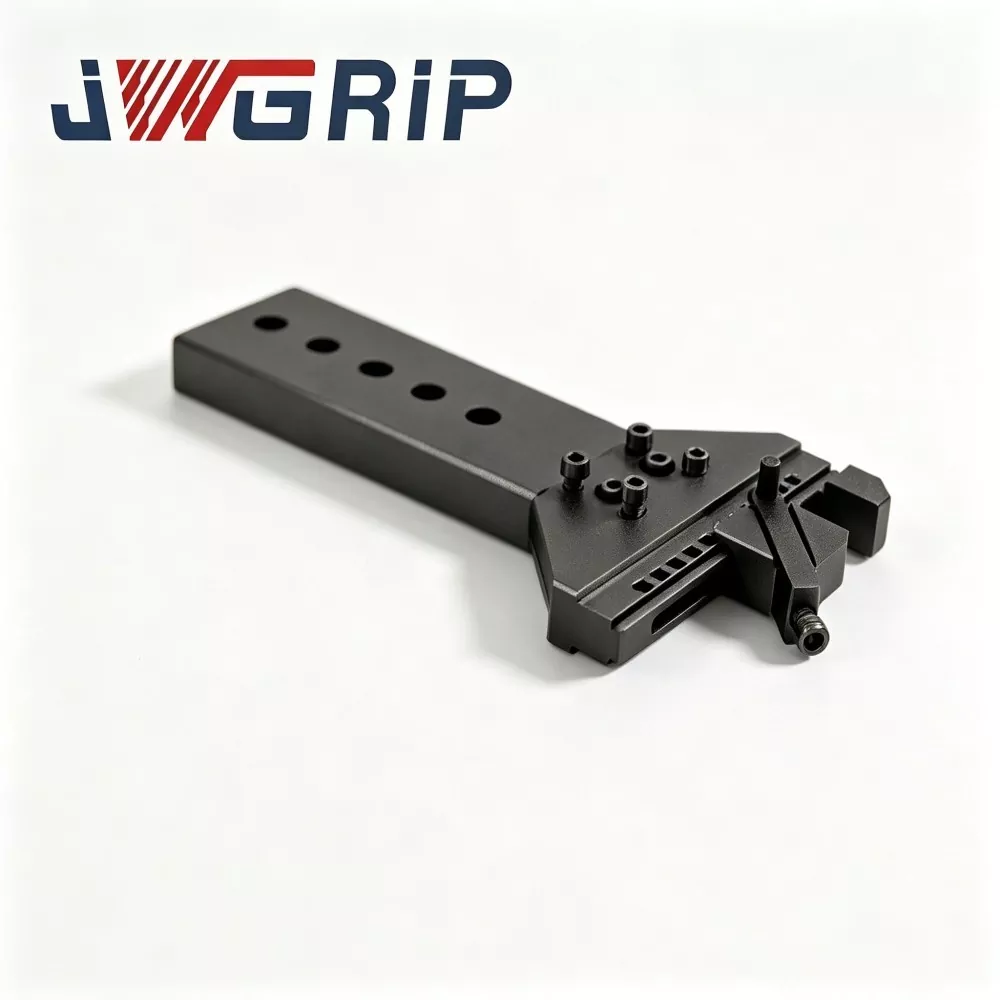

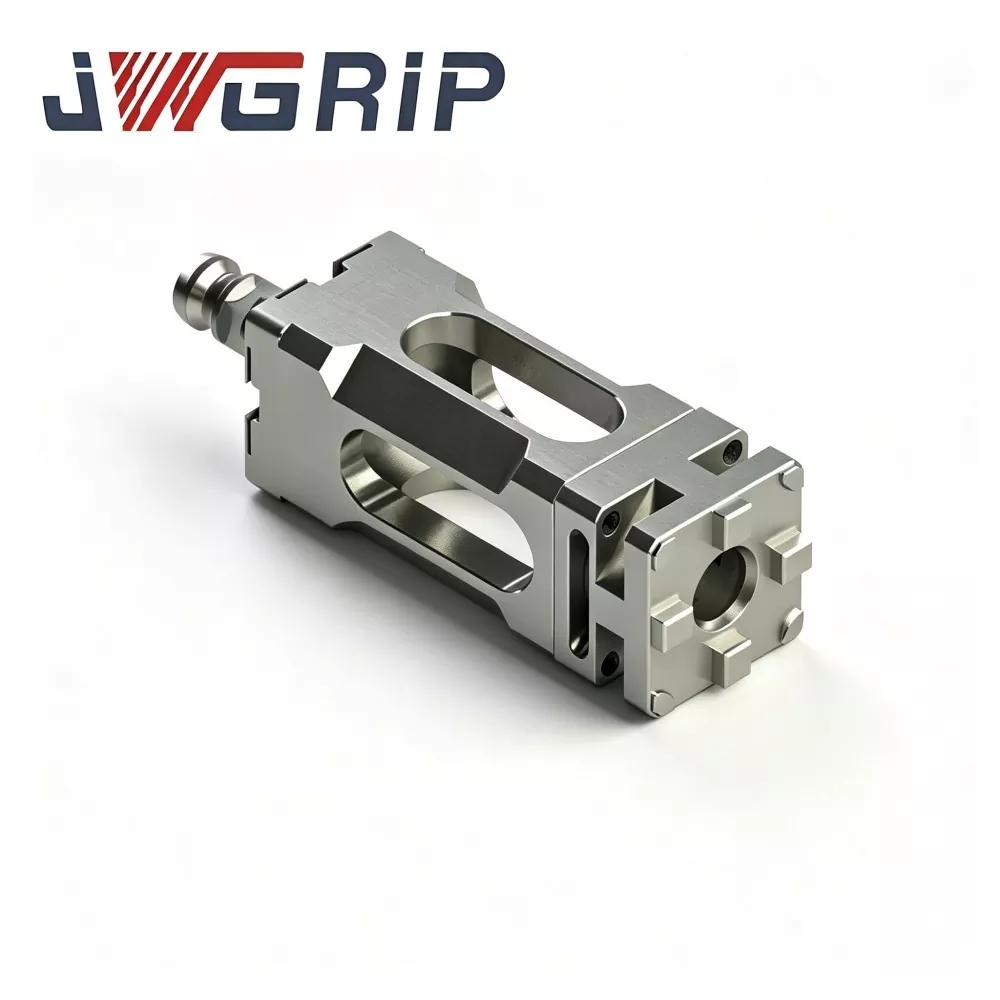
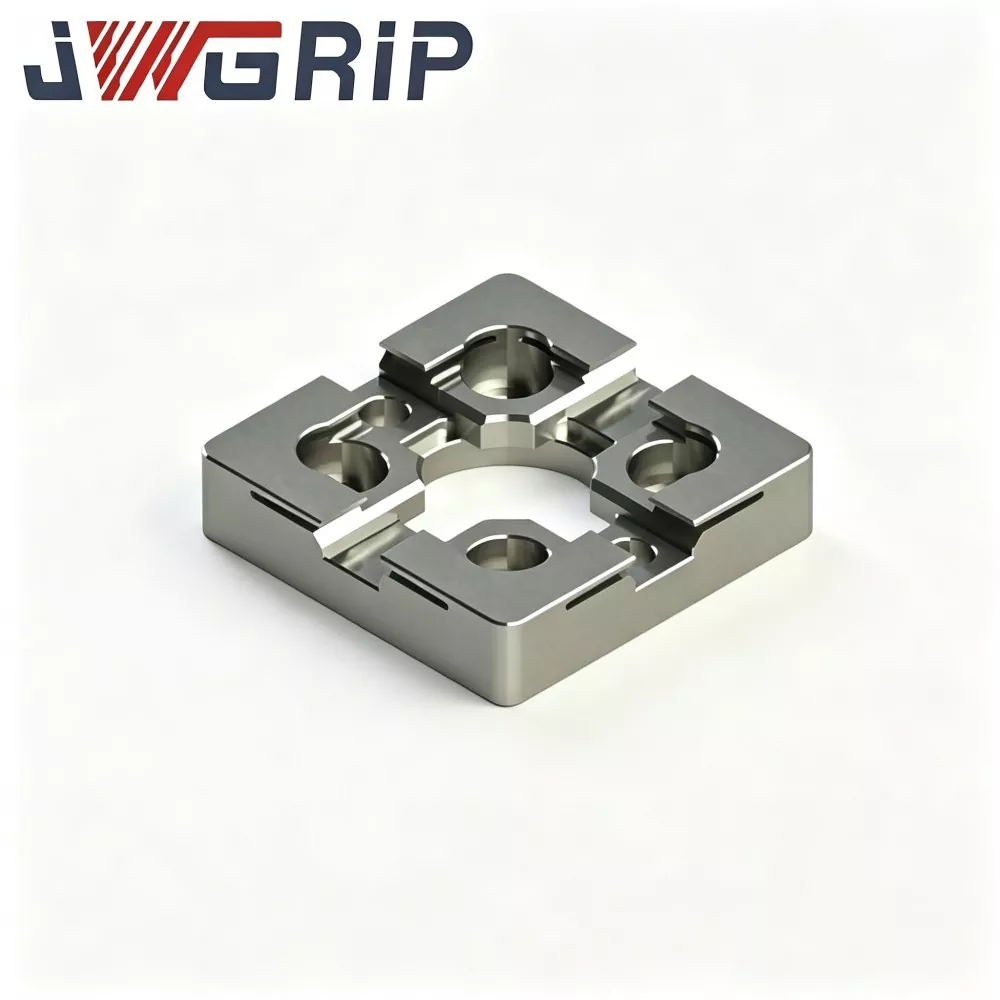
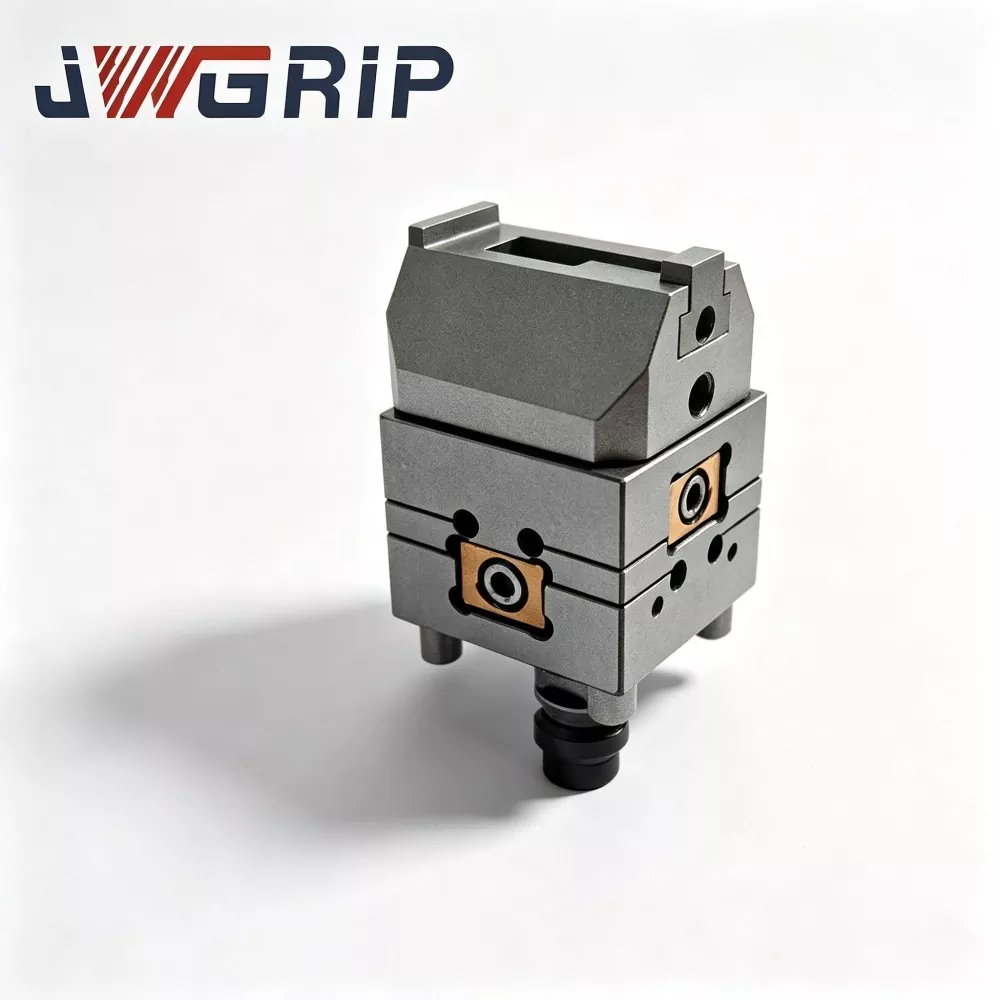
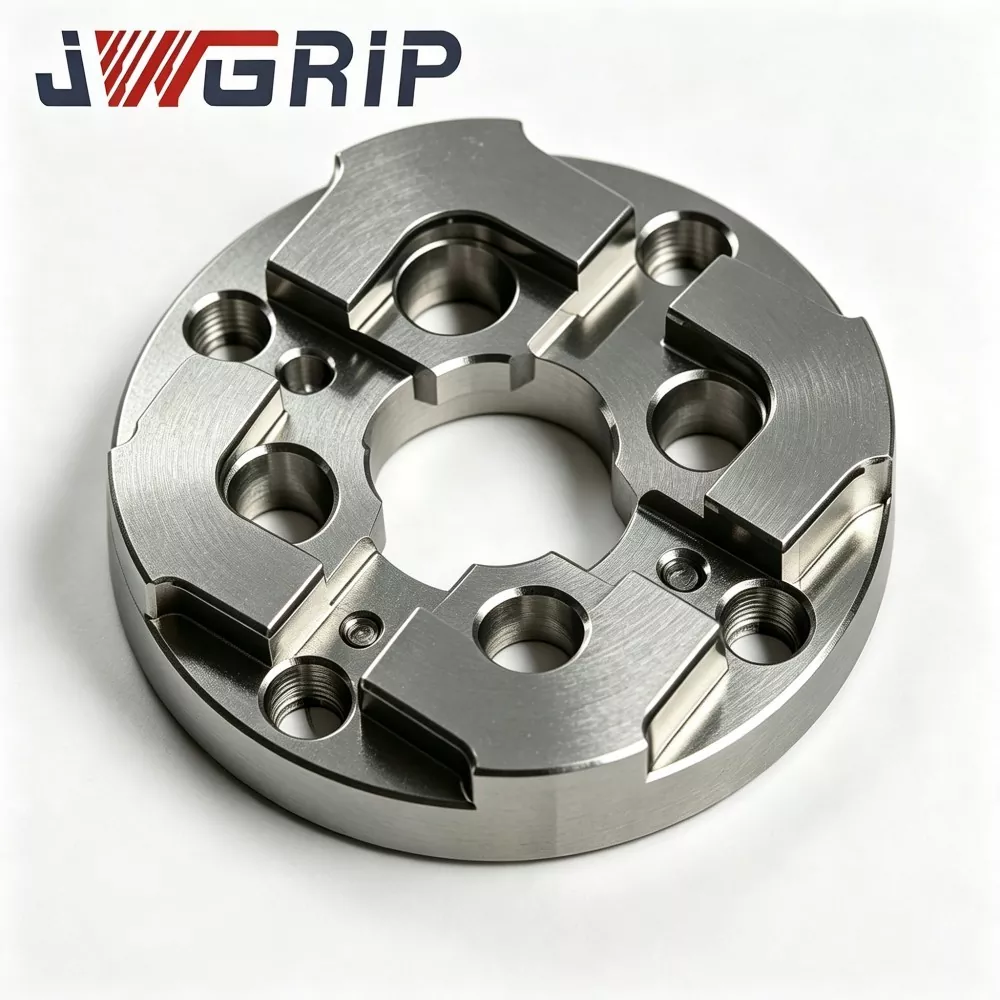
Р-Типе 54к54 ЕДМ централна плоча
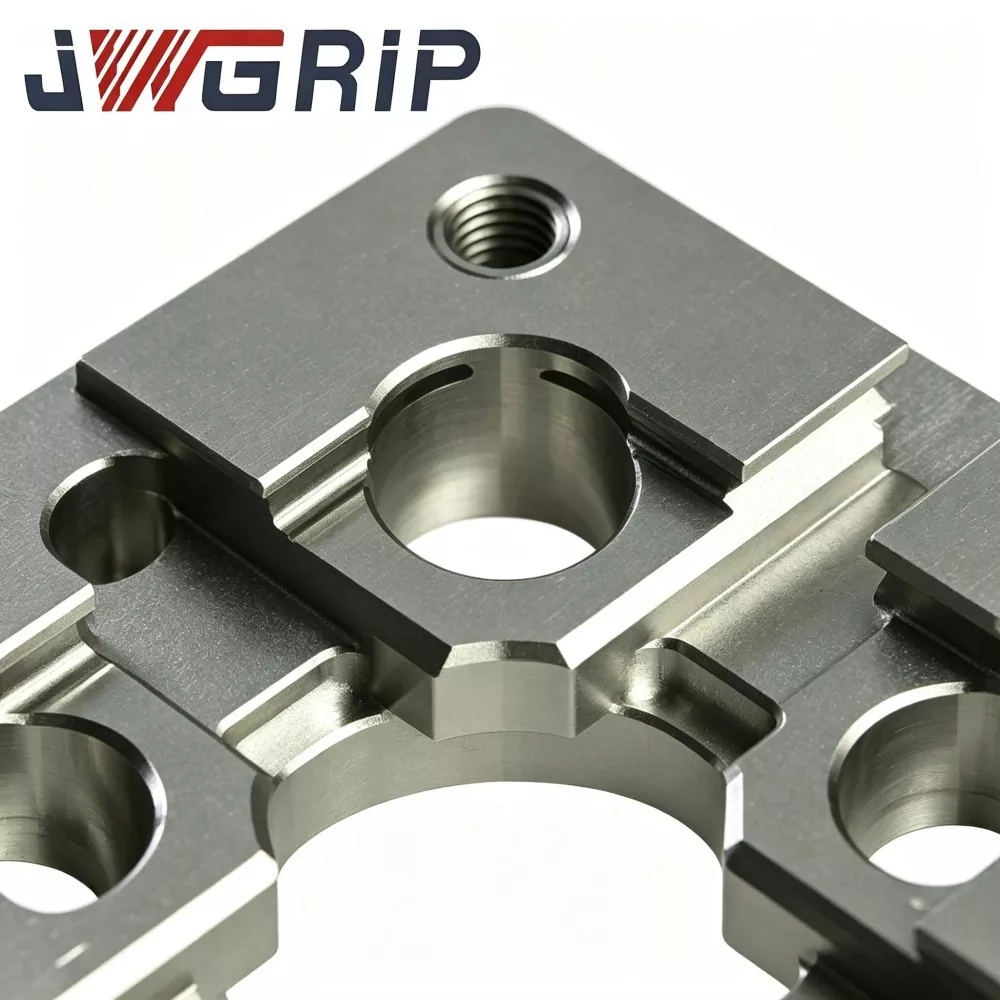
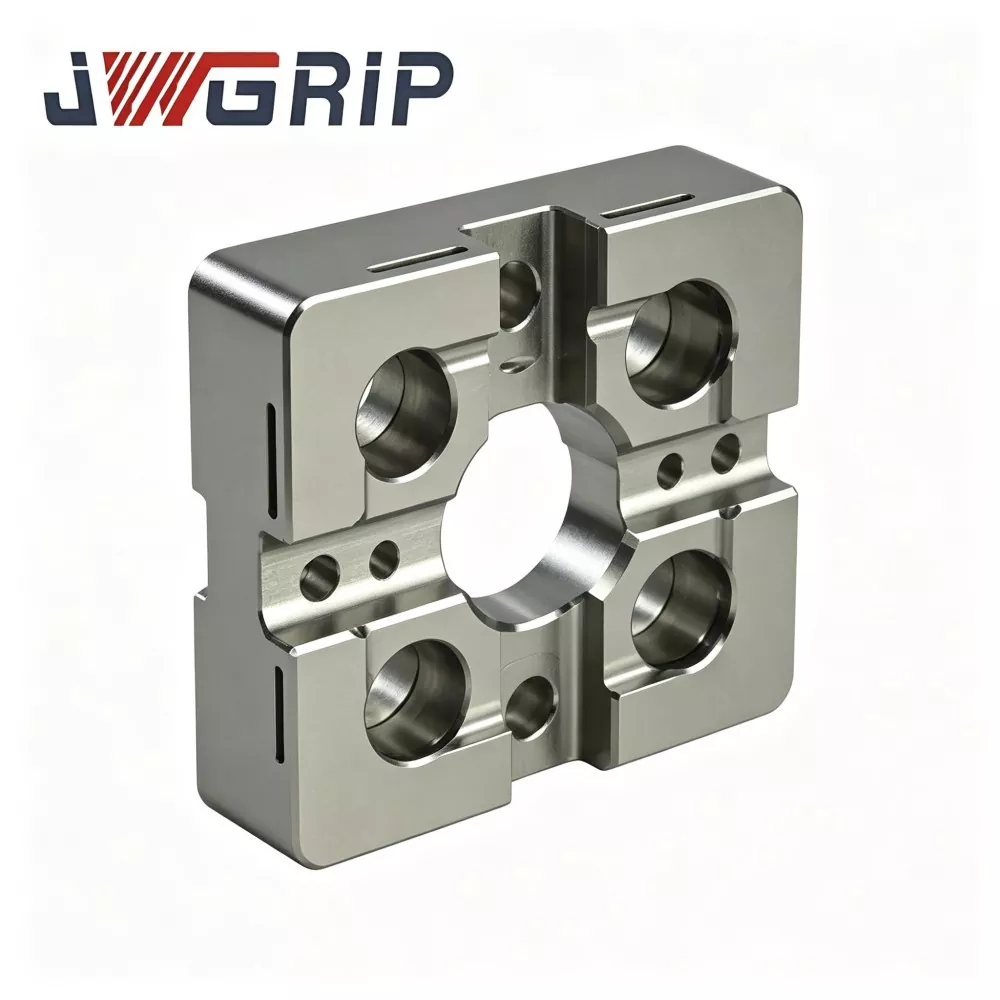
ЈВГРИП је професионални произвођач и добављач Р-Типе 54к54 ЕДМ централне плоче у Кини, са стандардним спецификацијама у потпуности на залихама и подржава глобалну наруџбу за компактне ЕДМ машине и пројекте радионица за прецизне калупе. То је отпоран на хабање, високо прецизан интегрисани референтни уређај за позиционирање, специјално пројектован за малу ЕДМ опрему за понор, мини електроде и сценарије за прецизну обраду калупа са више шупљина. Интегрише оптимизовану структуру рамена за прелазно позиционирање Р-типа и термички стабилне механичке перформансе у једну целину, елиминишући недостатке лаког хабања екструзијом и ломљења углова традиционалних минијатурних плоча за центрирање под правим углом.
Ова високостабилна Р-Типе 54к54 ЕДМ централна плоча усваја врхунски термички стабилизовани легирани алатни челик као сировину, обрађену кроз вишециклусни третман старења за ублажавање напрезања, локално површинско очвршћавање и ултра-прецизну технологију двоструког брушења. Надограђена прелазна рамена структура Р-типа ефикасно распршује концентрисано контактно напрезање током поновљеног спајања електрода-прикључак и честих циклуса утовара-истовара, значајно смањујући оштећење удубљења и хабање углова и трајно задржавајући стабилну тачност референтне вредности за центрирање. Термички стабилизовано челично тело ефикасно избегава структурну деформацију и девијацију димензија узрокованих флуктуацијом температуре у радионици, обезбеђујући одличну равност и дугорочну конзистентност димензија у високофреквентној серијској производњи.
Савршено се прилагођава захтевима за позиционирање малих бакарних, графитних и бакар-волфрамових електрода, значајно скраћује време ручног претходног центрирања, елиминише акумулиране грешке ручне калибрације и решава болне тачке у индустрији нестабилног искришта и дефектних ситних детаља шупљина узрокованих истрошеним мерилом. Подржава стандардну набавку и ОЕМ модификацију распореда рупа за монтажу и профила за позиционирање, обезбеђујући поуздана и поновљива решења за високо прецизно позиционирање за минијатурне уметке и ЕДМ серијску обраду калупа са више шупљина.
Практичне тачке бола
Компактне радионице ЕДМ за обраду микро конектора и медицинских минијатурних калупа суочавају се са инхерентним недостацима конвенционалних плоча за центрирање малог формата:
Конвенционалне мале централне плоче користе унутрашња рамена под оштрим углом. Удар при спајању концентрише стрес на уске углове. Постепено се стварају невидљива микро-удубљења која се не могу открити рутинском визуелном инспекцијом.
Референца за центрирање се тихо помера током континуиране производње, што резултира недоследним варничним размаком, неуједначеном ерозијом бочних зидова шупљине и ризиком од отпада за минијатурне уметке од калупа високе вредности.
ЈВГРИП оптимизује Р-Типе 54к54 ЕДМ централну плочу за горе поменуте болне тачке:
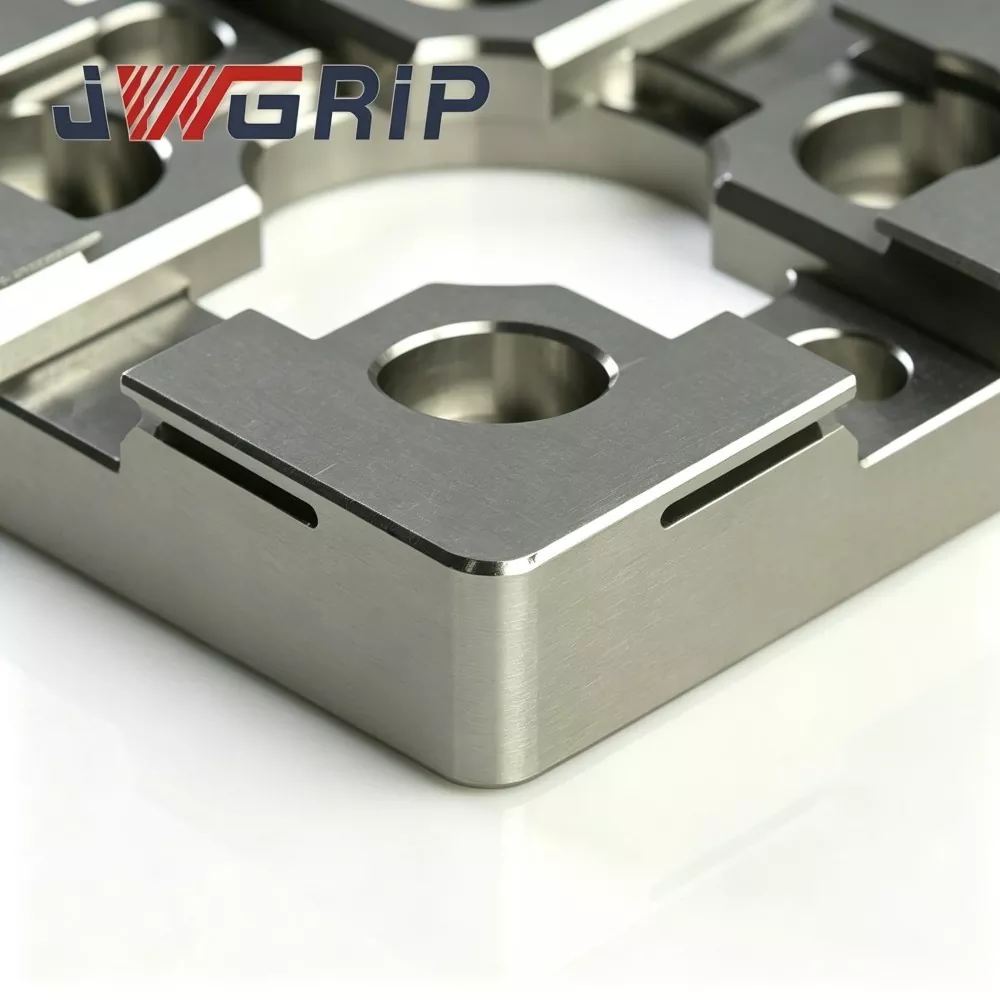
1. Глатки Р-тип прелазног рамена за позиционирање прераспоређује напон контакта при пристајању и смањује ризик од микро-удубљења и ломљења углова под честим циклусима утовара-истоваривања помоћу убода електроде.
2. Термички стабилизована подлога од легуре алатног челика плус вишестепено старење ограничава изобличење референтне вредности изазвано флуктуацијама амбијенталне температуре у кућишту компактних ЕДМ машина.
3. Двострано ултра-прецизно брушење гарантује поуздану равност и паралелизам за стабилно механичко центрирање.
4. Поједностављује радни ток ручног претходног центрирања и смањује кумулативну грешку позиционирања за ситне замршене уметке калупа, побољшавајући тачност понављања за серије ЕДМ задатака за микро-калуп.
5. Компактан отисак величине 54×54 прилагођава ограничен простор стола; ОЕМ прилагођена модификација за узорак рупа и позиционирање је доступна за специјалне компактне аутоматизоване ЕДМ-ћелије пројекте.
Оперативна логика
ЈВГРИП Р-Типе 54к54 ЕДМ централна плоча је компактно механичко референтно учвршћење намењено за претходно позиционирање и концентрично поравнање малих ЕДМ убода електрода:
1. Инсталира се између компактног ЕДМ радног стола/мини постоља за учвршћење и држача електрода. Пружа поновљиву механичку центрацију током честе замене минијатурних бакарних, графитних или бакар-волфрамових електрода.
2. Конвенционалне централне плоче малог формата имају оштра унутрашња рамена од 90°. Ударни напон се концентрише на уске ивице, стварајући локално пластично микро-удубљење након поновљених циклуса пресовања.
3. Побољшање основне структуре: континуирани глатки прелазни профил Р-типа на унутрашњим раменима за позиционирање повећава ефективну контактну површину, шири контактни напон на шире површине уместо оштрих линија углова. Ово успорава накупљање удубљења и одлаже померање референтног податка.
Важан подсетник функционалне границе:
Ова јединица обезбеђује само механичко претходно центрирање и не може да замени калибрацију финих координата засновану на сонди. Након механичког пристајања, оператерима је и даље потребно мерење сонде и компензација координата у складу са стандардним спецификацијама ЕДМ процеса.
Главни сценарији апликације:
калуп за микро-конектор, медицински калуп за минијатурне делове, калуп за прецизно уметање зупчаника и ЕДМ обрада малих димензија за ливење под притиском. Може се монтирати на компактне стезне главе са нултом тачком, мини постоље за учвршћење или мале радне столове са потопом.
Тецхницал Перформанце
1. Компактно оптимизована структура против хабања рамена Р-типа Упоредни лабораторијски тест издржљивости показује, под једнаком фреквенцијом пристајања и контактном силом, ЈВГРИП Р-Типе 54×54 ЕДМ центрирна плоча смањује вршно локално контактно напрезање за приближно 32% у поређењу са традиционалним оштрим угловима плоче и малим угловима у малим угловима ризик од ломљења у континуираним циклусима серије.
2. Двоструки круг термичке стабилизације Третман старењем Празан од легуре алатног челика се подвргава двостепеном високотемпературном старењу након грубе обраде како би се елиминисала већина унутрашњих заосталих напрезања. Унутар радионице амбијентална температура 16-30 ℃, варијација равности готове плоче ≤0,0025 мм, спречавајући изобличење референтне вредности узроковано температурним померањем у кабинету компактне ЕДМ опреме.
3. Двострано ултра-прецизно брушење Горња радна референтна површина и доњи монтажни датум су ултра-прецизно брушени. Равност горње површине ≤0,002 мм; паралелизам између горњег и доњег датума ≤0,003 мм. Добар паралелизам подржава реверзибилну инсталацију за коришћење на алтернативним површинама у условима компактне машине са ограниченим простором.
4. Третман селективног локалног површинског очвршћавања Само унутрашње зоне Р-типа за позиционирање рамена добијају високоенергетско локално очвршћавање, површинска тврдоћа ХРЦ 57-61. Јака отпорност на огреботине на угљен-прашак и ситне металне крхотине; Подне зоне које нису критичне за напрезање задржавају жилавост подлоге како би се избегло крто ломљење целе плоче при случајном удару.
5. Противкорозивна пасивација отпорна на диелектричне течности Завршна обрада целе спољне површине против рђе. Отпоран је на хемијску корозију од прскања диелектричне течности и атмосфере високе влажности унутар компактног ормара ЕДМ машине, успоравајући стварање мрље рђе током дуготрајног рада у радионици.
6. Оквир 54×54 који штеди простор са унапред обрађеним карактеристикама за монтажу Префабриковане рупе за лоцирање игле и рупе за шрафове за упуштање одговарају уобичајеним компактним интерфејсима нулте тачке. Директна инсталација без секундарне машинске обраде за већину мини ЕДМ постоља.
7. Архива квалитета на нивоу серије која се може пратити. Свака готова плоча има ласерски урезан ексклузивни серијски број. Комплетни скупови инспекцијских података који покривају равност, паралелизам и толеранцију Р-профила су архивирани, подржавајући следљиво управљање квалитетом за предузећа за масовну производњу микро калупа.
Производни радни ток
Улазни састав и провера тврдоће сировог материјала → ЦНЦ грубо глодање → старење у првом степену при високим температурама за ослобађање од напрезања → полузавршна обрада → обликовање унутрашње контуре Р-рамена → секундарно термичко-стабилизационо старење → селективно локално површинско каљење → ултра-прецизно брушење са дуплим лицем → пин-холе финиш → пин-холе-холе → ЦММ геометријска инспекција са више ставки → ласерско означавање серијског броја → пасивизација против рђе → коначна визуелна и димензионална поновна провера → складиштење готове робе.
Производња је у складу са ИСО 9001 спецификацијама система управљања квалитетом.
Основни метролошки инструменти: ЦММ, интерферометар равности, Роцквелл-ов тестер тврдоће, сви пролазе кроз периодичну званичну метролошку калибрацију.
За сваку готову јединицу се издаје независан извештај о инспекцији; материјално-сертификациона документа се могу доставити на захтев купца.
Правила дневног одржавања
1. Пре монтаже, потпуно очистите раван спајања основе учвршћивача, рупе за лоцирање иглица и дно плоче; уклонити угљен-прах, металне чипове и остатке диелектричне течности. Заробљене стране честице ће изазвати скривено одступање нагиба.
2. Затегните монтажне завртње за упуштање стриктно наведеним обртним моментом. Прекомерни обртни момент ствара локалну деформацију плоче; недовољан обртни момент доводи до ризика померања плоче под ударом пристајања.
3. Контролишите ход електроде-прикључка; забранити насилни удар на рамена за позиционирање типа Р; за механичко предцентрирање ће се усвојити режим пристајања са меким контактом.
4. После механичког предцентрирања, комплетна компензација координата заснована на сонди према спецификацијама ЕДМ процеса. Никада не третирајте резултат механичког предцентрирања као коначни датум обраде.
5. Сваких 6-9 радних дана, прегледајте унутрашње Р-рамена зоне под лупом; одмах замените централну плочу ако се открије удубљење, огреботина или зарез.
Операције склоне грешкама које треба избегавати
1. Инсталирање без темељног чишћења спојних површина, уграђених чипова за генерисање скривене грешке нагиба.
2. Прислон чекићем, стварајући невидљиво микро-удубљење на раменима за позиционирање.
3. Причвршћивање вијцима претераним обртним моментом, изазивајући трајно геометријско изобличење.
4. Прескакање фине калибрације сонде и ослањање искључиво на механичко претходно центрирање за микро-шупљину ЕДМ машинску обраду.
Табела за проверу грешака
|
Феномен грешке |
Вероватни основни узрок |
Предложена резолуција |
|
Поновљена флуктуација центрирања-читања |
Прљава површина за спајање; лабав монтажни вијак; деформисана електрода-прикључак |
Раставите и очистите контактне површине; поново затегните завртње; прегледајте или замените неисправну улошку |
|
Постепено померање концентричности након непрекидног рада |
Р-раме трпи хабање или микро-окрхњење |
Проверите статус рамена под инструментом за увећање; замените јединицу када се појаве трагови хабања |
|
Лош паралелизам за излаз за спајање |
Причвршћивање прекомерним обртним моментом; остаци заробљени испод основе плоче |
Поново инсталирајте следеће спецификације обртног момента; потпуно чист интерфејс доњег седишта |
Поређење перформанси и процеса
Већина комерцијалних ЕДМ плоча за центрирање малог формата прихватају унутрашња рамена под оштрим углом без Р-транзиције која распршује стрес. Многи конкуренти отказују секундарно термално-стабилизационо старење и локално селективно очвршћавање да би смањили трошкове производње.
1. Могућност против хабања: Конкурентске плоче са оштрим раменима лако производе микро-удубљење након 350-650 циклуса пристајања. Структура глатког прелаза типа ЈВГРИП Р у великој мери побољшава перформансе против удубљења при поновљеном удару причвршћивања.
2. Управљање унутрашњим стресом: Многи конкурентски производи изостављају секундарно старење. Заостало напрезање након млевења се полако ослобађа под променом температуре околине и изазива померање равности. Наше двостепено старење уклања већину заосталих напрезања како би се обезбедила дугорочна геометријска стабилност.
3. Стандард за инспекцију: Многи добављачи врше само инспекцију узорковања делимичног димензија. Свака ЈВГРИП плоча се подвргава комплетном ЦММ геометријском скенирању са независним серијским бројем за потпуну следљивост.
4. Компетенција за прилагођени пројекат: Многе фабрике испоручују само фиксне стандардне величине. Подржан зрелим ОЕМ процесом, ЈВГРИП имплементира модификацију распореда рупа и позиционирања за посебне пројекте компактних ЕДМ уређаја.
ФАК
П1: Може ли ЈВГРИП Р-Типе 54к54 ЕДМ центрирна плоча остварити перформансе без хабања за дуготрајну масовну производњу?
О1: Оптимизовани Р-прелазак у великој мери успорава ризик од удубљења и ломљења, али се апсолутно нулто хабање не може постићи након масивних циклуса пристајања. Периодични преглед унутрашњих Р-рамена уз помоћ лупе остаје обавезан. Замените плочу одмах када се открије огреботина, удубљење или зарез.
П2: Да ли се ова компактна плоча за центрирање може користити за тешку графитну електроду великих димензија?
А2: Ова јединица је дизајнирана за мале минијатурне електроде за уградњу компактних ЕДМ машина. Не препоручује се за тешке графитне склопове. Прекомерно оптерећење убрзава хабање рамена и може довести до трајног ризика од деформације.
П3: Да ли подржавате ОЕМ за нестандардни узорак рупа и прилагођену геометрију позиционирања?
А3: Да. Молимо доставите комплетне техничке цртеже са јасним спецификацијама за распоред рупа, профил позиционирања, равност и толеранцију паралелизма. Инжењерски тим завршава процену производности у року од 12 радних дана и издаје званичну понуду.
П4: Који услови квара су искључени из обима гаранције?
А4: Ово припада компоненти за високо прецизно позиционирање која држи рад. Гаранција покрива грешке настале у производњи које постоје приликом испоруке: равност, паралелност и тврдоћу ван спецификације. Оштећења изазвана сударом, уградњом прекомерног обртног момента, хабањем струготина и нормалним хабањем при цикличној употреби су ван гаранције.
Повезана категорија
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс