Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Високоучинковити ручни завртњи за повлачење нулте тачке за прецизно стезање
Као добављач индустријских компоненти ручних вијака за повлачење нулте тачке,ЈВГРИПиспоручује стандардне клинове за лоцирање, опције за завртње са високим оптерећењем и прилагођене празне навоје за радионице за накнадну уградњу арматуре, интеграторе уређаја и процесне инжењере који намеравају да усвоје логику лоцирања нулте тачке уз задржавање постојећих плоча за учвршћење, прилагођених шаблона и алата домаће израде. ЈВГРИП такође пружаСерија стезних глава нулте тачкеи Куицк Цханге Фиктуре Дисц серија за изградњу комплетних и поузданих ланаца за лоцирање накнадно уграђених уређаја старе генерације.
Ретрофиција решења и ризици квалитета
Радионице акумулирају велике количине прилагођених шаблона и плоча за причвршћивање током година рада машинске обраде. Већина ових домаћих алата пружа стабилне перформансе за одређене породице делова, али им недостају уграђени интерфејси за повезивање са модерним хардвером нулте тачке. Многи производни тимови директно одбацују ова употребљива средства приликом надоградње система за држање посла, што ствара непотребне трошкове набавке и расипање ресурса. Завртњи за ручно лоцирање делују као једноставан, али критичан прелазни хардвер, додајући интерфејсе компатибилне са нултом тачком на постојеће базе уређаја. Уместо да преправљају пуне сетове плоча за учвршћење од нуле, фабрике могу да заврше надоградњу система инсталирањем ових компактних компоненти.
Нискоквалитетни заменски клинови стварају скривене ризике за свакодневну производњу. Лоша топлотна обрада и грубо конусно брушење доносе нестабилне контактне перформансе. Након поновљених циклуса стезања, постепено долази до површинских огреботина и деформације навоја. Ова суптилна оштећења не могу се уочити једноставним визуелним прегледом, али изазивају споро позиционирање током серијске обраде. Оператери ће потрошити додатно време на поновно испитивање података радног комада, не схватајући да су истрошени делови интерфејса основни узрок недоследних димензионалних резултата.
Основни производ
Прецизни Д16 клин за повлачење нулте тачке за ЦНЦ држање: Ова компактна варијанта је широко прихваћена за глодање са малим и средњим оптерећењем, мале компоненте калупа и густе распореде учвршћења са више станица. Његова мала спољна димензија омогућава да се више тачака за лоцирање распореди унутар ограниченог простора плоче. Одговара већини компактних стезних глава и дискова за учвршћење за ЦНЦ радионице опште намене.
Прецизни Д20 вучни клин за нулту тачку за ЦНЦ учвршћење: Дизајниран са ојачаном конусном структуром и већим попречним пресеком носивости. Ова верзија за тешке услове се носи са глодањем тешких материјала, дебелим чврстим деловима и склоповима велике укупне тежине. Распоређује напон стезања равномерније у условима високог статичког оптерећења.
Напомене за накнадну уградњу и инсталацију
Распоред рупа за монтажу директно утиче на дугорочне перформансе уређаја. Позиције за уградњу треба да држе одговарајућу безбедну удаљеност од ивица учвршћења и зона резања под високим напрезањем. Неправилна дистрибуција рупа може довести до локалне деформације основне плоче када сила повлачења ступи на снагу и додатно искривити целу референтну раван.
Контрола обртног момента током монтаже заслужује сталну пажњу. Превелики момент затезања деформише навоје и оштећује прецизно брушене конусне површине. Недовољан обртни момент оставља клинове лабаво спојеним са основама фиксирања, што доводи до спорог померања положаја под континуираним вибрацијама сечења. Корисници морају да прате препоручене параметре обртног момента уместо да се ослањају на лично искуство у раду.
Чистоћа површине је још један услов о којем се не може преговарати. Ситне металне струготине, остаци расхладне течности и фина прашина од млевења заглављена на конусним површинама блокирају потпуни контакт површина-површина. Чак се и микро-загађивачи претварају директно у мерљиво померање података на готовим обрађеним деловима.
Спецификација употребе
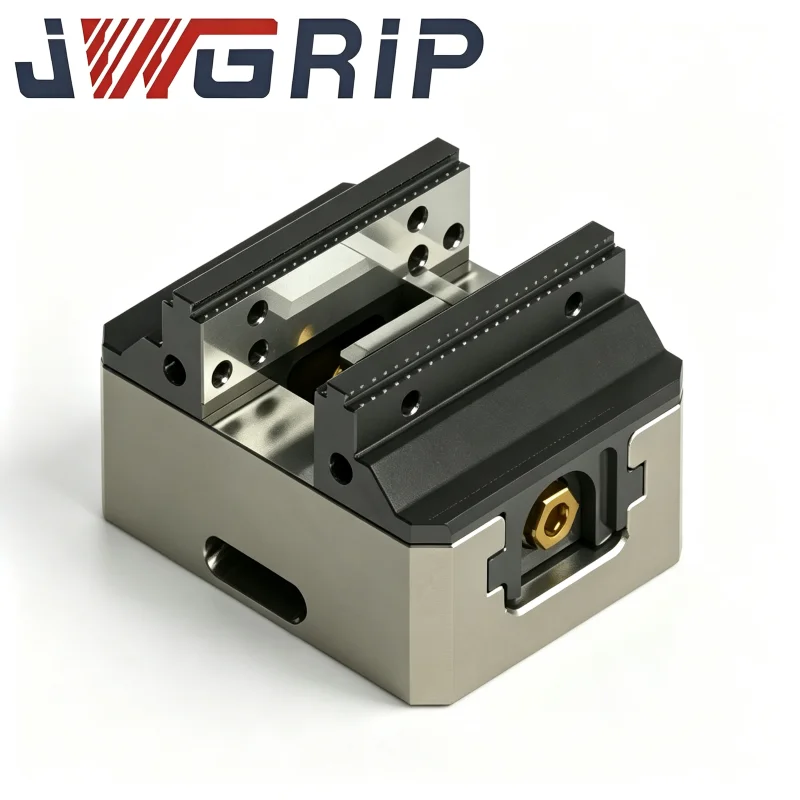
Када су упарени са серијом стезних глава са нултом тачком, спецификације конусних вијака морају у потпуности одговарати геометрији унутрашње шупљине циљних стезних глава. Неусклађени параметри проузрокују делимични контакт у тачки, концентрацију напона и убрзано хабање на контактним површинама стезне главе и клина.
У сарадњи са Куицк Цханге Фиктуре Дисц серијом, ови клинови удахњују нови живот старим прилагођеним шаблонима. Надограђени стари уређаји могу се монтирати директно на дискове. Фабрике чувају вредне постојеће ресурсе алата без преправљања великих серија потпуно нових плоча за причвршћивање. Јединствено управљање спецификацијама је од суштинског значаја за мешовите базене. Све накнадно уграђене утичнице унутар једне радионице треба да усвоје исти стандард за шиљке, а свако модификовано учвршћење захтева јасну физичку ознаку. Овим се избегава погрешно састављање узроковано људском грешком у прометним радњама.
Процес производње
ЈВГРИП производи ове клинове за лоцирање од сировог материјала од високолегираног челика. Кључне површине за лоцирање конуса добијају третман гашењем угљеником, након чега следи ултра-прецизно брушење. Секције навоја имају прецизно урезивање уске толеранције како би се гарантовала заменљивост између различитих производних серија. Сваки готови клин пролази инспекцију конусног профила, проверу димензија навоја и тест узорковања тврдоће пре испоруке. Тестови компатибилности узорковања се спроводе на одговарајућем хардверу стезне главе. Завртњеви прилагођене дужине, облици са специјалним навојем и модификовани конусни профили доступни су за пројекте накнадне уградње специјалне намене.
Упутство за рутинско одржавање
Ове минијатурне компоненте интерфејса издржавају цикличну силу повлачења, трење и микро-ударе у свакој петљи стезања и отпуштања. Редовно одржавање треба да укључи визуелну проверу изгледа и темељно чишћење конусне површине. Сваки клин са тешким траговима огреботина, деформацијом навоја или очигледним хабањем мора се одмах заменити. Наставак производње са деградираним клиновима ће стално поткопавати укупну тачност података комплетног екосистема држања нулте тачке.


- View as
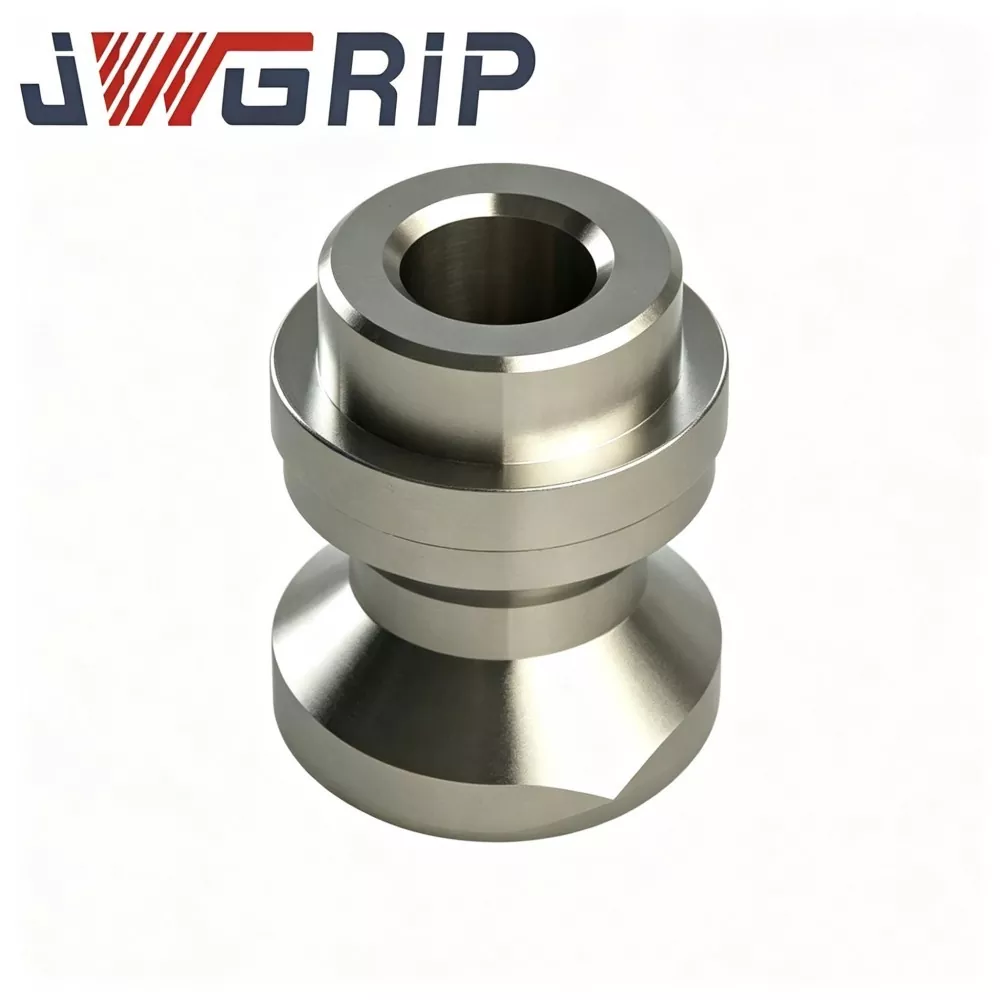
Прецизни Д20 клин за повлачење нулте тачке за ЦНЦ учвршћење
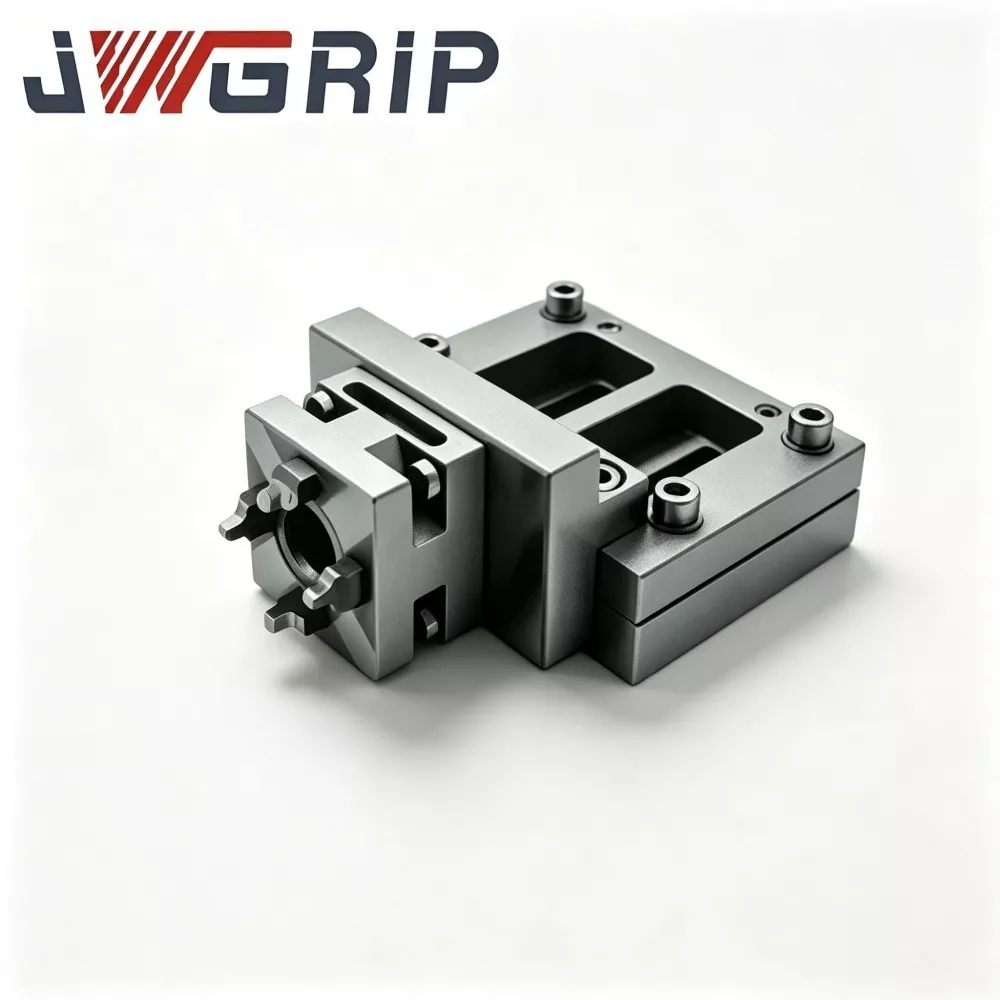
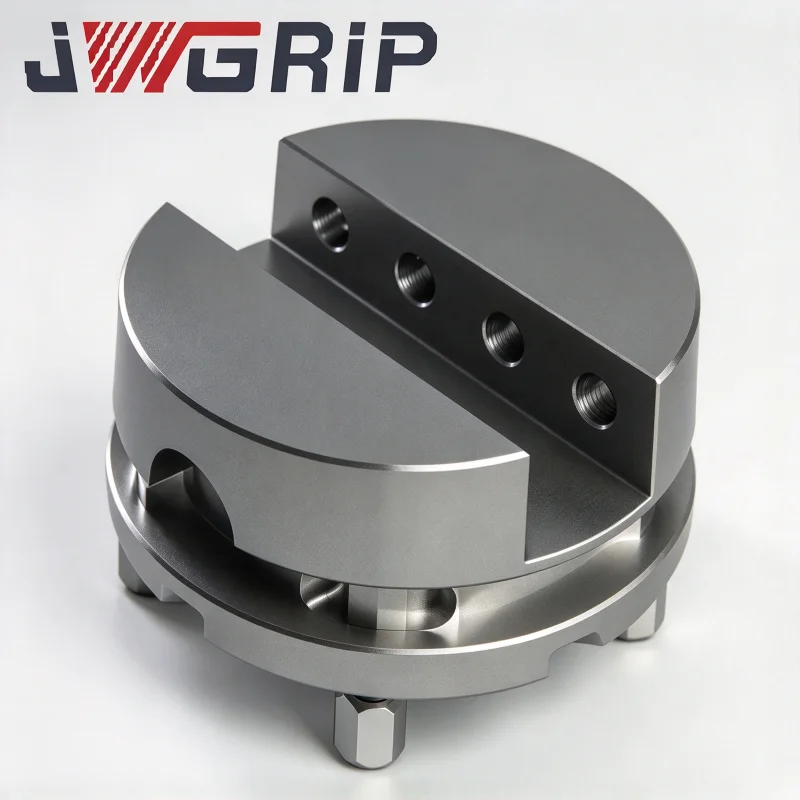
ЈВГРИП је професионални произвођач и добављач Прецисион Д20 нулте тачке за вучу за ЦНЦ учвршћење у Кини, пружајући услуге фабричке директне продаје са стандардним моделима у потпуности на залихама за опслуживање глобалних интегратора учвршћења, ЦНЦ машина и одељења за одржавање алата. То је компонента за позиционирање носивости језгра високих перформанси специјално дизајнирана и прилагођена за системе алата за стезање нулте тачке серије Д20. Интегришући функције референтног позиционирања, преноса силе закључавања и ограничавања ротације у једну оптимизовану структурну јединицу, савршено се прилагођава брзим процесима глодања, бушења и вишеосног композитног сечења.
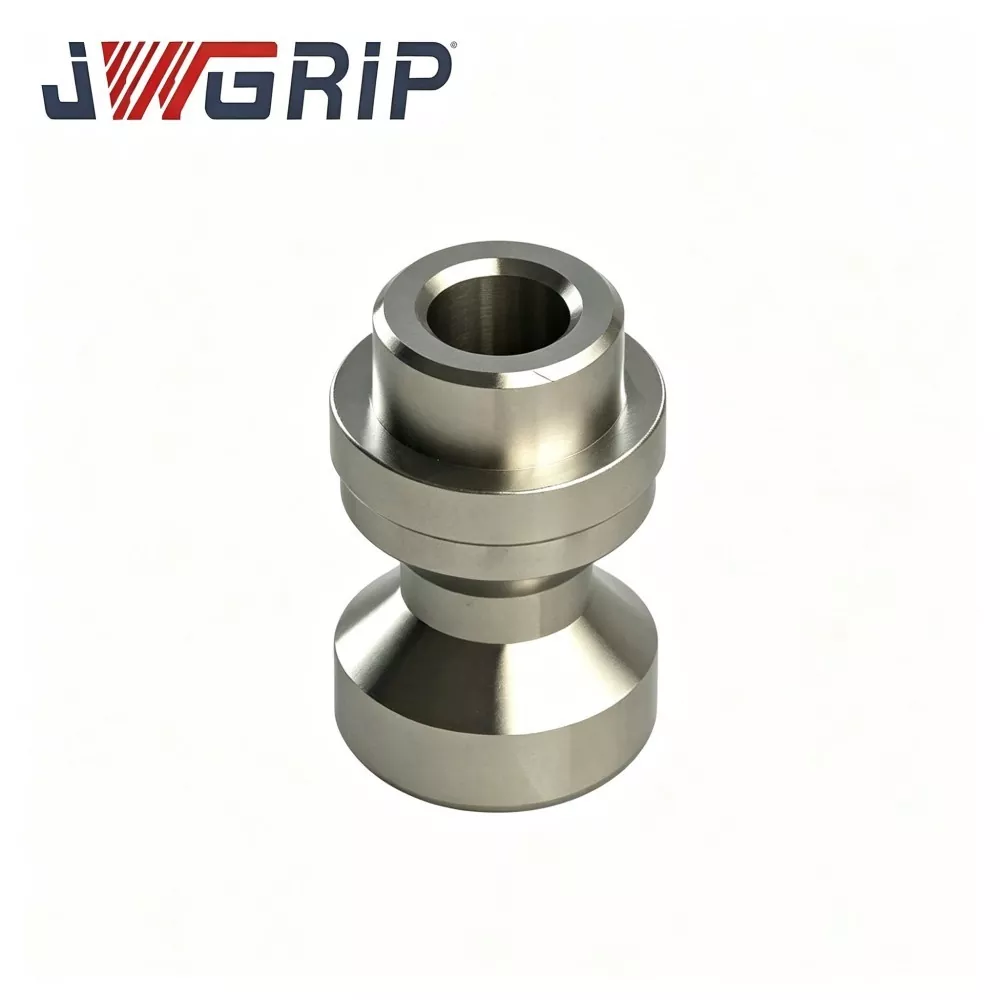
Прецизни Д16 клин за повлачење нулте тачке за ЦНЦ рад
ЈВГРИП је професионални произвођач и добављач Прецисион Д16 нулте тачке за повлачење за ЦНЦ рад у Кини, са стандардним спецификацијама у потпуности на залихама и прихвата глобалне наруџбине за ЦНЦ машинске фабрике, интеграторе прибора и тимове за одржавање просторија са алаткама. То је компонента за позиционирање и закључавање језгра високе прецизности професионално прилагођена за системе стезања нулте тачке серије Д16 у ЦНЦ радном држању. Интегришући мерило за позиционирање високе прецизности и структуру стабилног преноса силе у једну јединицу, он преузима основне функције позиционирања учвршћења, преноса силе закључавања и поновљеног бенцхмаркинга позиционирања током обраде велике брзине.
ЈВГРИП је професионални Ручно повлачење нулте тачке произвођач и добављач у Кини. Срдачно вас поздрављамо у велепродаји производа високог квалитета по конкурентним ценама из наше фабрике.
Невс Рецоммендатионс