Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

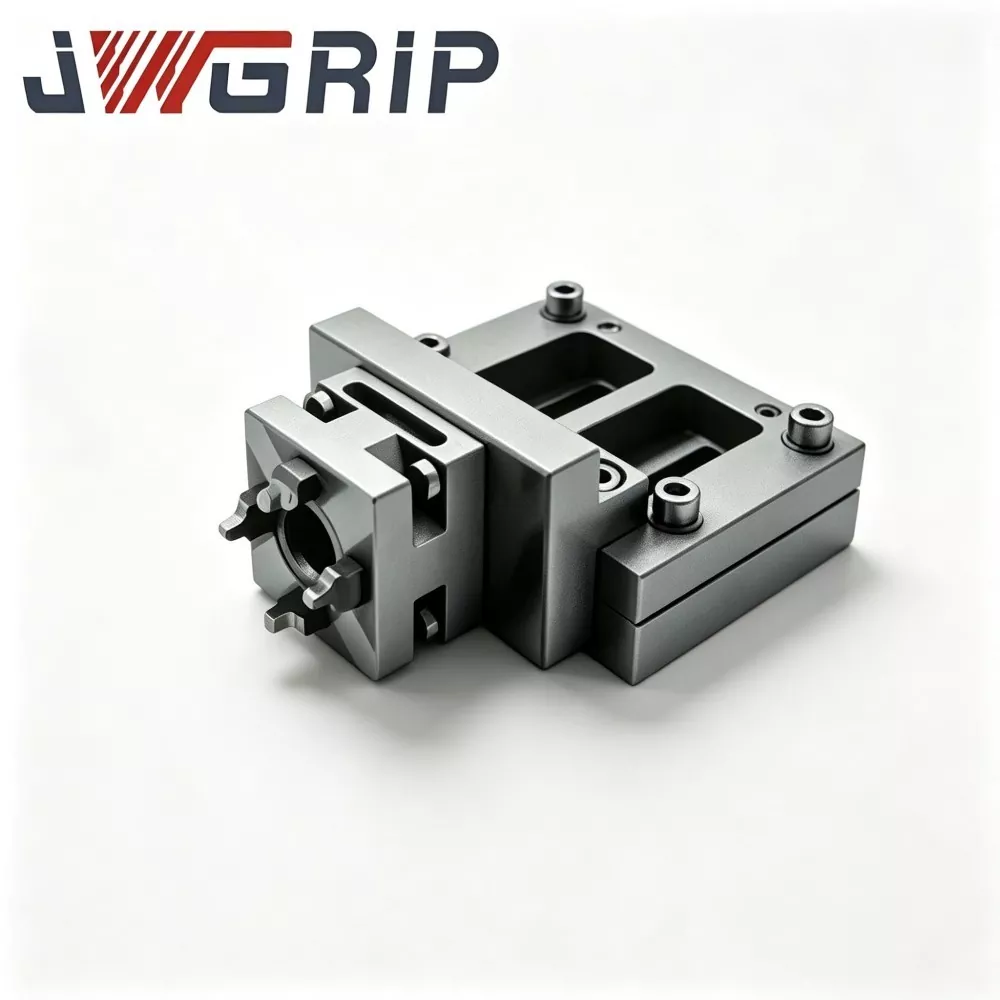

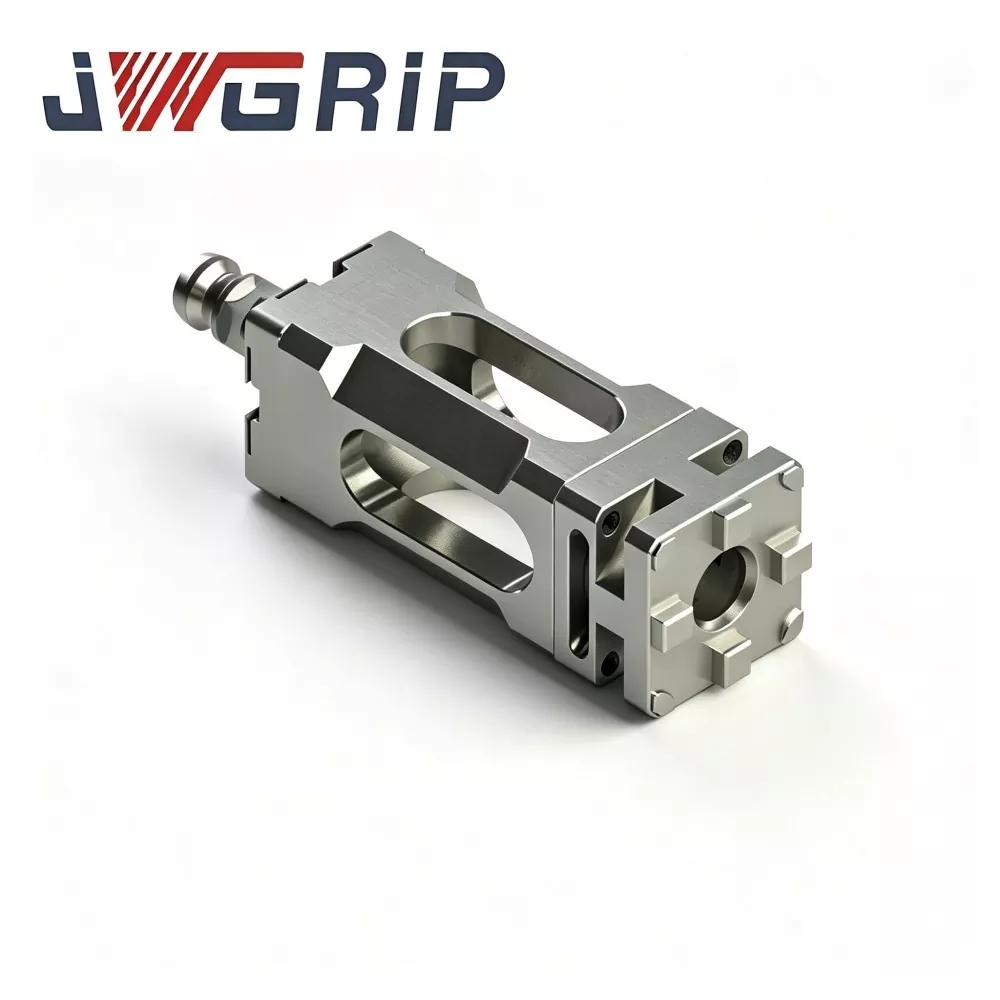
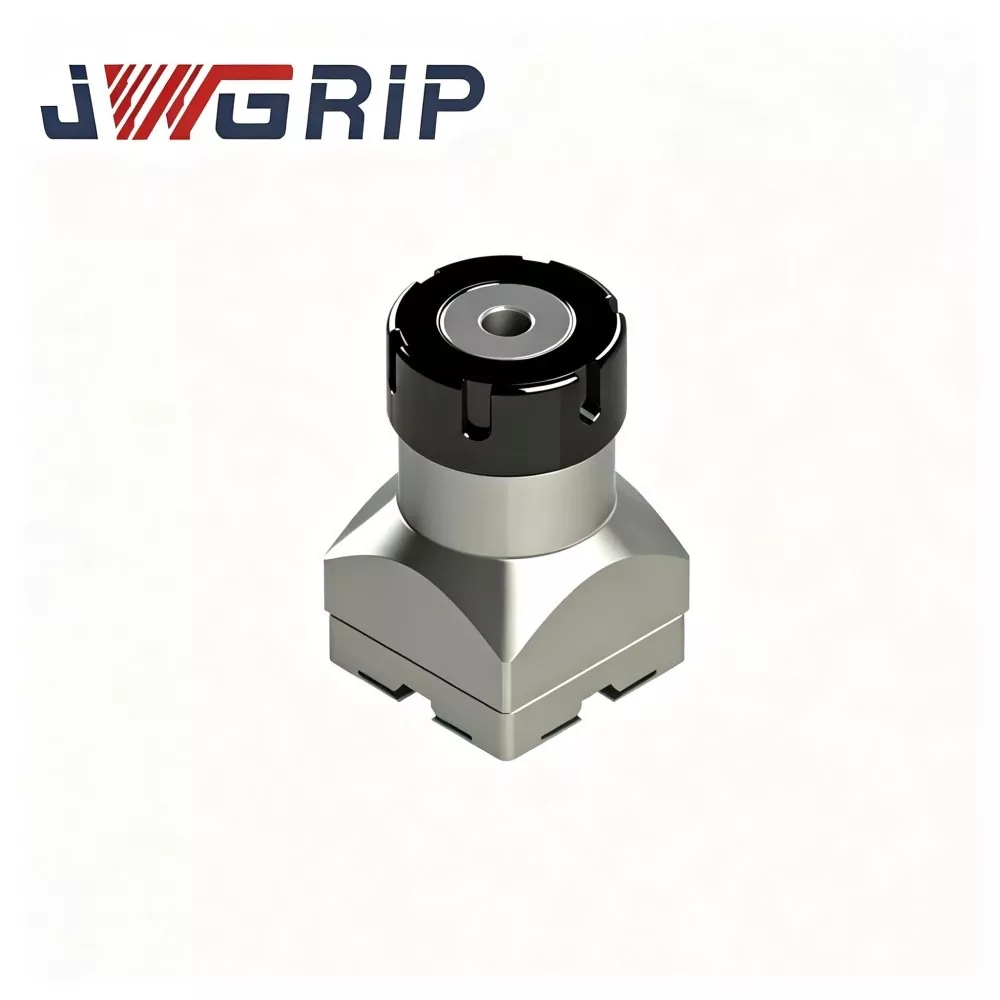
Р-Типе ЕР32 стезаљка за ЕДМ држач електроде
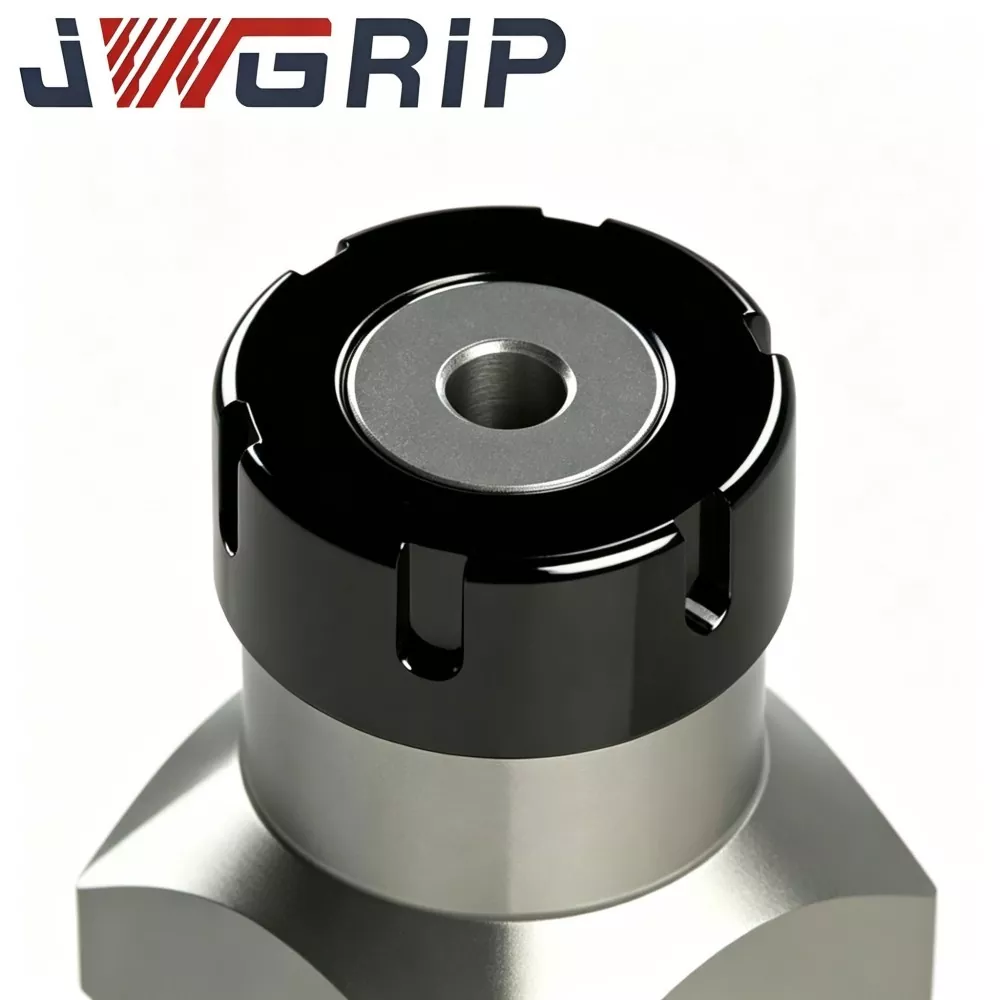
ЈВГРИП је професионални произвођач и добављач Р-Типе ЕР32 стезне чахуре за ЕДМ држач електрода у Кини, пружајући фабричку директну набавку и зрелу услугу модификације ОЕМ-а за глобална предузећа за производњу ЕДМ калупа. То је ЕДМ-специфичан еластични стезни прибор високих перформанси посебно оптимизован за радне услове машинске обраде варницом. Интегришући оптимизовану структуру равнотеже силе Р-типа и перформансе еластичног стезања високе прецизности у једну јединицу, решава уобичајене недостатке обичних стезних стезаљки опште намене као што су неуједначено напрезање и лако прецизно пригушење.
Ова напредна стезаљка Р-Типе ЕР32 направљена је од врхунског материјала од опружног челика високог квалитета, обрађеног вишеструким прецизним окретањем, унутрашњим хоновањем рупа и комплетном цикличном топлотном обрадом за ублажавање напрезања. Има стабилно задржавање силе стезања, одличну тачност заобљености и поуздану еластичну отпорност на замор под дуготрајним континуираним ударом ЕДМ импулсног пражњења. Оптимизовани структурни профил типа Р остварује равномеран пренос силе на унутрашњој површини рупе, ефикасно минимизирајући грешку истезања електроде током стезања. Универзално је применљив на бакарне, графитне и бакар-волфрамове електроде, савршено се прилагођавајући дуготрајним сценаријима прецизне обраде шупљина калупа.
За разлику од обичних стезних стезаљки које су склоне изобличењу заобљености и слабљењу силе стезања након поновљених циклуса отварања и затварања, чаура Р-типа ЕР32 за ЕДМ држач електрода избегава микро клизање електроде, неравнотежу искришта и одступање у димензијама шупљине калупа. Подржавајући стандардно снабдевање на лицу места и прилагођену модификацију толеранције унутрашњег отвора, параметара жлебова и завршне обраде површине, обезбеђује стабилна, високо прецизна и издржљива решења за стезање за модерне радионице за прецизну ЕДМ обраду калупа.
Производне болне тачке
У свакодневној производњи калупа за глодало-ЕДМ, обичне ЕР стезне чауре стварају неколико уобичајених проблема у производњи:
Поједностављени радни токови сировог материјала и термичке обраде резања доводе до изобличења заобљености и слабљења силе стезања након честих еластичних циклуса отварања-затварања.
Под непрекидним ударом импулсног пражњења, електроде стварају микро клизање и померање. Варнични размак постаје неуједначен, што доводи до недоследне текстуре шупљине, одступања у димензијама и ризика од отпада за електроде за калуп високе вредности.
ЈВГРИП оптимизује Р-Типе ЕР32 стезне чахуре за циљање горе наведених болних тачака:
1. Сирови материјал од опружног челика високог квалитета плус термичка обрада за ублажавање напрезања у више кругова елиминише унутрашње заостало напрезање настало током окретања и хонања, спречавајући трајну деформацију у дуготрајном еластичном цикличком раду.
2. Оптимизовани дизајн контуре типа Р равномерно распоређује силу стезања преко целе унутрашње површине рупе. Стабилно ради за електроде од меког бакра, ломљивог графита и бакар-волфрамове електроде високе густине.
3. Одговара постојећим телима држача електрода ЕР32, избегавајући претерано улагање у обнову уређаја.
4. Стандардне спецификације су на лагеру; ОЕМ модификација за толеранцију унутрашњег отвора, структуру жлебова и површинску обраду је доступна за електроде специјалног пречника и тешке услове рада.
5. Ефективно смањује ризик од клизања електроде и истицања, стабилизује статус варничног размака током дуготрајних задатака машинске обраде шупљина.

Структурне карактеристике
ЈВГРИП Р-Типе ЕР32 стезаљка за ЕДМ држач електроде је високо прецизна еластична стезна компонента дизајнирана ексклузивно за склопове држача електрода потопљено-ЕДМ:
1. Инсталиран унутар матице држача ЕР32 и главног тела држача. Када се матица држача затегне, она даје уједначену ободну силу стискања да закључа електроде са округлим дршком у унапред подешеном положају.
2. Конвенционалне универзалне ЕР32 стезне чауре су првобитно дизајниране за ЦНЦ вретена за глодање; нису оптимизовани за услове специфичне за ЕДМ: континуиране импулсне вибрације, прскање диелектричне течности и честа замена електрода.
3. Побољшани распоред жљебова са прорезима типа Р редистрибуира еластични напон по телу стезне чахуре, смањује локалну концентрацију напрезања и побољшава перформансе еластичног опоравка након поновљених циклуса отварања-затварања, одржавајући ниско истицање при континуираном ЕДМ раду.
Обим примене: То је основни потрошни материјал за радионице за калупе за бризгање пластике, калупе за ливење под притиском, калупе за прецизно жигосање, калупе за медицинске делове и калупе за оптичке компоненте. Причвршћује бакарне, графитне и бакар-волфрамове ЕДМ електроде са округлим дршком. Директна уградња без додатних механичких измена. Модификација заснована на ОЕМ цртежу је подржана за нестандардне димензије дршке електроде.
Кључне техничке перформансе
1. Оптимизована структура дистрибуције жлебова Р-типа У поређењу са обичним ЕР32 стезним стезаљкама, преуређени распоред прореза Р-типа балансира дистрибуцију еластичног напрезања. Током стезања дршке електроде, свака секција генерише хомогену силу стезања, избегава локалну деформацију дршке електроде и потискује потпуно испадање склопа јединице за стезање електроде.
2. Пажљиво одабрани сирови материјал од челика за опруге Користи специјални челик за опруге уместо обичног угљеничног челика. Након прецизног гашења, каљења и вишестепених термичких циклуса ослобађања од напрезања, задржава стабилну еластичност након стотина циклуса отпуштања стезаљке и отпоран је на трајну пластичну деформацију.
3. Хонинг унутрашње рупе високе прецизности Унутрашњи отвор за стезање пролази кроз фино хоновање. Одлична заобљеност унутрашње рупе и глаткоћа површине смањују трагове абразије на дршцима електрода током поновљене замене и спречавају накупљање микрочестица које би погоршале девијацију позиционирања.
4. Добра отпорност на корозију диелектричне течности Специјални површински антикорозивни третман успорава хемијску ерозију услед дуготрајног контакта са ЕДМ диелектричним флуидом. Смањује ризик од рђе у влажном окружењу ЕДМ резервоара и продужава радни век.
5. Широка компатибилност са стандардним ЕР32 ЕДМ држачима Прати основне ЕР32 стандарде за спољне димензије, одговара већини комерцијалних тела држача електрода у облику ЕР32 и стезних матица. Крајњи корисници не морају да замене постојећи хардвер држача.
6. Флексибилна фабричка директна и прилагођена ОЕМ спецификација Стандардне спецификације пречника стезања покривају уобичајене величине дршке електроде. ОЕМ може да подеси толеранцију унутрашњег отвора, дубину прореза, фино подешавање спољних димензија и површинску обраду према цртежима купаца или физичким узорцима.
7. Поуздана доследност од серије до серије Свака производна серија има инспекцију узорковања више ставки. Подаци о кључним димензијама, отпуштању стезања и тврдоћи се бележе у фајловима за инспекцију серије, што гарантује стабилне перформансе за предузећа која се баве производњом калупа.
Комплетан производни ток
Свака серија ЈВГРИП Р-Типе ЕР32 стезаљки прати строго контролисан процес производње у пуном кораку:
① Улазна инспекција сировина
② ЦНЦ прецизно стругање за спољну контуру
③ глодање прореза
④ Претходна обрада унутрашње рупе високе прецизности
⑤ вишестепена топлотна обрада (гашење, каљење, ослобађање од стреса)
⑥ Фино брушење унутрашње рупе
⑦ уклањање ивица и завршна обрада ивица
⑧ површински третман против корозије
⑨ тестирање вишедимензионалних перформанси
⑩ серијско сортирање и складиштење готове робе.
Спецификације за контролу квалитета
Производња се врши према ИСО 9001 стандардима система управљања квалитетом.
Ставке за испитивање језгра: мерење димензија, верификација тврдоће, детекција истезања стезања, симулација еластичног замора.
Сви мерни алати добијају периодичну метролошку калибрацију да би се обезбедила аутентичност и поновљивост резултата испитивања.
Извештаји о контроли серије се архивирају за сваку партију; сертификати материјала и делимични записи о испитивању треће стране могу се доставити на захтев клијента.
Предлог за рад и складиштење:
Чувајте стезне чауре у одвојеним одељцима кутије за алат против судара. Чувајте се даље од влаге, металних струготина и грубих огреботина пре уградње. Пре сваке монтаже темељно очистите унутрашњи отвор. Чипови или остаци диелектричне течности унутар отвора ће озбиљно умањити прецизност стезања.
Зашто изабрати ЈВГРИП
1. ЕДМ-специјализован тим за истраживање и развој алата позадинског инжењеринга акумулира богато искуство у развоју прибора за стезање ЕДМ-а. Ми не копирамо једноставно дизајне стезних стезаљки типа глодања; оптимизације производа произилазе из масивних повратних информација од техничара калупа.
2. Провера перформанси комплетне серије пре испоруке Многи конкуренти врше само инспекцију узорковања на лицу места. Свака готова стезаљка ЈВГРИП Р-Типе ЕР32 пролази детекцију истезања стезања пре испоруке филтеру неусаглашених јединица.
3. Стабилна фабричка директна набавка и зрели ОЕМ процес Роба са стандардним спецификацијама одржава стабилну испоруку. За поруџбине са модификованим димензијама или са посебним захтевима површине, инжењерски тим прегледа ОЕМ цртеже у року од 12 радних дана и даје повратне информације о изводљивости. Стандардно време испоруке: 10-15 радних дана; ОЕМ време испоруке је потврђено према сложености цртежа.
4. Професионална техничка подршка оријентисана на апликацију Када клијенти наиђу на неуобичајено стезање, прекомерно истрошење и друге проблеме са монтажом на лицу места, тим техничке подршке пружа практичне смернице за инсталацију и решавање проблема на основу стварног искуства ЕДМ радионице.
5. Комплетан механизам за следљивост серије Свака производна серија носи независно означавање серије. Ако се појаве неочекивани проблеми у вези са машинском обрадом, оригинални параметри производње и инспекцијски записи могу се брзо преузети за техничку анализу основних узрока.
ФАК
П1: Може ли ЈВГРИП Р-Типе ЕР32 стезаљка остварити нулту испадање након инсталације?
А1: Нулти излазак се не може постићи ниједним склопом еластичне стезне чауре. У стандардним условима испитивања са одговарајућим држачем и квалификованом испитном шипком, састављено одступање се контролише ≤0,003 мм. На стварну машину монтирану укупну истрошеност такође утичу заобљеност дршке електроде, стање површине, момент затезања навртки и хабање тела држача. Одржавајте компоненте које се спајају у добром стању за најбољу тачност стезања.
П2: Да ли је ова стезаљка погодна за тешке графитне електроде великог пречника?
А2: Р-Типе ЕР32 стезаљка за ЕДМ држач електроде подржава стезање графитне електроде. За тешке графитне електроде великих димензија, процените оптерећење вретена и момент затезања. Прекомерна тежина или прекомерно затезање убрзавају замор еластичне чауре и скраћују век трајања. Ускладите тежину електроде са капацитетом стезања чахуре у стварној производњи.
П3: Можете ли направити ОЕМ када се параметри унутрашњег пречника или прорезаних жљебова разликују од стандардног ЕР32?
А3: Да. Молимо да доставите комплетне техничке цртеже или физичке узорке, означите димензију отвора за стезање, толеранцију, спецификације прореза, циљну тврдоћу и захтеве за површинску обраду. Инжењерско одељење ће проценити производност и издати званичну понуду.
П4: Које ставке су покривене гаранцијом?
А4: Ово је потрошни алат високе прецизности за ношење. Гаранција се примењује на грешке настале у производњи, као што је недостатак у спецификацији у тренутку испоруке. Оштећења узрокована огреботинама, стезањем од преоптерећења, неправилним обртним моментом, заглављивањем струготина и дуготрајним хабањем услед замора услед производне употребе су искључена из гаранције.
Водич за избор стезних стезаљки и савети за рад у дневним радионицама
1. Изаберите номинални пречник стезања што је могуће ближе стварној димензији дршке електроде. Немојте користити једну стезну чауру за претерано широк распон величина; велики зазор у димензијама ствара неуједначен притисак стезања и већу вредност истезања.
2. Пре формалне производње калупа, потпуно очистите унутрашњи отвор стезне чауре, шупљину матице држача и површину дршке електроде да бисте уклонили металне струготине и остатке диелектричне течности.
3. Након монтаже, извршите проверу истезања помоћу индикатора бројача пре обраде варничне ерозије. Ова претходна провера у великој мери смањује ризик од отпада од шупљине калупа изазваног одступањем компоненте стезања.
4. За продавнице калупа за више машина, припремите више стезних стезаљки које одговарају често коришћеним величинама дршке електроде. Одбаците јако истрошене стезне чауре. Замените одмах ако се током рутинске провере примети слабљење еластичности, трајна деформација или површинске пукотине, чак и ако није достигнут теоретски радни век.
5. Примените поверљиво складиштење и редовну проверу стања залиха стезних стезаљки да бисте одржали стабилну конзистентност ЕДМ машинске обраде за дугорочне пројекте серијске производње.
Повезана категорија
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс