Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


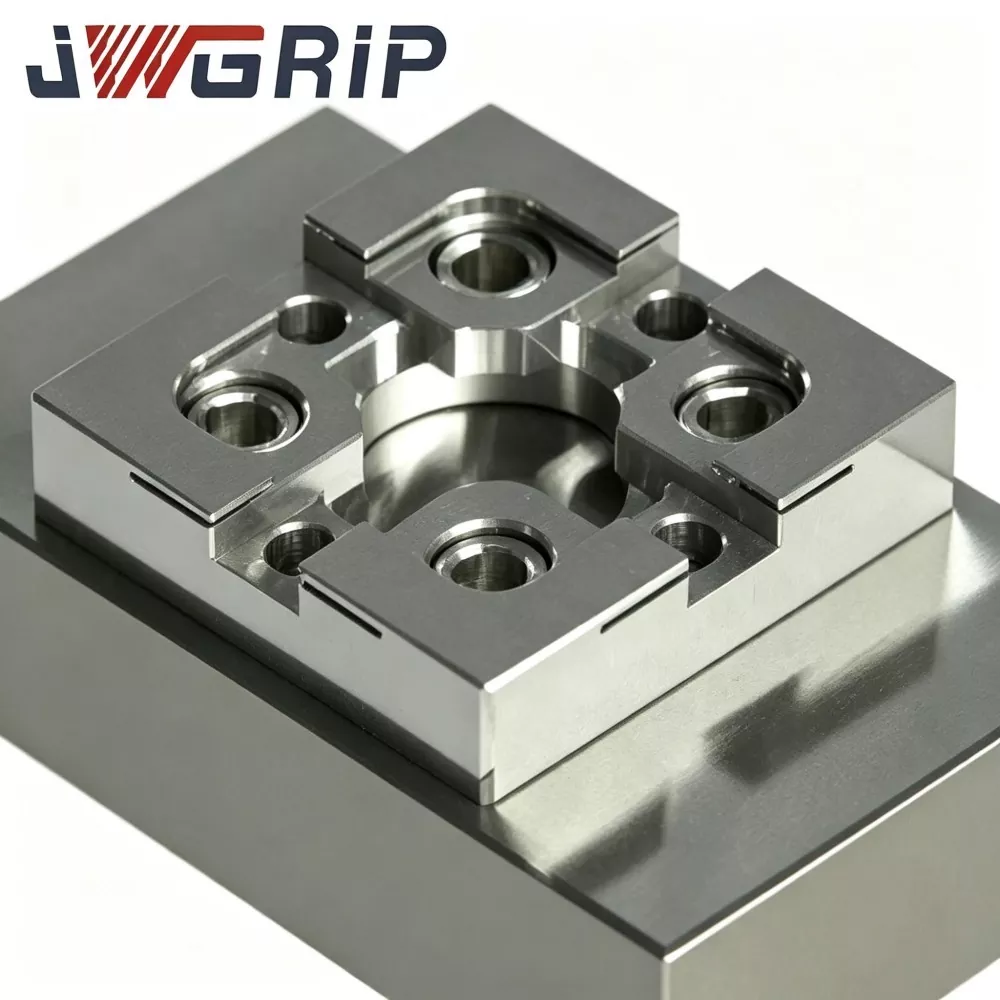
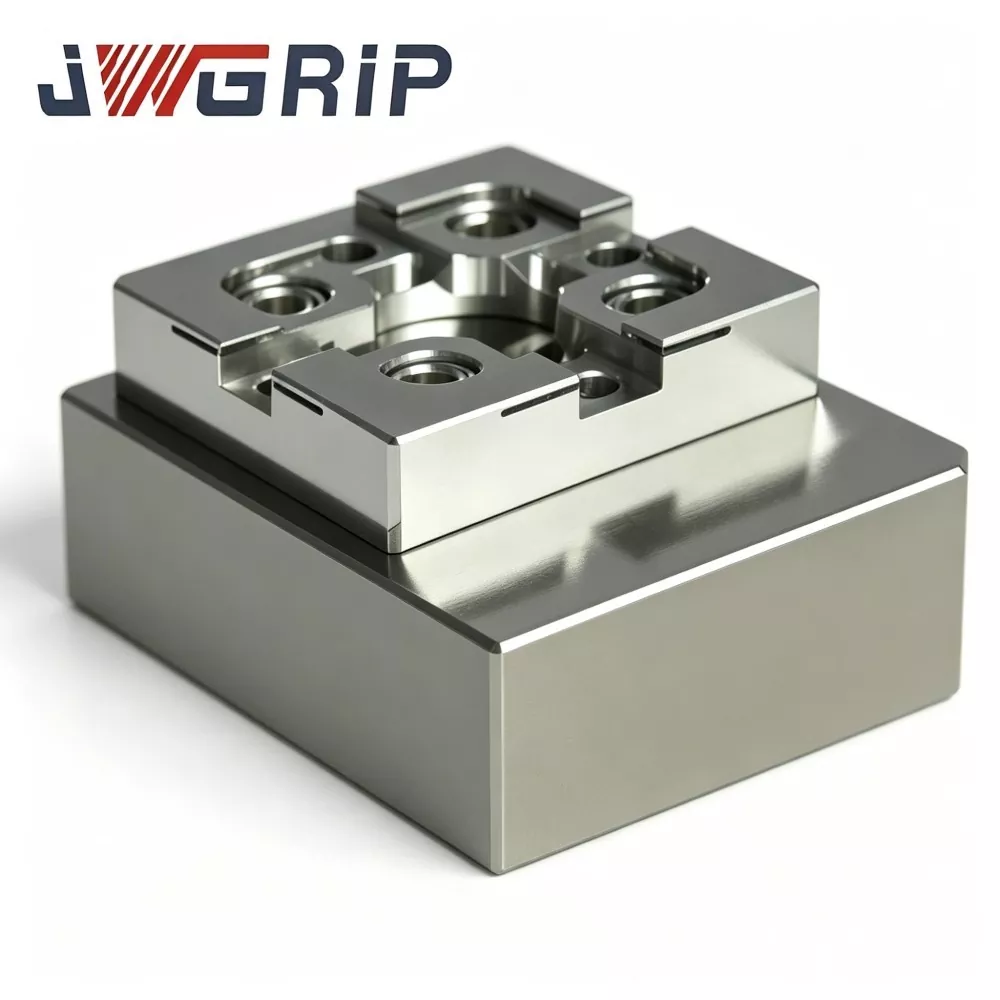
Р-тип ЦНЦ калибрациони блок за ЕДМ рад
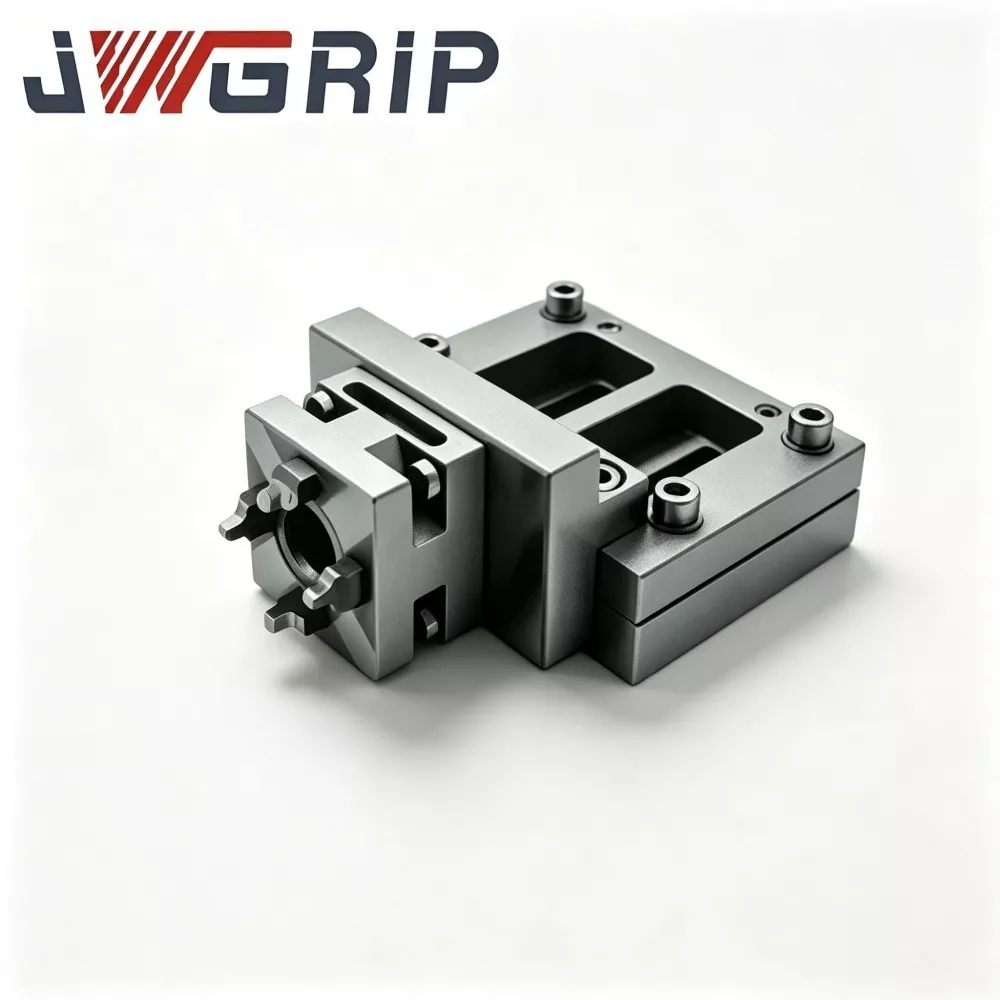
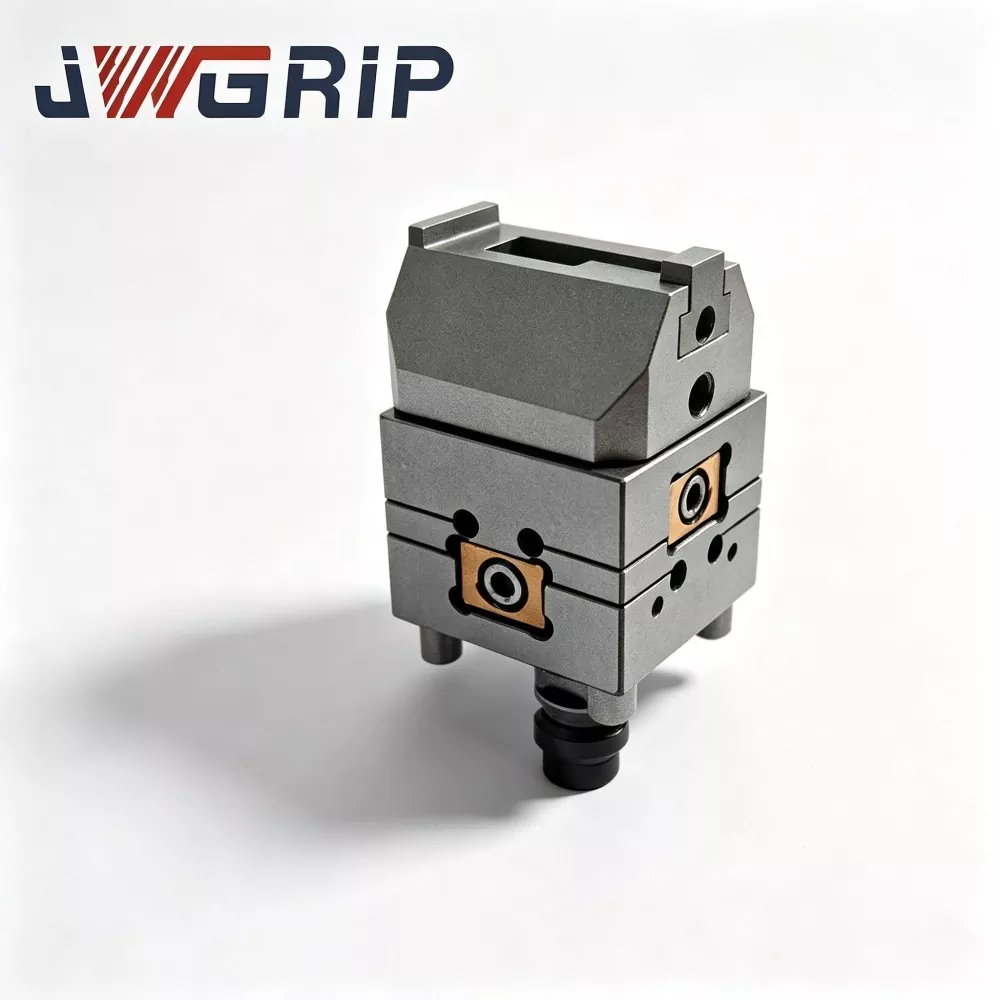
ЈВГРИП, поуздан фабрички директан и професионални извозник прецизног прибора за ЕДМ радну држач, испоручује високопрецизан ЦНЦ калибрациони блок Р-типа за ЕДМ Воркхолдинг, наруџбине на велико и прилагођене пројекте засноване на цртежу. Направљен од стабилизованог алатног челика са старењем за ублажавање напрезања, ЦНЦ глодањем са више лица и ултра прецизним брушењем површине, овај калибрациони блок одржава стабилну геометријску толеранцију под честим температурним флуктуацијама и поновљеним контактима сонде. Јединствени заобљени референтни угао типа Р смањује ризик од хабања оштрих ивица и даје поновљиве податке о померању координата.
Поновљено поравнавање електрода и калибрација координата лако акумулирају ручне грешке у свакодневној обради ЕДМ калупа. Конвенционални квадратни калибрациони блокови трпе оштре ивице након дуготрајног контакта сонде; Урушавање углова и површинско хабање узрокују померање референтних података, недоследне варнице и нестабилну прецизност шупљина у серијској изради калупа. ЈВГРИП Р-Типе ЦНЦ калибрациони блок усваја интегрални стабилизовани алатни челик плус потпуно старење за ослобађање од напона да би се избегла термички изазвана деформација.
Све референтне површине добијају ултра-прецизно брушење, док оптимизовани заобљени углови типа Р распршују ударни притисак сонде, успоравајући хабање ивица. Р-Типе ЦНЦ калибрациони блок за ЕДМ Воркхолдинг стандардизује радни ток референцирања на машини и служи као основно мерило прецизности за производњу калупа са више шупљина великог обима; подржана су и стандардна набавка и прилагођена обрада заснована на цртежу.
Решите болне тачке
Радионице за израду калупа које мешају ЦНЦ глодање и глодало-ЕДМ често се сусрећу са проблематичним ризицима конзистентности координата: - Многе фабрике се и даље ослањају на ручно подешавање мерача или обичне квадратне калибрационе блокове. Оштри углови под углом од 90° развијају микро чипове након стотина додира сондом. Референтни подаци се тихо крећу без раног упозорења. – Скривено кумулативно одступање се појављује тек након што је неколико шупљина калупа већ обрађено, што резултира скупим отпадом од обратка.
ЈВГРИП оптимизује овај блок калибрације циљајући на горе наведене ризике:
1. Интегрални стабилизовани материјал од челика за алат са потпуним старењем у више корака за ублажавање напрезања елиминише унутрашње напрезање приликом обраде и ограничава деформацију узроковану варијацијама температуре околине у радионици.
2. Ултра-прецизно брушење за све референтне површине гарантује врхунску равност и управљивост.
3. Р-тип заобљених углова референтне ивице диспергује контактни притисак сонде, у великој мери успоравајући хабање углова и микро-стружење. Дугорочна поновљивост калибрационих података је обезбеђена.
4. Стандардизује кораке референцирања на машини и смањује поновљени рад сечења. Побољшава укупну конзистентност ЕДМ машинске обраде за високо прецизну масовну производњу калупа са више шупљина.
5. Стандардне димензије на лагеру; Прилагођена обрада вођена цртежом доступна је за специјалне захтеве распореда уређаја за аутоматизацију.

Тецхницал Фунцтиона
1. Р-тип Заобљени углови против хабања Структура референтне ивице Оптимизовани заобљени прелаз замењује оштре углове под правим углом. Упоредно испитивање хабања доказује да се под једнаком фреквенцијом додира сонде запремина хабања у угловима смањује за прибл. 31% у односу на обичне квадратне калибрационе блокове, ефективно одлажући квар на референтној ивици узрокован ломљењем.
2. Вишестепени третман старења за ублажавање стреса. Висококвалитетна стабилизована подлога од алатног челика подлеже вишестепеном термичком старењу да би се смањио преостали унутрашњи стрес. Након завршног брушења, стабилна равност и окомитост се одржавају у опсегу температуре околине у радионици од 18-28 ℃; варијација димензија контролисана испод 0,002 мм.
3. Процес ултра-прецизног брушења са више лица Шест кључних референтних површина добија ултра-прецизно брушење површине. Перпендикуларност суседног лица ≤0,003 мм; свака равност референтне површине ≤0,002 мм. Врхунска геометријска прецизност осигурава поуздано израчунавање помака почетка за ЕДМ циклусе аутоматског сондирања.
4. Површинска пасивација Заштита од корозије Густа пасивација против рђе на спољним површинама. Отпоран је на хемијску ерозију од прскања ЕДМ диелектричне течности и смањује ризик од оксидације у влажном окружењу резервоара у радионици.
5. Всестрани унапред обрађени распоред за монтажу Префабриковане стандардне рупе за монтажне навоје и рупе за лоцирање. Може се причврстити директно на плоче за причвршћивање нулте тачке, магнетне стезне главе или прилагођене основне плоче без додатне секундарне обраде.
6. Стандардне величине плус прилагођена модификација на основу цртежа Уобичајене стандардне димензије за држање калупа су на залихама. Подржани су прилагођени референтни изглед лица, шаблон рупа и спољни обриси су подржани по инжењерским цртежима за нестандардне ЕДМ пројекте учвршћења.
7. Метролошка инспекција следљиве целе јединице Сваки готов блок је ласерски обележен јединственим серијским бројем. Комплетни метролошки записи који покривају равност, перпендикуларност и димензију Р-угла архивирани су за сваки комад, подржавајући следљиво управљање квалитетом за произвођаче калупа великог обима.
Комплетан ток производње
Свака производна серија ЈВГРИП Р-Типе ЦНЦ калибрационог блока за ЕДМ Воркхолдинг извршава стандардизовани ток производње пуног низа: тест улазног састава сировог материјала → грубо ЦНЦ глодање → вишестепено старење за ослобађање напрезања → полузавршна обрада → обликовање Р-углова → за све прецизно брушење и завршно брушење навоја → Целокупна ЦММ инспекција → ласерско означавање серијског броја → површинска пасивизација против рђе → коначна поновна инспекција → складиштење готове робе.
● Производња је у складу са правилима система управљања квалитетом ИСО 9001.
● Уређаји за мерење језгра: ЦММ, оптички интерферометар, тестер перпендикуларности квадратног правила, сви добијају периодичну метролошку калибрацију.
● Свака готова јединица долази са независним извештајем о инспекцији; материјални сертификати и делимични верификациони записи трећих страна могу се доставити на захтев клијента.
Смернице за складиштење: Држите калибрациони блок унутар анти-магнетне кутије за мерење отпорне на ударце. Избегавајте ударе тешким предметима, гребање струготина и дуготрајно излагање влази. Темељно обришите референтне површине након сваке употребе на машини пре складиштења. Удар може изазвати невидљиву микродеформацију и оштетити метролошку тачност чак и без видљивог удубљења.
Референтна табела за решавање проблема
|
Симптом |
Могући основни узрок |
Препоручено руковање |
|
Очитавање померања координата стално флуктуира |
Прљава површина за монтажу; лабав завртањ за причвршћивање; савијена оловка сонде |
Раставити, очистити контактне површине, поново затегнути завртње; прегледајте и замените оштећену оловку сонде |
|
Одступање од порекла постепено расте након вишенедељне операције |
Референтна ивица трпи хабање или микро чиповање |
Прегледајте статус угла под инструментом за увећање; замените блок када се појави ознака хабања |
|
Велика грешка окомитости у резултату сондирања |
Вијак са прекомерним моментом искривљује блок; стране честице заробљене испод базе блока |
Поново инсталирајте према спецификацији обртног момента; темељно чист интерфејс доњег седишта |
Бенцхмарк поређење
Већина комерцијалних ЕДМ калибрационих блокова прихвата оштре углове под правим углом од 90 степени без профила дисперзије напрезања типа Р; многи произвођачи прескачу старење у више циклуса и примењују само једноставно гашење.
1. Могућност против хабања у угловима: Конкурентски блокови са оштрим углом стварају микро-стружење након 400-700 удараца сондом. ЈВГРИП Р-тип заобљени прелаз у великој мери побољшава перформансе против ломљења при поновљеном удару сонде.
2. Управљање унутрашњим стресом: многим конкурентским производима недостаје секундарно старење. Споро отпуштање напрезања после млевења покреће померање равности под променом температуре у радионици. Наше вишестепено старење уклања већину заосталих напрезања за дугорочну геометријску стабилност.
3. Стандард за инспекцију: Неки добављачи спроводе само инспекцију делимичног узорковања. Сваки ЈВГРИП блок добија комплетну ЦММ инспекцију са јединственим серијским бројем ради следљивости.
4. Могућност прилагођеног пројекта: Многе фабрике могу да испоручују само фиксне стандардне величине. Користећи капацитете који су директно у фабрици оријентисани на извоз, развијамо прилагођене блокове за посебне захтеве за ЕДМ распоредом уређаја.
ФАК
П1: Може ли ЈВГРИП Р-Типе ЦНЦ калибрациони блок за ЕДМ Воркхолдинг постићи нулту хабање углова?
А1: Заобљени углови типа Р успоравају хабање и ризике од микро-стругања, али се нулто хабање не може остварити након хиљада удараца сондом. Редовни увећани визуелни преглед остаје неопходан у свакодневној употреби. Замените блок одмах када се на референтним ивицама појаве огреботине, трагови хабања или зарези да бисте спречили погрешне референтне координате.
П2: Може ли се овај калибрациони блок применити за офлајн инспекцију димензија готовог дела?
А2: ЈВГРИП Р-Типе ЦНЦ калибрациони блок је оптимизован за референцирање координата ЕДМ на машини. Није дизајниран за високо прецизну офлајн инспекцију готових делова. Молимо изаберите стандардне сетове са блоковима мерача ако вам је потребно ванмрежно мерење у лабораторијском стилу.
П3: Да ли подржавате производњу по наруџби за посебне спољне димензије или нестандардни распоред монтажних рупа?
А3: Да. Молимо да доставите комплетне техничке цртеже са јасним захтевима за спољни обрис, референтне положаје лица, распоред рупа и спецификације толеранције. Инжењерски тим завршава процену производности у року од 12 радних дана и издаје званичну понуду.
П4: Који услови оштећења су искључени из гаранције?
А4: Ово је референтни мерач високе прецизности. Гаранција покрива грешке настале у производњи, укључујући равност ван спецификације, окомитост и одступање димензија при испоруци. Оштећења и губитак тачности узроковани сударом, огреботином, неправилним моментом монтаже и нормалним хабањем су ван гаранције.
Повезана категорија
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс