Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


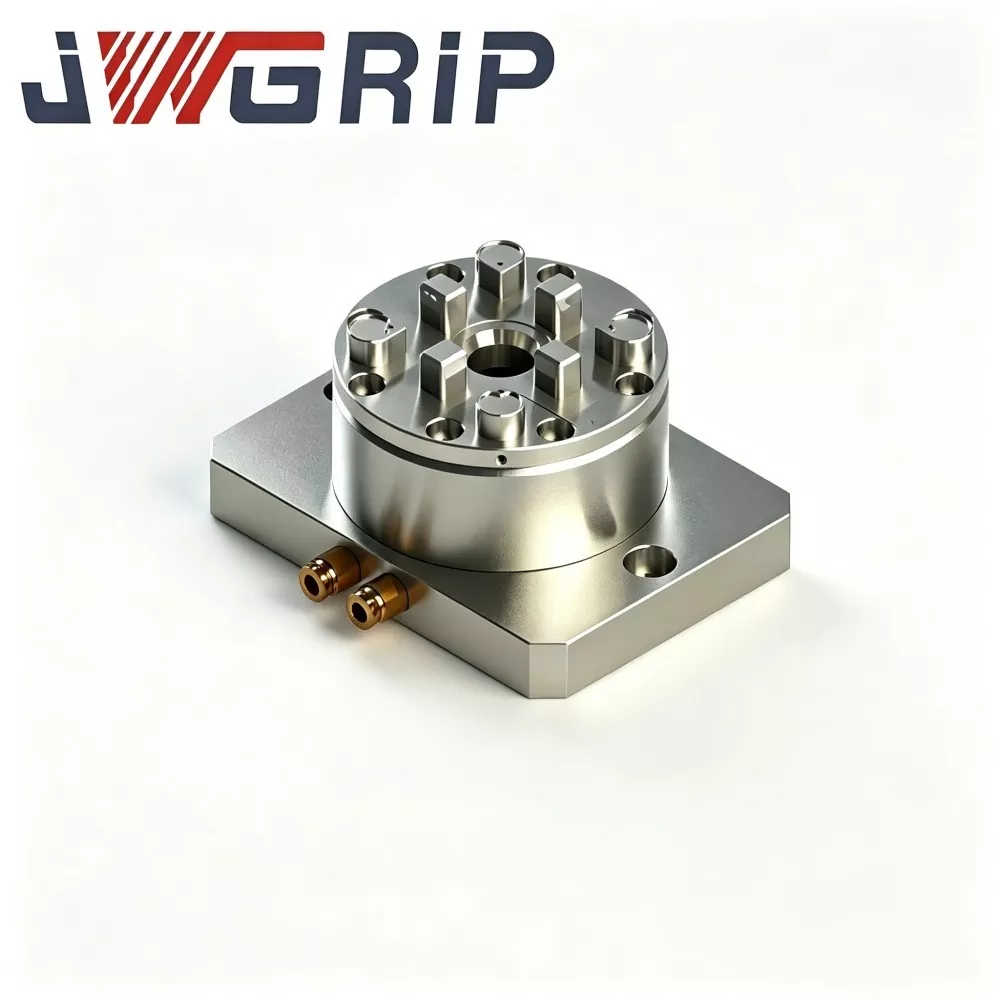
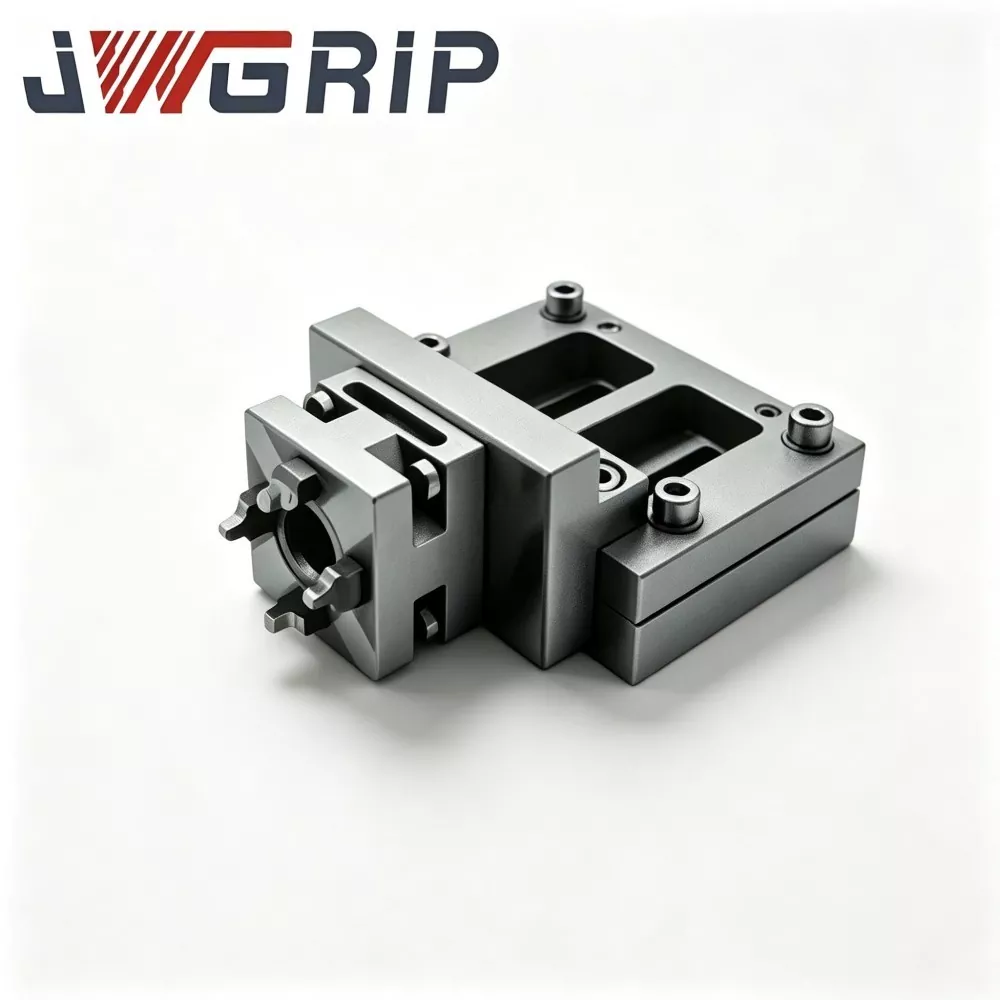
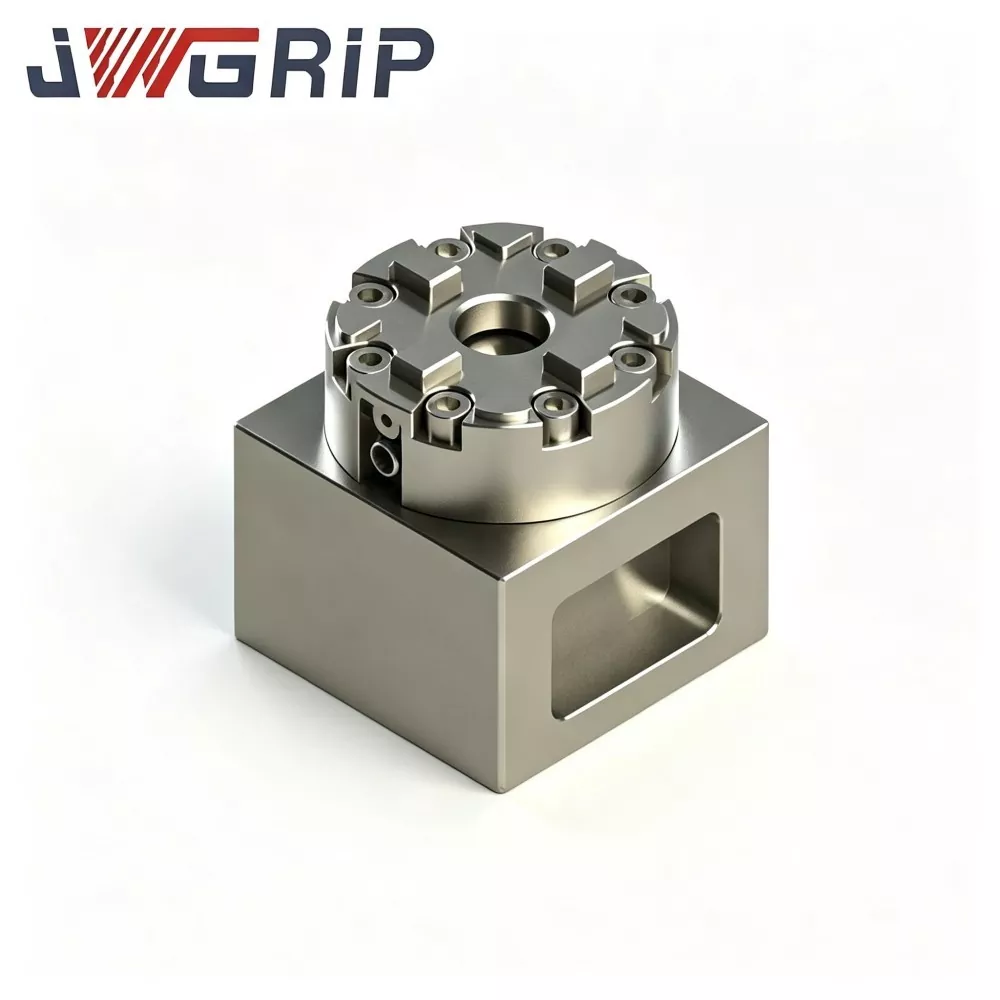
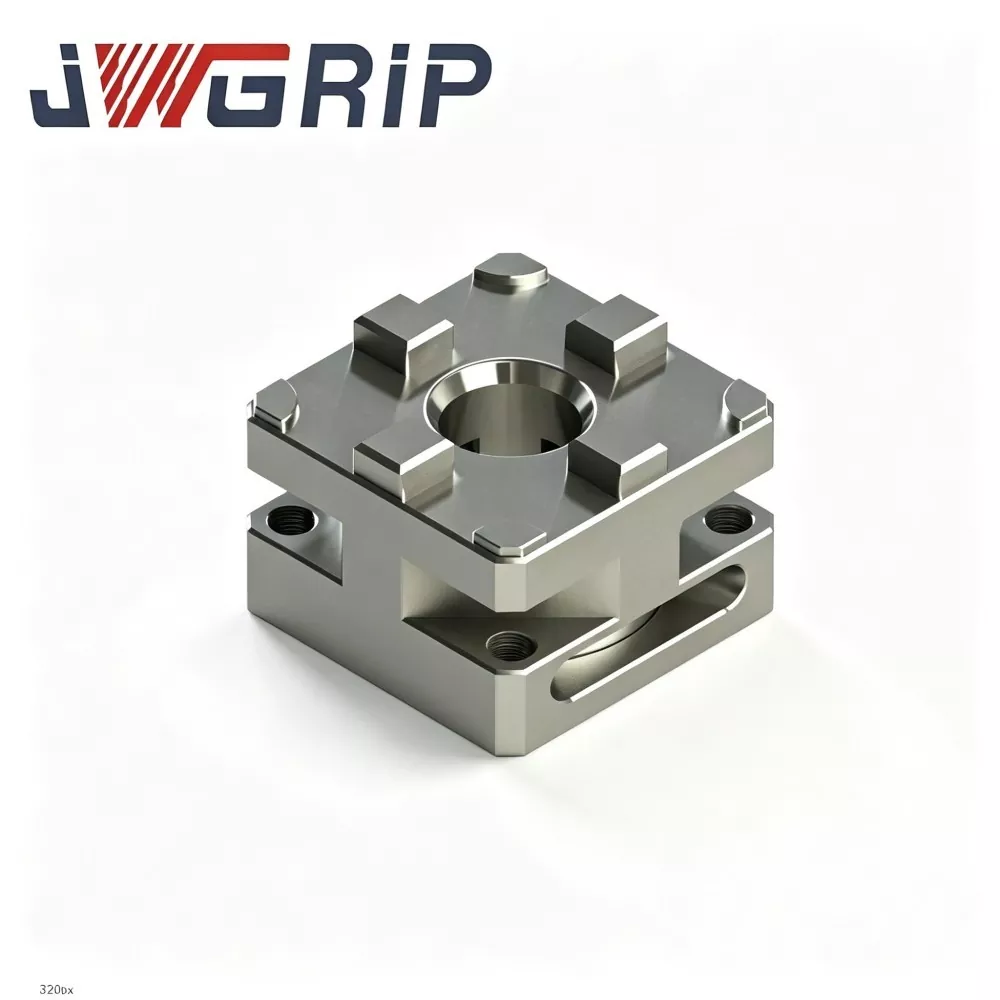
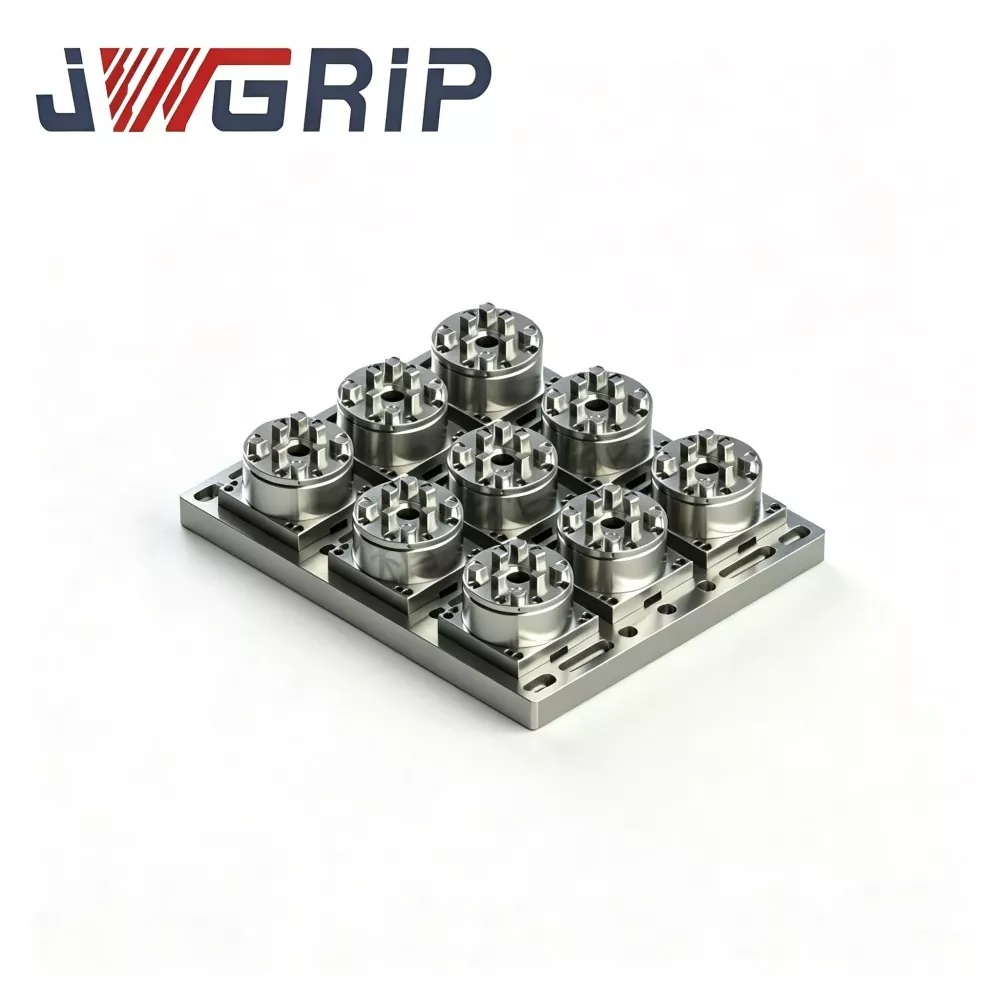
Р-Типе Д150 Пнеуматска ЕДМ стезна глава
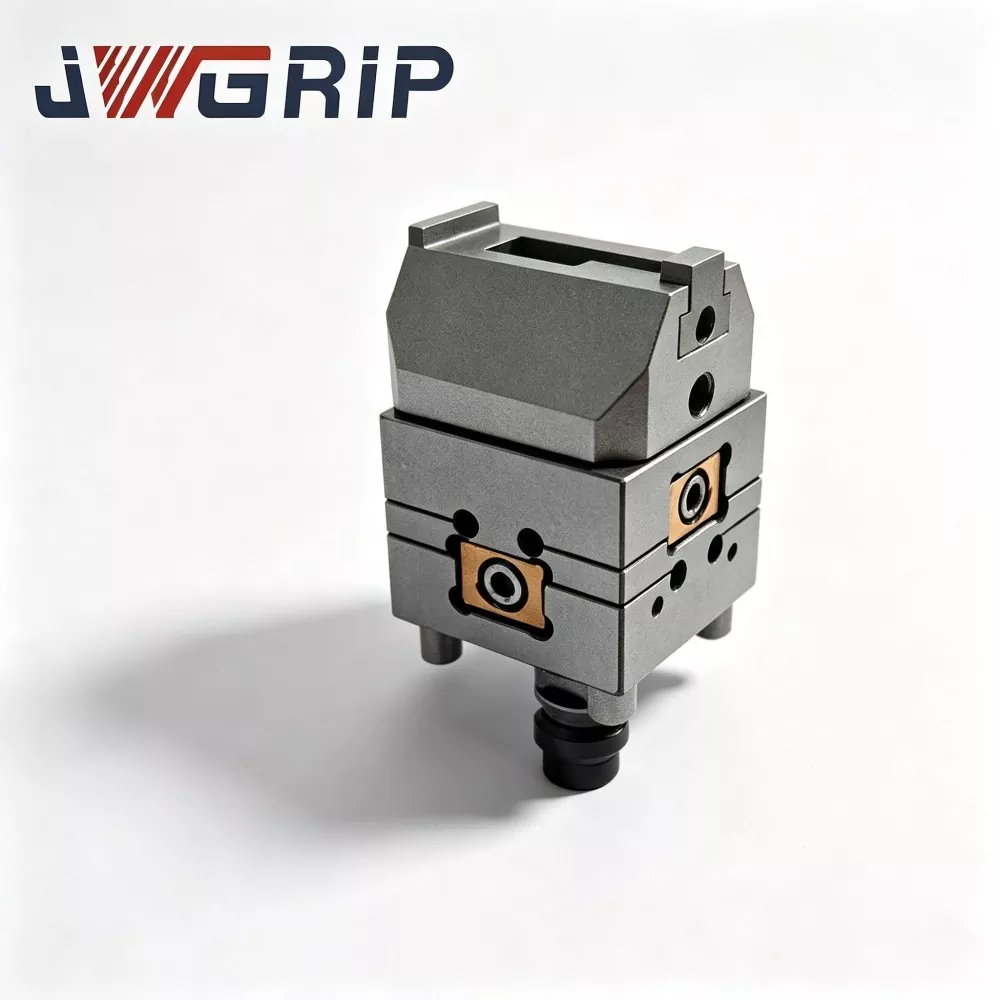
ЈВГРИП је професионални произвођач и добављач Р-Типе Д150 пнеуматске ЕДМ стезне главе у Кини, са стандардним спецификацијама у потпуности на залихама за подршку сарадњи у оквиру глобалног оквирног споразума и примену налога за пошиљке. То је високоефикасна интегрисана пнеуматска стезаљка која је професионално прилагођена и развијена за сценарије ЕДМ са удубљењем, ЕДМ сечењем жице и прецизне обраде електрода у калупу. Интегрише оптимизовану структуру унутрашњег ваздушног круга и високопрецизну стезну јединицу за позиционирање у један уређај, елиминишући заморно ручно поравнање и поновљене процедуре калибрације које захтевају традиционални уређаји.
Ова пнеуматска ЕДМ стезна глава Р-Типе Д150 високих перформанси је направљена од висококвалитетног каљеног легираног челика, одликује се ултра стабилном силом стезања, одличном концентриношћу и изванредним дуготрајним перформансама против замора под континуираним пнеуматским циклусом. Референтне површине за позиционирање језгра усвајају интегралну машинску технологију једнократног стезања, а кључне компоненте које се подударају су прецизно брушене након третмана каљења како би се обезбедио доследан зазор и тачност монтаже. Оптимизовани унутрашњи ваздушни круг ефикасно смањује губитак притиска током поновљених пнеуматских радњи, одржавајући стабилан статус стезања за дуготрајан континуирани циклични рад и избегавајући флуктуацију силе стезања и померање концентричности.
Р-Типе Д150 пнеуматска ЕДМ стезна глава подржава унапред подешавање ван мреже и брзу замену електрода, значајно скраћујући време помоћног отклањања грешака и смањујући одступање ручног позиционирања. Такође се може повезати са аутоматским модулима за руковање роботима да би се реализовала замена електрода без посаде. Широко применљив на прецизну ЕДМ обраду калупа, пружа поуздана решења за стезање високе прецизности за произвођаче калупа, подизвођаче ЕДМ обраде и аутоматизована производна предузећа.
Решење за стезање
У стварним радионицама за израду калупа, стезање електрода је главно уско грло које ограничава ефикасност ЕДМ обраде:
· Конвенционални ручни уређаји захтевају поновљено стезање, поравнање мерача и калибрацију положаја за сваку замену електроде. Трошкови помоћног времена су високи, а прецизност позиционирања у великој мери зависи од искуства оператера на лицу места.
· За сложене калупе који захтевају континуирану замену више група електрода, често поновно подешавање значајно продужава укупно време производње.
· Многе комерцијалне јефтине пнеуматске стезне главе стварају флуктуацију притиска након хиљада циклуса. Сила стезања и померање концентричности ће оштетити квалитет формирања површине завршне шупљине калупа.
ЈВГРИП оптимизује структуру производа за решавање горе наведених проблема:
1. Референтне површине за позиционирање језгра усвајају процес комплетне обраде са једним стезањем. Након третмана каљења, критични одговарајући делови пролазе кроз прецизно брушење како би се гарантовао доследан зазор при постављању.
2. Оптимизовани унутрашњи ваздушни круг смањује губитак притиска током поновљеног пнеуматског активирања, одржавајући стабилно стање стезања за дуготрајан циклични рад.
3. Подржано је унапред подешавање електрода ван мреже. Оператери завршавају инсталацију електрода и отклањање грешака ван ЕДМ опреме. Брза замена након спајања избегава грешку у позиционирању услед поновљеног ручног подешавања.
4. Компатибилан са модулима за аутоматско пуњење-истовар робота да би се реализовала замена електрода без посаде, обезбеђујући поуздано високо прецизно стезање за ЕДМ удубљивача, ЕДМ резане жице и обраду масивних калупа и електрода.


Унутрашња архитектура
ЈВГРИП Р-Типе Д150 пнеуматска ЕДМ стезна глава примењује уграђену затворену клинасту архитектуру стезања са ваздушним погоном:
1. Компресовани ваздух у радионици струји у унутрашњу ваздушну комору кроз бочни улазни отвор за ваздух. Притисак ваздуха гура клинасти блок и ствара радијалну погонску силу за покретање вишеструких стезних чељусти за центрирање стезања према централној бази.
2. Када се довод ваздуха пусти, уграђена повратна опруга гура клинасти блок уназад, стезне чељусти се отварају за демонтажу дршке електроде или уређаја.
Кључни елементи структуралног дизајна:
· Све референтне површине за лоцирање језгра се обрађују једнократним високо прецизним брушењем, минимизирајући акумулирану толеранцију монтаже.
· Ваздушни канали су интегрисани унутар главног тела стезне главе уместо изложених спољних цевовода, спречавајући оштећење од судара у окружењу потопљеном у ЕДМ уље.
· Ојачана унутрашња ребра равномерно распоређују напон стезања по шкољки стезне главе како би се избегла локална концентрација напрезања при дуготрајном цикличном стезању. Стабилна концентричност и перформансе стезања важе и за локације за серијску употребу у оквиру оквирног споразума и за радионице за крајње кориснике наруџбине.
· Компоненте унутрашњег заптивања користе специјалан гумени материјал отпоран на уље, направљен по мери за радне услове у диелектричном уљном купатилу како би се успорило старење заптивања током континуиране машинске обраде варницом.
Основне техничке перформансе
1. Супериорно центрирање и могућност понављања позиционирања Кључне површине за лоцирање пролазе кроз прецизно брушење у више пролаза. Концентричност ≤0,003 мм и тачност поновног позиционирања ≤0,005 мм. Нема акумулираног одступања позиционирања чак и након хиљада пута континуираних циклуса стезања, задовољавајући строге захтеве толеранције за сложену машинску обраду калупа са више шупљина.
2. Главно тело од легираног челика високог квалитета против замора Главно тело усваја врхунски легирани челик 40ЦрНиМо са интегрисаном топлотном обрадом каљења и каљења, површинске тврдоће ХРЦ 52-56. Одличне перформансе против удара, деформације и корозије уља одговарају дуготрајном цикличном стезању под ЕДМ потапањем диелектричним уљем. Широко поверење међу врхунским предузећима за производњу калупа.
3. Значајно повећање продуктивности пнеуматске брзе замене Након једнократне калибрације датума на столу ЕДМ машине, замена држача електрода кошта само 5-10 секунди манипулисањем пнеуматским контролним вентилом. Ручно затезање шрафова и поновљено кретање мерача су елиминисани. Помоћно време без резања нагло опада, повећавајући искоришћеност ЕДМ машина за вишеструке поруџбине малих серија калупа и велике пројекте обраде електрода.
4. Потпуна прилагодљивост радном сценарију ЕДМ уроњеног у уље. Оптимизовани прилагођени склоп за заптивање отпоран на уље је специјално дизајниран за окружење диелектричног уља које изазива варничење. Скривени интегрисани ваздушни круг избегава оштећење цевовода узроковано сударом електрода или руковањем делова калупа. Стабилан дуготрајан рад натопљен уљем без честог одржавања спојева ваздушних цеви.
5. Комплетна индустријска усклађеност и инспекција серије Свака производна серија обавља проверу димензија, испитивање концентричности, испитивање замора цикличког стезања и проверу непропусности. ЦЕ и ИСО9001 тест документи се могу доставити пословним клијентима који потписују оквирни споразум о централизованим уговорима о набавци.
Контролна листа за оцењивање
Обавите следећу претходну процену пре куповине ЈВГРИП Р-Типе Д150 пнеуматске ЕДМ стезне главе да бисте спречили препреке при примени на лицу места:
1. Потврдите расположиви простор за инсталирање радног стола ЕДМ машине. Измерите вертикални и хоризонтални резервисани простор да бисте избегли механичке сметње између шкољке стезне главе, вретена и покретних осе.
2. Проверите стабилно снабдевање компримованим ваздухом. Радни притисак ваздуха треба да буде стабилан унутар 0,4-0,6 МПа. Извор ваздуха мора бити опремљен сепаратором уља и воде за филтрирање влаге и нечистоћа.
3. Проверите опсег пречника дршке електроде који се свакодневно обрађује, уверите се да стварна димензија електроде спада у номинални обим стезања ове стезне главе.
4. Обратите пажњу на дубину урањања ЕДМ диелектрика и уља. Спој за довод ваздуха мора остати изнад нивоа течности како би се спречило да повратни ток уља уђе у унутрашњи ваздушни круг.
5. За клијенте оквирног уговора за предузећа или дистрибутере наруџбине, унапред доставите пуне параметре окружења на лицу места и захтеве за перформансе ради исправног подударања конфигурације производа.
Провера квалитета
Све ЈВГРИП Р-Типе Д150 пнеуматске ЕДМ стезне главе произведене су и прегледане у нашој радионици са седиштем у Кини према вишефазном стандардизованом току рада:
1. Инспекција улазног материјала: 40ЦрНиМо легирана челична шипка за анализу хемијског састава и испитивање тврдоће; комплетна сертификација материјала у прилогу. Дисквалификоване сировине се директно одбијају.
2. Груба ЦНЦ обрада: спољна контура грубог процеса, унутрашња шупљина клинастог блока, пролази ваздушних канала и рупе за претходно монтирање, остављајући завршну обраду за све функционалне површине везане за лоцирање.
3. Термичка обрада гашењем и каљењем: прецизно контролишете криву грејања, држања и хлађења да бисте постигли циљну тврдоћу ХРЦ 52-56 и ослободили унутрашње напрезање. Овај корак је од суштинског значаја за перформансе против замора против дуготрајне цикличне силе стезања.
4. Фина ЦНЦ обрада: централни отвор машине, површине за спајање клинастих блокова, отвор за навој за улаз ваздуха и рупе за монтажу. Толеранција кључних димензија контролисана унутар ±0,006-0,010 мм.
5. Прецизно брушење у више кругова за лоцирање референтних равни језгра да би се задовољили захтеви за концентричност и равност.
6. Склапање компоненти и пуштање у рад ваздушног круга: инсталирајте групу клинастих блокова, повратне опруге, специјалне заптивке отпорне на уље и стезне чељусти. Поновљени циклус отварања-затварања плус потпуна провера херметичности уклањају неравнине на монтажи и верифицирају стабилну пнеуматску вожњу.
7. Свеобухватна завршна провера: тест димензија, тврдоћа, концентричност, тачност понављања позиционирања, стабилност силе стезања и отпорност на цурење ваздушног круга. Свака јединица добија ексклузивни серијски број за следљивост. Неусаглашена роба иде на прераду уместо на паковање.
8. Чишћење против рђе, површинска антикорозивна обрада и амбалажа за извоз отпорна на ударце.
Зашто одабрати нас за свог партнера
1. Прави фабрички извор ЈВГРИП је произвођач опреме у сопственом власништву уместо чистог трговачког посредника. Целокупна производња за Р-Типе Д150 пнеуматске ЕДМ стезне главе је завршена у компанији. Наш тим машинских инжењера поседује више од 11 година искуства у истраживању и развоју ЕДМ рада и у потпуности разуме практичне болне тачке у радионицама за израду калупа.
2. Флексибилни режими сарадње плус прилагођавање ОЕМ-а Опције модификације ОЕМ-а укључују подешавање опсега стезања, специјалну конверзију интерфејса и означавање логотипа клијента. Пробна куповина у малим серијама, прилагођени развој ОЕМ-а, дугорочни оквирни споразуми предузећа и пројекти наруџбине за дистрибутере су прихватљиви пословни обрасци.
3. Транспарентне и следљиве цене Нудимо јасне ценовнике према конфигурацији производа, сложености модификације и различитим типовима сарадње, без скривених додатних трошкова који настају током извођења пројекта.
4. Комплетан механизам за гаранцију квалитета Свака стезна глава носи јединствени серијски број за следљивост. Двогодишња гаранција покрива грешке узроковане производњом под номиналним притиском ваздуха и условима правилне инсталације. Технички тим обезбеђује документ са упутствима за инсталацију и савете за решавање уобичајених кварова. Потрошни делови за заптивање су искључени из покрића гаранције.
5. Поуздани и предвидљиви распореди испоруке Производи са стандардним спецификацијама прате фиксне производне циклусе. За серијску испоруку у оквиру оквирног споразума или потражњу за складиштењем наруџбине, пружамо периодичне повратне информације о напретку производње како бисмо гарантовали стабилан ритам снабдевања.
ФАК
П1: Да ли сте произвођач или трговачки добављач за пнеуматске ЕДМ стезне главе Р-Типе Д150?
А1: ЈВГРИП је оригинални произвођач уређаја са седиштем у Кини. Сви производни процеси се завршавају у компанији. Пружамо развој ОЕМ-а, услуге подршке оквирном споразуму и сарадњу са наруџбом пошиљке уместо да радимо као једноставан трговац посредником.
П2: Може ли ова пнеуматска стезна глава да одржи стабилне перформансе под дуготрајним урањањем у диелектрично уље?
А2: Стандардна јединица усваја специјалне заптивне компоненте отпорне на уље дизајниране за окружење ЕДМ уљног купатила. Молимо вас да се стриктно придржавате спецификације за инсталацију како бисте спречили повратни ток диелектричног уља у ваздушни круг за дужи век трајања.
П3: Шта су концентричност и тачност понављања позиционирања стандардне Р-Типе Д150 пнеуматске ЕДМ стезне главе?
А3: Концентричност стандардног производа ≤0,003 мм, тачност понављања ≤0,005 мм. Варијанте веће прецизности могу се реализовати кроз ОЕМ техничко подешавање.
П4: Која оштећења су искључена из обима гаранције?
А4: Двогодишња гаранција важи за грешке узроковане производњом под номиналним ваздушним притиском и правилну инсталацију. Оштећења изазвана преоптерећењем ваздушним притиском, тешким механичким сударом, природним старењем заптивних делова и неправилним ручним одржавањем нису покривена.
П5: Могу ли да добијем званична документа са ценовником?
А5: Да. Молимо контактирајте ЈВГРИП одељење продаје. Ми припремамо формални ценовник на основу конфигурације производа, обима куповине и начина сарадње укључујући оквирни уговор или пројекте консигнације.
Повезана категорија
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс