Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

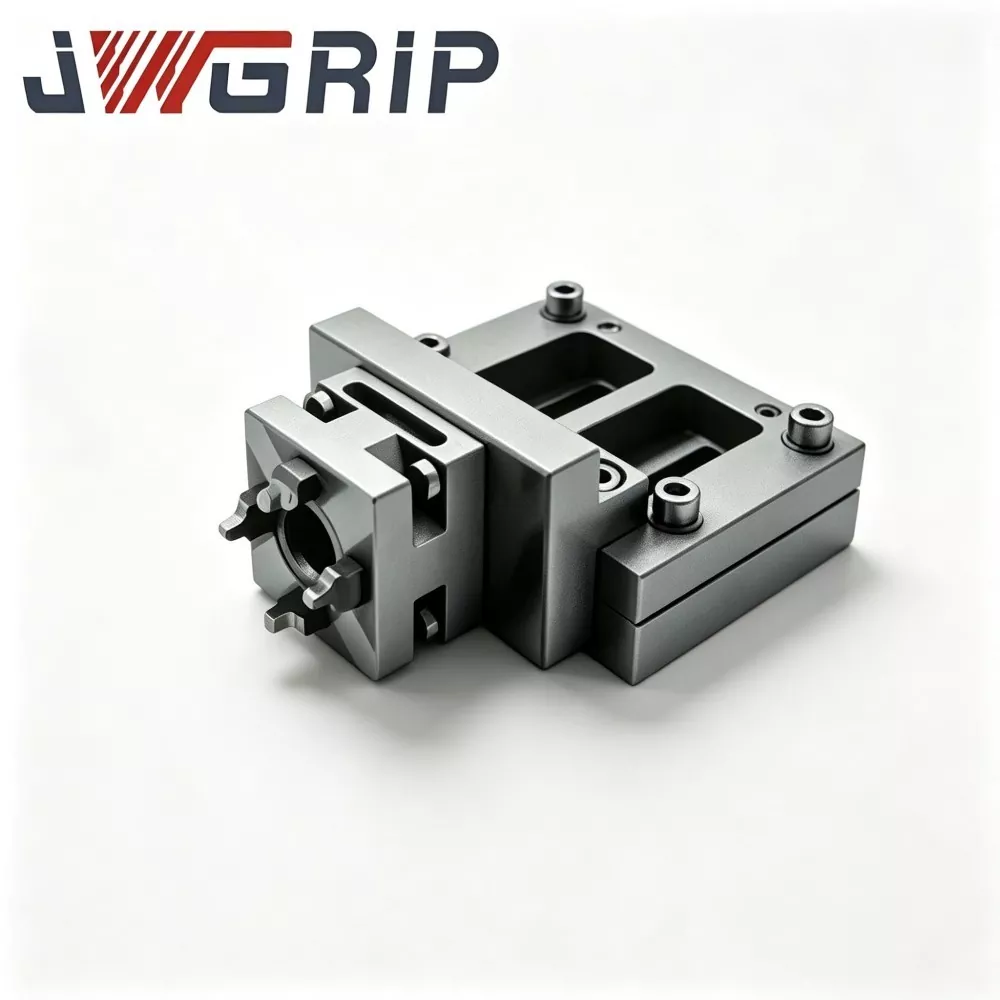

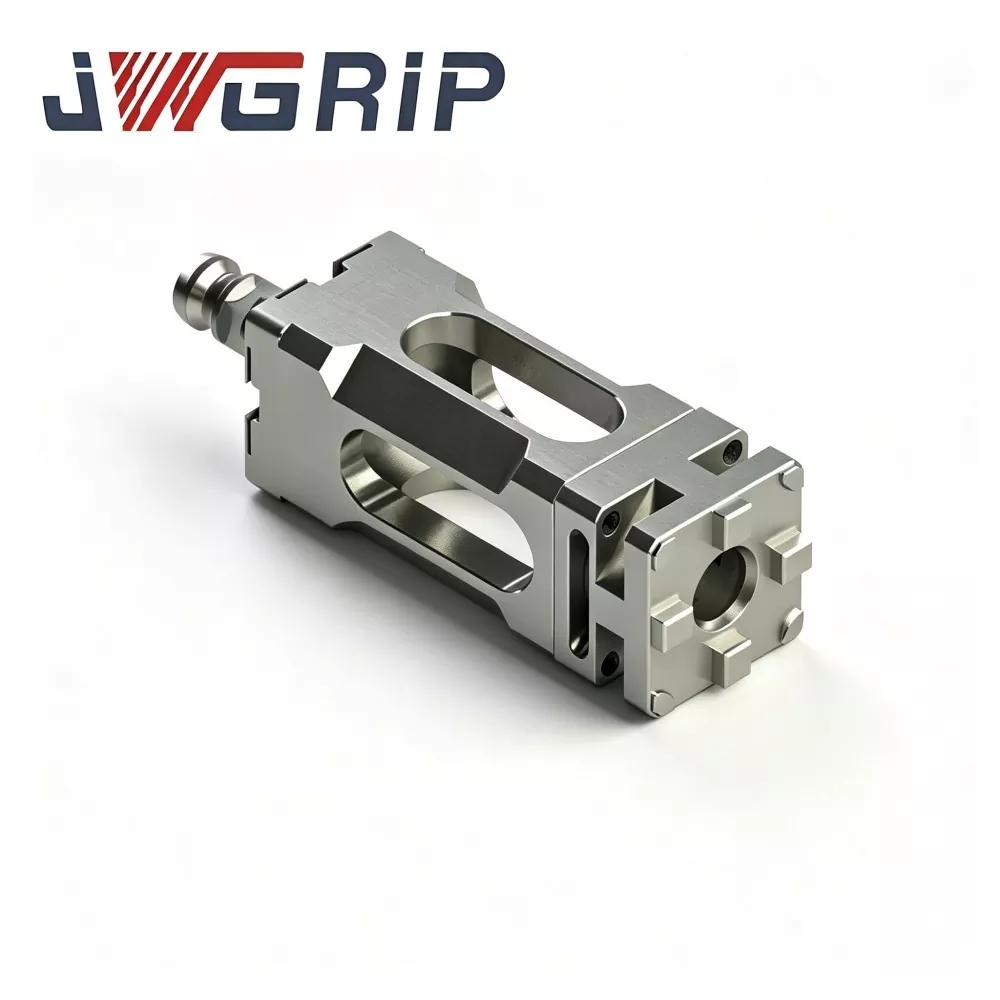
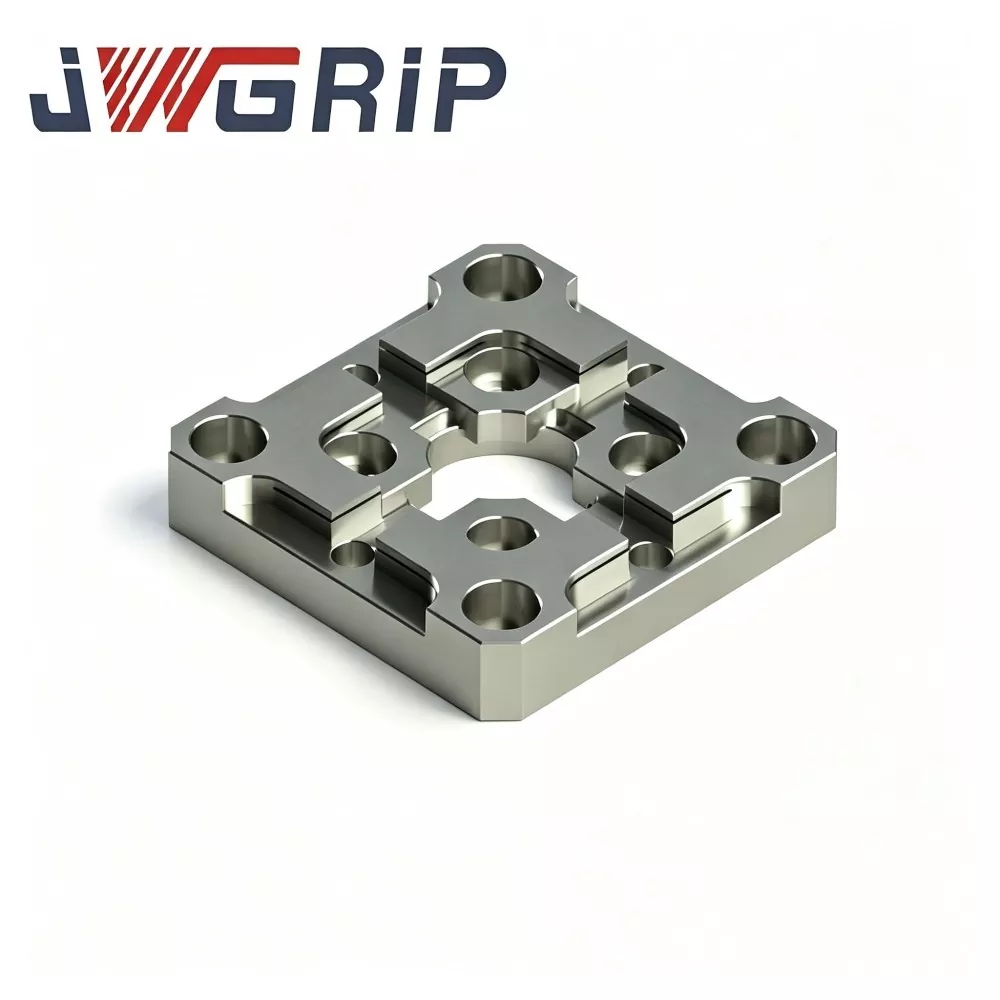
Р-Типе 70к70 ЕДМ централна плоча
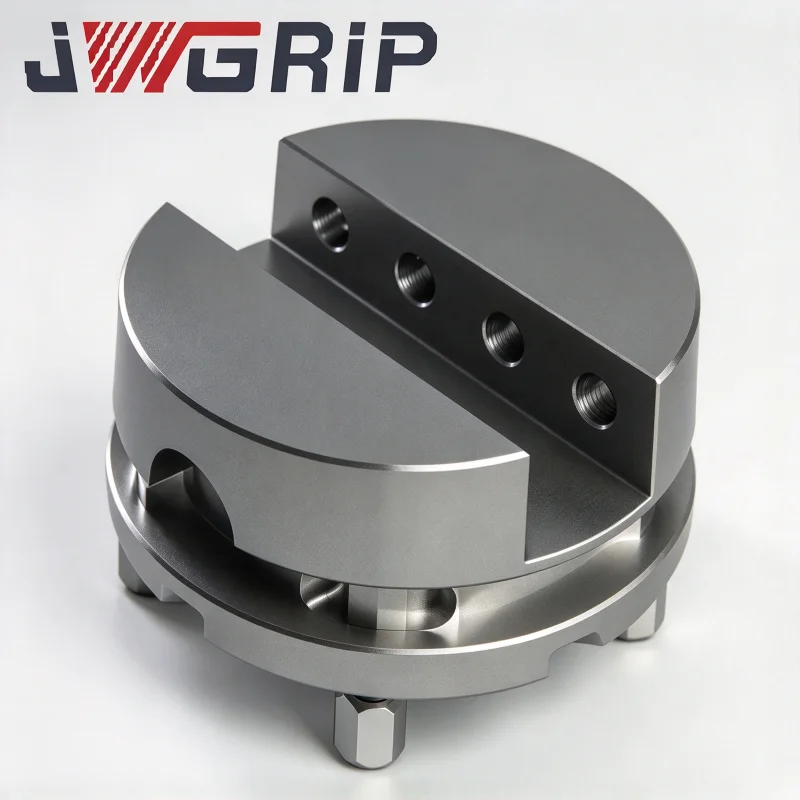
ЈВГРИП је професионални произвођач и добављач Р-Типе 70к70 ЕДМ централне плоче у Кини, пружајући фабричку директну испоруку и прилагођену структурну модификацију како би се задовољили различити захтеви за распоред ЕДМ уређаја. Реч је о високопрецизном интегрисаном мерилу за позиционирање електрода специјално оптимизованом за радионице за прављење калупа за ЕДМ, фокусирајући се на брзо центрирање и задатке позиционирања електрода који се понављају. Он интегрише структуру унутрашњег искошења Р-типа диспергованог напрезања и ултра-стабилне перформансе позиционирања у једној компактној јединици, ефикасно решавајући хабање оштрих ивица и референтне дефекте одступања традиционалних равних плоча за центрирање.
Ова ЕДМ централна плоча са високом прецизношћу и прецизношћу је произведена од претходно стабилизованог легираног челика, усвајајући вишестепени третман за ублажавање напрезања, професионално површинско очвршћавање и ултра-прецизну технологију брушења са два лица како би се осигурала одлична равност и паралелност. Надограђена прелазна структура укошеног облика Р диспергује локални контактни напон током поновљених циклуса пристајања и утовара-истовара, ефикасно ограничавајући хабање ивица позиционирања и дуготрајне референтне деформације. Елиминише кумулативне грешке у позиционирању узроковане честим ручним калибрирањем и флуктуацијом температуре у радионици, одржавајући конзистентну концентричност електрода и стабилан размак за варнице у шаржној обради калупа са више шупљина.
Р-Типе 70к70 ЕДМ централна плоча у великој мери поједностављује процедуре подешавања алата за електроде, скраћује време ручног центрирања, смањује одступање позиционирања бакарних и графитних електрода изазвано људима и смањује стопе прераде калупа. Подржавајући стандардну фабричку директну набавку и прилагођавање распореда рупа и величине отвора за позиционирање засновано на цртежу, пружа високо поуздану гаранцију стандарда за високоефикасну и прецизну производњу ЕДМ калупа високе конзистенције.
Шема одређивања приоритета
Радионице за израду калупа које изводе велике запремине вишеелектродних потопних ЕДМ послова суочавају се са скривеним ризицима квалитета узрокованим конвенционалним плочама за центрирање са квадратним раменима:
Након стотина циклуса спајања електрода-прикључак, оштри унутрашњи углови производе удубљење и делимичну абразију. Суптилно хабање се не може уочити рутинском визуелном инспекцијом, али концентрична референца се нечујно креће.
Одступање се постепено акумулира. До тренутка када се проблеми открију, неколико шупљина калупа је већ обрађено, што је резултирало отпадом од калупа високе вредности, лошом униформношћу варничног зазора и неравномерном ерозијом бочних зидова шупљине.
ЈВГРИП оптимизује Р-Типе 70к70 ЕДМ централну плочу за ове практичне болне тачке:
1. Р-тип глатка унутрашња ивица распршује напон у контакту при пристајању и смањује ризик од хабања удубљења на раменима за позиционирање.
2. Претходно стабилизована подлога од легираног челика са вишеструким старењем при високој температури у великој мери елиминише унутрашње заостало напрезање и отпорна је на изобличење референтних вредности узроковано температурним флуктуацијама и континуираним стезањем.
3. Двострано ултра-прецизно брушење гарантује врхунску равност и паралелизам за стабилно мерило за механичко центрирање.
4. Поједностављује процедуре ручног центрирања, смањује стопу поновне обраде и побољшава укупну конзистентност димензија за производњу прецизних ЕДМ калупа.
5. Компактна спољна димензија 70×70 одговара главном простору ЕДМ уређаја; Прилагођени узорак рупа на основу цртежа и модификација отвора за позиционирање доступни су за пројекте ЕДМ ћелија са аутоматском променом електрода.
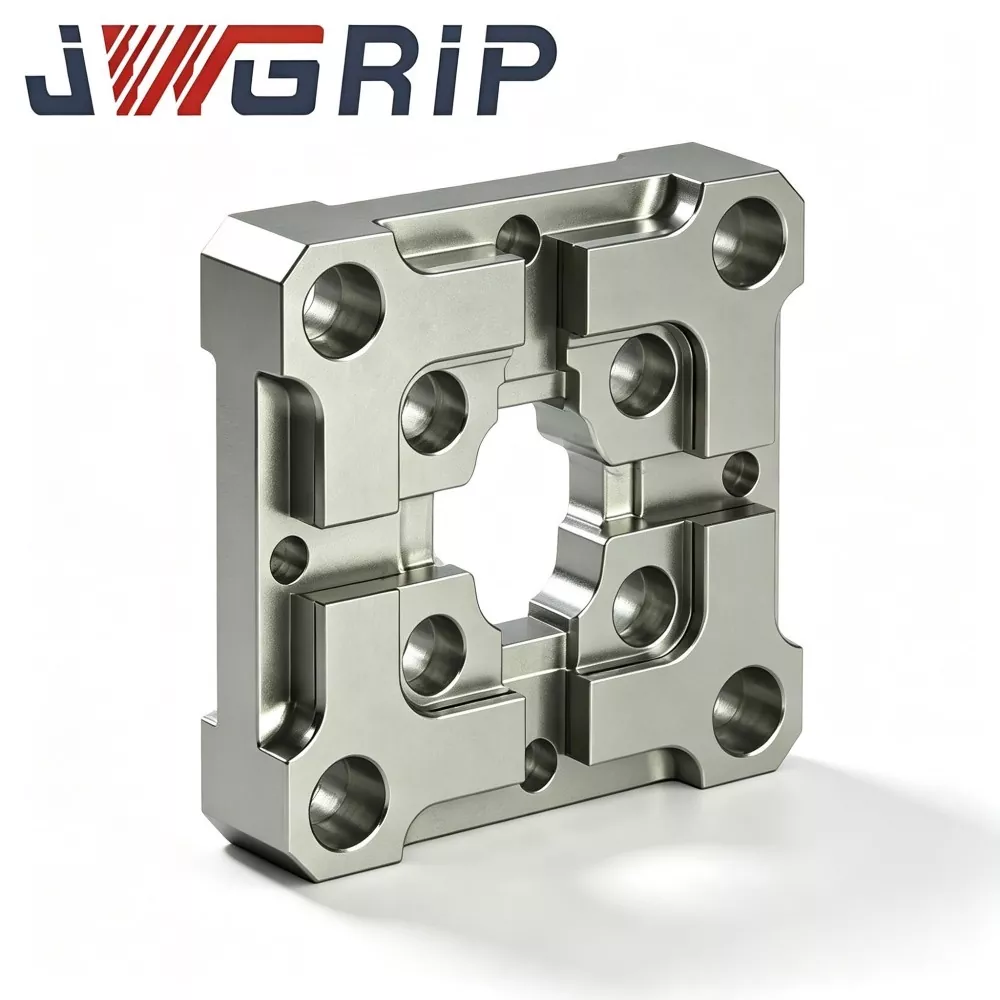

Принцип рада
ЈВГРИП Р-Типе 70×70 ЕДМ централна плоча је наменска референтна компонента за претходно позиционирање електроде потопљене ЕДМ и калибрацију концентричности:
1. Поставља се између ЕДМ радног стола и држача електроде. Обезбеђује поновљиву референцу за механичко центрирање приликом замене бакарних, графитних или бакар-волфрамових електрода.
2. Конвенционалне централне плоче имају унутрашња рамена са оштрим углом. Сваки удар на пристајање концентрише напрезање на мале углове и ствара локално пластично удубљење након вишекратног притиска.
3. Надоградња основне структуре: глатки прелаз унутрашње косине типа Р проширује ефективну контактну површину током спајања убода, шири силу притиска на веће површине уместо уских оштрих углова, успоравајући хабање удубљења и чувајући оригинално концентрично мерило за дуже сервисне циклусе.
Важан подсетник о употреби: Ова плоча пружа само механичко предцентрирање и не може да замени коначну фину калибрацију координата засновану на сонди. Након механичког пристајања на ову плочу за центрирање, оператери и даље морају да изврше компензацију сонде према стандардним спецификацијама ЕДМ процеса. Широко се примењује за обраду калупа за убризгавање, ливење под притиском и прецизну ЕДМ обраду за штанцање и уметање, посебно погодан за радионице за серијску производњу са честом заменом електрода. Може се инсталирати на ЕДМ радни сто, постоље стезне главе са нултом тачком или прилагођену потпорну плочу.
Кључне техничке карактеристике перформанси
1. Оптимизована конструкција против хабања унутрашње косине типа Р. Упоредно испитивање издржљивости показује при идентичној фреквенцији удара при пристајању, ЈВГРИП Р-Типе 70×70 ЕДМ централна плоча смањује локални контактни напон за приближно 29% у поређењу са конвенционалним плочама за центрирање оштрих рамена, и значајно смањен ризик од поновљених удубљења у угловима.
2. Вишециклична стабилизација за ублажавање напрезања Подлога од легираног челика подвргава се двокружно старењу на високој температури након грубе обраде како би се уклонила већина заосталих унутрашњих напрезања. Унутар радионице амбијентална температура 17-29 ℃, варијација равности готове плоче ≤0,0025 мм, спречава изобличење референтне вредности изазвано температурним помаком.
3. Двострано ултра-прецизно брушење. Горња референтна површина и доња база за монтажу су ултра-прецизно брушени. Равност ≤0,002 мм; паралелност између датума врх-доња ≤0,003 мм. Висок паралелизам подржава коришћење алтернативних површина окретањем плоче.
4. Третман локализованог површинског очвршћавања Кључне зоне позиционирања рамена добијају посебно површинско очвршћавање, површинска тврдоћа достиже ХРЦ 58-62. Снажна способност против хабања отпорна је на огреботине и трагове пристајања; нерадне зоне задржавају одговарајућу жилавост подлоге да би се избегло крто ломљење целе плоче.
5. Завршна обрада против корозије, отпорна на диелектричне течности. Пасивирање целе спољне површине против рђе. Отпоран је на дуготрајно прскање ЕДМ диелектричне течности и влажне атмосфере у радионици, успоравајући оксидацију и појаву мрље рђе.
6. Стандардна величина са унапред обрађеним карактеристикама за монтажу Компактан спољни отисак 70×70, готове рупе за лоцирање игле и рупе за шрафове са упуштеним удубљењем. Директна инсталација одговара већини маинстреам интерфејса нулте тачке без секундарне обраде.
7. Метролошка инспекција пуне ставке која се може пратити. Свака готова јединица има ласерски угравирани јединствени серијски број. Комплетни записи о инспекцији који покривају равност, паралелизам и димензију Р-кошења су архивирани, подржавајући следљиву контролу квалитета за предузећа која се баве производњом калупа великог обима.
Комплетан производни ток
Свака серија ЈВГРИП Р-Типе 70к70 ЕДМ централне плоче стриктно прати процес производње у пуном низу:
Улазни хемијски састав и провера тврдоће сировог материјала → ЦНЦ грубо глодање → старење у првом кругу при високим температурама за ослобађање од напрезања → полузавршна обрада → обликовање унутрашње ивице Р-типа → старење секундарног напрезања → локално површинско стврдњавање → прецизно брушење са дуплим лицем → потпуна завршна обрада Ц-рупа → ММ геометријска контрола → ласерско означавање серијског броја → пасивизација против рђе → завршна визуелна поновна провера → складиштење готове робе.
Производња је у складу са захтевима система управљања квалитетом ИСО 9001.
Уређаји за мерење језгра: координатна мерна машина, интерферометар равности површине, мерач тврдоће; сви добијају периодичну званичну метролошку калибрацију.
Сваки готов комад је приложен уз извештај независног прегледа; Сертификати о испитивању материјала могу се испоручити по захтеву купца.
Практичан савет за складиштење: Чувајте плочу за центрирање унутар наменске кутије за мерење отпорне на ударце. Избегавајте ударе тешким предметима и гребање металним струготинама. Чак и невидљиво микро-удубљење оштетиће прецизност позиционирања. После сваке примене на машини, пре складиштења потпуно обришите рамена за позиционирање и референтне површине меком крпом која не оставља длачице.
Исправан радни ток монтаже и рада
1. Пре уградње, потпуно очистите раван за монтажу основе учвршћења, рупе за лоцирање и доњи основ плоче за центрирање; уклонити металне струготине, угљенични прах и остатке диелектричне течности. Заробљене стране честице ће нагнути плочу и изобличити мерило за центрирање.
2. Причврстите завртње за упуштање пратећи препоручени обртни момент. Прекомерни обртни момент ствара локалну деформацију плоче и уништава равност; недовољан обртни момент узрокује померање плоче под ударом пристајања.
3. Спречите јак удар између држача електроде и рамена за позиционирање типа Р; усвојити режим пристајања са меким контактом за механичко предцентрирање.
4. После механичког предцентрирања, комплетна компензација координата сонде према спецификацијама ЕДМ процеса. Никада не прескачите фино сондирање и ослањајте се искључиво на резултат механичког центрирања за завршну обраду.
5. Прегледајте позиционирање рамена под лупом сваких 7-10 радних дана; замените плочу одмах када се пронађе удубљење, огреботина или зарез.
Неправилне операције које треба избегавати
1. Уградња без чишћења површина које се спајају: струготине у сендвичу производе скривено одступање нагиба.
2. Насилно пристајање уз помоћ чекића: јак удар ствара невидљиво микро-удубљење на раменима за позиционирање.
3. Причвршћивање шрафовима претераним обртним моментом: изазива унутрашње напрезање и трајно геометријско изобличење тела плоче.
4. Прескочите фину калибрацију сонде и узмите излаз механичког центрирања као коначну референтну вредност за машинску обраду.
Зашто изабрати ЈВГРИП
1. Практично ЕДМ искуство у истраживању и развоју Наш инжењерски тим акумулира обиље повратних информација на лицу места од техничара за калупе. Итерације производа су оптимизоване за уска грла у стварној радњи уместо само за теоријске параметре цртања.
2. Ригорозна контрола целе јединице пре испоруке Многи конкуренти само усвајају проверу димензија узорковања. Свака ЈВГРИП Р-Типе 70×70 ЕДМ централна плоча завршава геометријску инспекцију ЦММ комплетне ставке ради прегледа неусаглашених делова пре испоруке.
3. Стабилно време испоруке за стандардне и прилагођене поруџбине Производи стандардне спецификације 70×70 одржавају производне залихе. За потребе прилагођеног позиционирања или распореда рупа, инжењерски тим завршава преглед цртежа у року од 12 радних дана и потврђује изводљив распоред. Стандардно време испоруке: 10-15 радних дана.
4. Техничка подршка оријентисана на апликацију Када купци наиђу на конфузију при монтажи или абнормалне перформансе центрирања, тим техничке подршке даје практичне предлоге за решавање проблема на основу стварног искуства ЕДМ радионице.
5. Комплетно управљање следљивошћу серије Свака плоча носи ексклузивни серијски број. Једном када се појаве неочекивани проблеми у вези са позиционирањем, оригинални параметри производње и архиве инспекције могу се брзо преузети за техничку анализу основних узрока.
ФАК
П1: Може ли ЈВГРИП Р-Типе 70к70 ЕДМ центрирна плоча елиминисати сва одступања од центрирања?
О1: Обезбеђује стабилно механичко предцентрирање мерила и не може да уклони сваки извор одступања. Коначна компензација координата на основу сонде остаје обавезна. Грешка у позиционирању такође може да проистиче из истрошеног држача електроде, лабавог причвршћења или деформације дршке електроде. Оператери ће периодично прегледати цео склоп шаблона.
П2: Да ли је ова плоча за центрирање прикладна за често спајање тешких убода са графитним електродама великих димензија?
А2: Подржава рад на центрирању графитних електрода. За изузетно тешке склопове, строго контролишите контактну силу пристајања и забраните насилне ударе. Чак и са оптимизацијом Р-кошења, прекомерно ударно оптерећење и даље производи оштећење удубљења на раменима за позиционирање.
П3: Можете ли прилагодити нестандардни узорак рупе или посебну димензију позиционирања?
А3: Да. Молимо вас да доставите комплетне техничке цртеже са јасним захтевима за распоред рупа, геометрију позиционирања, равност и толеранцију паралелизма. Инжењерско одељење оцењује обрадивост у року од 12 радних дана и издаје званичну понуду.
П4: Који услови оштећења су искључени из гаранције?
А4: Ово припада компоненти за високо прецизно позиционирање која држи рад. Гаранција покрива грешке настале у производњи приликом испоруке, као што су равност, паралелност и тврдоћа ван спецификације. Оштећења изазвана сударом, неправилном инсталацијом обртног момента, огреботинама и нормалним хабањем су ван гаранције.
Повезана категорија
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс