Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


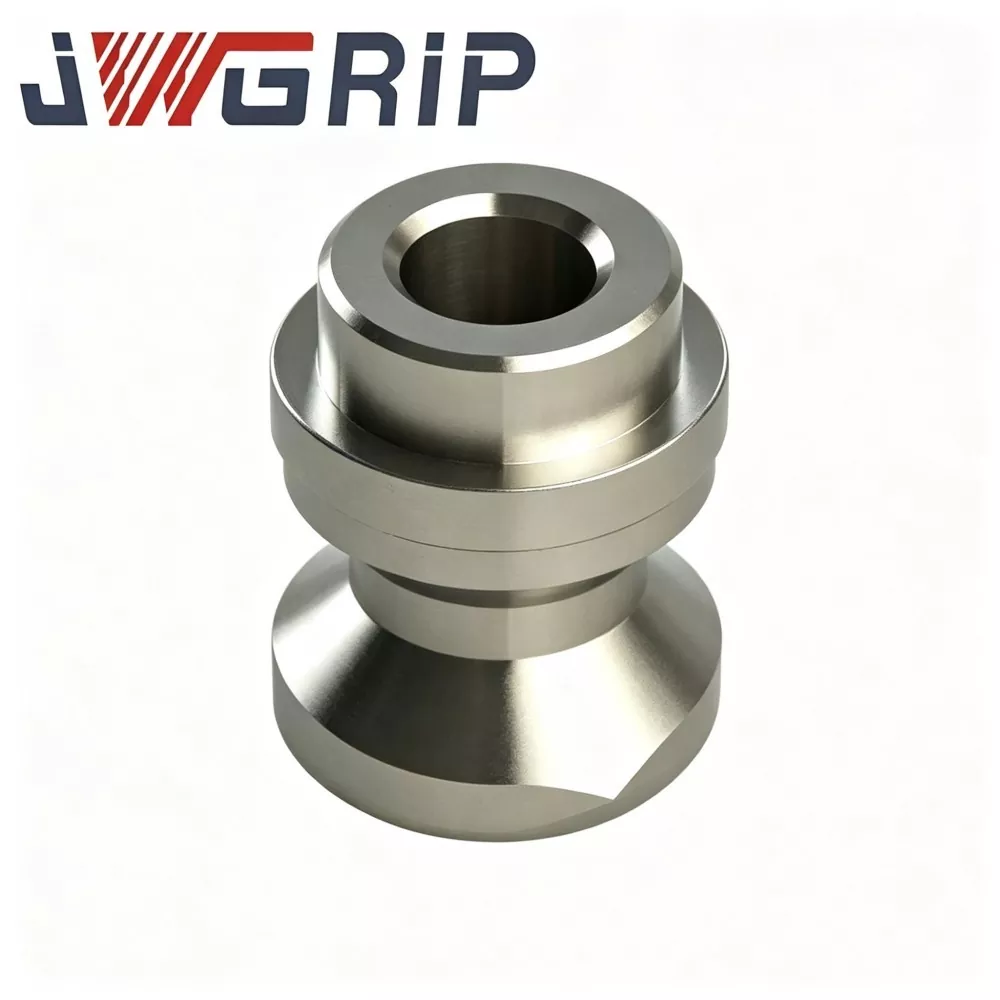
Прецизни Д20 клин за повлачење нулте тачке за ЦНЦ учвршћење
ЈВГРИП је професионални произвођач и добављач Прецисион Д20 нулте тачке за вучу за ЦНЦ учвршћење у Кини, пружајући услуге фабричке директне продаје са стандардним моделима у потпуности на залихама за опслуживање глобалних интегратора учвршћења, ЦНЦ машина и одељења за одржавање алата. То је компонента за позиционирање носивости језгра високих перформанси специјално дизајнирана и прилагођена за системе алата за стезање нулте тачке серије Д20. Интегришући функције референтног позиционирања, преноса силе закључавања и ограничавања ротације у једну оптимизовану структурну јединицу, савршено се прилагођава брзим процесима глодања, бушења и вишеосног композитног сечења.
Прецизни Д20 клин за повлачење нулте тачке за ЦНЦ учвршћење усваја бланко од легираног челика високе чврстоће, обрађено професионалним врућим ковањем, вишестепеним каљењем и третманом за карбуризацију и гашење сферне површине. За разлику од обичних шипки обрађених вучних вијака без оптимизације структуре, оптимизује унутрашњу дистрибуцију металних влакана дуж путање преноса силе, ефективно смањујући сферично ломљење, деформацију рамена и оштећење навоја од замора у дуготрајним условима цикличног стезања великог оптерећења. Са ултра-стабилним задржавањем геометријске толеранције након масивних поновљених циклуса стезања, издржљива компонента у потпуности испуњава ЦЕ механичке сигурносне стандарде за помоћне делове алатних машина.
Свака серија се подвргава строгој спектралној инспекцији сировог материјала, скринингу грешака у ковању, оцењивању тврдоће, сферичном прецизном млевењу и симулационим тестовима цикличног стезања како би се обезбедио доследан квалитет. Широко је применљив за нове склопове носача и замену за одржавање старих и деформисаних вучних клинова на производним линијама. Подржавајући пробну производњу малих серија и наручивање великих количина, као и ОЕМ и персонализовано прилагођавање величине рамена, спецификације навоја и технологије површинског ојачања, пружа поуздана решења за позиционирање високе прецизности нулте тачке за модерну ЦНЦ флексибилну машинску производњу.
Функционална анализа
Технологија фиксирања нулте тачке драстично скраћује време промене учвршћења за вишеваријантну ЦНЦ машинску обраду и постала је главна алатка за 3-осне и 5-осне обрадне центре. Д20 клин за повлачење нулте тачке је причвршћен испод доње стране плоче за учвршћивање и сарађује са стезном стезном стезницом Д20 унутар базе са нултом тачком. Остварује брзо закључавање и високо прецизно поновљено позиционирање плоча за учвршћење.
Типичан ланац квара узрокован неисправним клином за повлачење:
① Луцкање/удубљење сферне површине → одступање позиционог датума
② Пластична деформација рамена → пад окомитости
③ Истрошеност/оштећење навоја → недовољна сила претходног затезања
④ Коначни резултат: позиционирање плоче учвршћења, нестабилна сила стезања, флуктуација димензија серијског дела, скривени безбедносни ризик при сечењу великом брзином.
Основна функција
Прецисион Прецисион Д20 нулте тачке за вучу за ЦНЦ учвршћење подељен је у три основна функционална дела:
1. Сегмент за повезивање са навојем
Причвршћује цео клин за повлачење на доњу површину плоче за причвршћивање; преноси делимични аксијални момент пред-затезања. Прецизност обраде навоја директно одређује окомитост између сферне главе за лоцирање и референтне равни плоче за учвршћивање.
2. Референтни сегмент рамена
Служи као референтна површина за монтажу када се завртањ уврта у плочу за причвршћивање; носи делимичну аксијалну силу преднапрезања. Равност рамена и окомитост су критични индекси за укупну тачност понављања позиционирања.
3. Сферични сегмент главе за лоцирање
Радна зона спајања језгра, додирује и сарађује са стезном стезницом унутар базе са нултом тачком; преузима сила за закључавање и формира геометријско позиционирање-бенцхмарк. Сферна површина трпи висок локални контактни притисак током сваког циклуса стезања и отпуштања.

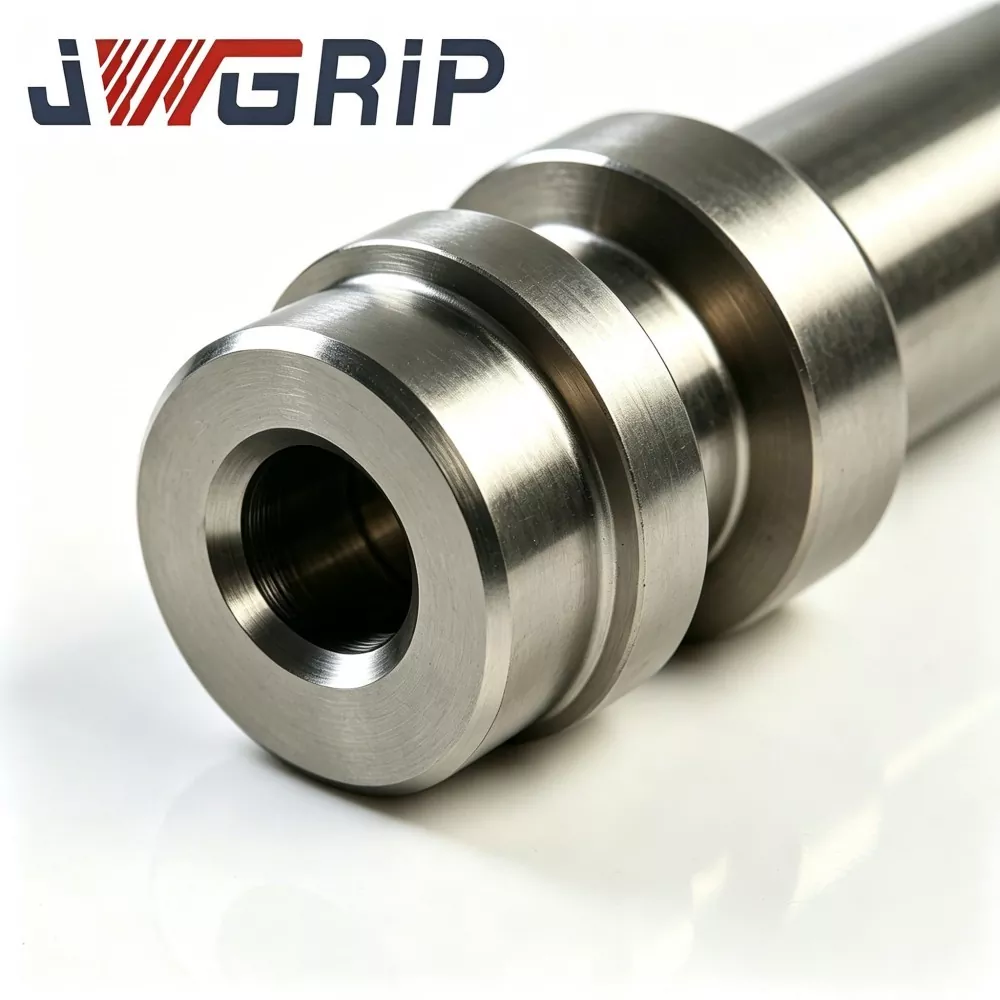
производни ризици:
1. Сферична глава за лоцирање носи циклично високо контактно напрезање у свакој стезној петљи, висок ризик од оштећења од замора од контакта.
2. Референтно раме може да генерише ризик од микродеформације под превеликим обртним моментом инсталације.
3. Сегмент навоја носи комбиновану напетост и оптерећење вибрацијама током процеса сечења.
Тржишно уобичајени јефтини завртњи за вучу прихватају само окретање шипке без топлог ковања; проток металних влакана је прекинут, перформансе против замора нагло опадају под великим оптерећењем поновљеним стезањем. ЈВГРИП усваја вруће ковани бланк, чинећи да се метална влакна континуирано дистрибуирају пратећи правац преноса силе. Када се дебљина плоче или ниво оптерећења разликују од стандардних спецификација, ОЕМ по наруџбини може прилагодити димензију сваког сегмента и конфигурацију материјала.
Квалитет производње
Свака серија ЈВГРИП Прецисион Д20 нулте тачке за вучу за ЦНЦ Фиктуре врши вишестепени радни ток контроле квалитета пре испоруке:
1. Провера спектралног састава сировог материјала, провера усаглашености материјала од легираног челика.
2. Врело ковање обликовањем, недеструктивно скрининг дефекта ковања.
3. Термичка обрада каљења у више корака, тест за оцењивање тврдоће.
4. Полузавршно стругање за претходно формирање навоја, рамена и сферне главе.
5. Третман за површинско ојачавање сферичне површине карбуризацијом и гашењем.
6. Ултра-прецизно брушење сферичне површине и завршна обрада навоја.
7. Узорковање симулираног теста замора цикличним стезањем, проверите перформансе против замора под номиналним оптерећењем.
Само клинови који прођу инспекцију комплетне ставке улазе у залихе готове робе за отпрему. Неусаглашени производи се одбијају и неће стићи до купаца.
Типична референца за дијагностику грешака на лицу места
|
Феномен грешке |
Могући узрок |
Предложена контрамера |
|
Тачност понављања позиционирања фиксатора одступа |
Раздељивање / удубљење сферне главе; огреботина унутрашње шупљине стезне чауре; деформација рамена за повлачење |
Проверите изглед клина за повлачење; прегледати стезну чахуру за нулту тачку; заменити оштећене компоненте |
|
Потезни клин се олабављује на плочи за причвршћивање |
Оштећење навоја; недовољан момент затезања; неусклађеност рупе током инсталације |
Проверите стање навоја; применити препоручени обртни момент; гарантовати коаксијалност рупа приликом склапања |
|
Очигледне вибрације се јављају током сечења |
Страно тело стегнуто између сферне главе и стезне чахуре; повуците-студ лабав |
Раставите, очистите контактну површину; поново затегните клин за повлачење према спецификацији обртног момента |
Подсетници за инсталацију
1. Строго се придржавајте званичне препоручене вредности момента затезања када монтирате клин за повлачење на плочу за причвршћивање. Прекомерни обртни момент ће изазвати трајну деформацију рамена; недовољан обртни момент доводи до попуштања навоја под вибрацијама резања.
2. Одржавајте површину за лоцирање сферне главе потпуно сувом и чистом; никада не наносите маст или уље на сферно подручје спајања.
3. Редовно проверавајте изглед клина за повлачење током масовне производње: проверите да ли сферна глава има удубљења, ломљења, пукотина; прегледајте раме и навој на деформацију или хабање.
4. Замените клип за повлачење одмах када сферна глава покаже видљиво оштећење или се тачност понављања позиционирања не може опоравити након темељног чишћења. НЕМОЈТЕ наставити производњу са неисправним клином.
5. За вучне клинове прилагођених димензија, стриктно се придржавајте техничких захтева за цртеже о дубини противотвора на плочи за причвршћење, коаксијалности и равности рупа.
Постпродајне услуге
1. Изјава о гаранцији: Под исправном инсталацијом, монтажом у складу са обртним моментом и радним условима радног циклуса стезања, главно тело које није потрошно ужива једногодишњу гаранцију. Оштећења изазвана стезањем од преоптерећења, погрешним моментом затезања, абразивним хабањем страног тела, сударом изазваним људским фактором и хемијском корозијом изван спецификације су искључена из обима гаранције.
2. Удаљено онлајн техничко упутство за инсталацију и подршку за анализу грешака. Глобални купци могу послати технички упит путем е-поште; инжењери одговарају у року од 24 радна сата.
3. Комплетни цртежи са димензијама и документација о перформансама материјала обезбеђена за сваку поруџбину.
4. Техничке консултације на нивоу инжењера за ОЕМ прилагођене пројекте: подешавање величине рамена, модификација спецификације навоја, оптимизација сферне толеранције, посебна обрада површине итд.
5. Серија резервних делова за поновну куповину стандардних или прилагођених клинова за извлачење.
Референца за избор набавке
Основна вредност ЈВГРИП Прецисион Прецисион Д20 клина за повлачење нулте тачке за ЦНЦ учвршћење:
топло кована континуирана структура од металних влакана, вишестепена термичка обрада плус гашење карбуризације сферне површине, строга вишестепена контрола квалитета и квалитета процеса, компатибилна са главним Д20 системом нулте тачке, подржава прилагођавање ОЕМ димензија / површинског третмана.
Решава уобичајена уска грла на страни прибора у систему фиксирања са нултом тачком: сферично ломљење површине, деформација рамена, отказивање замора навоја, кратак радни век нискобуџетних вијака који се окрећу од шипке.
Подсетници за избор:
1. Потврдите одговарајућу спецификацију система нулте тачке, проверите компатибилност монтажних димензија пре наручивања.
2. Разјасните дебљину плоче за причвршћивање, стварно максимално оптерећење стезања и окружење за сечење у радионици (обично / са високом корозијом) да бисте одлучили да ли ће се усвојити стандардна или прилагођена верзија.
3. Стандардне залихе верзије остварују кратко време испоруке; усвојите ОЕМ прилагођену инжењеринг услугу за посебне захтеве за величину рамена, навој или површинско јачање.
ФАК
П1: Може ли стандардни Д20 клин за повлачење директно заменити завртње са нултом тачком другог бренда?
Стандардна верзија одговара само Д20-спец систему нулте тачке са потпуно усклађеним димензијама. Ако се димензије разликују, усвојиће се ОЕМ прилагођени вучни клин.
П2: Како проценити када треба заменити клин за повлачење?
Замените одмах ако сферична глава има видљиво удубљење, ломљење или пукотину; или тачност понављања позиционирања се не може вратити након темељног чишћења.
П3: Могу ли да нанесем маст на сферичну главу за лоцирање ради подмазивања?
Не. Сферична контактна површина мора остати сува и чиста. Маст ће адсорбовати металне струготине и створити ризик од квара стезања.
П4: Која је суштинска разлика између кованог клина за повлачење и обичног клина за повлачење?
Вруће ковани бланк формира континуирани унутрашњи проток металних влакана, побољшавајући перформансе против замора од контакта под масивним поновљеним циклусима стезања. Једноставно окретање шипке одсеца метална влакна, што доводи до скраћеног радног века под дуготрајним цикличним радним условима.
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Повезани производи
Невс Рецоммендатионс