Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

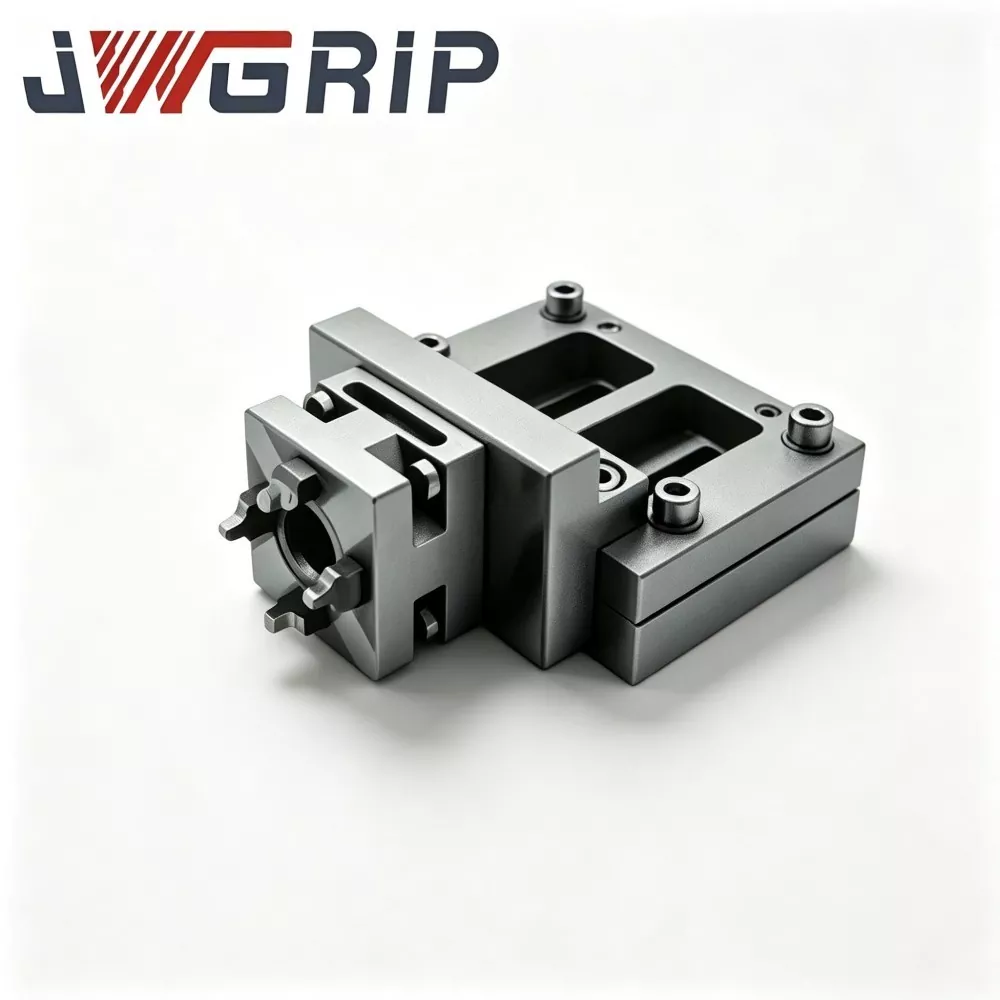

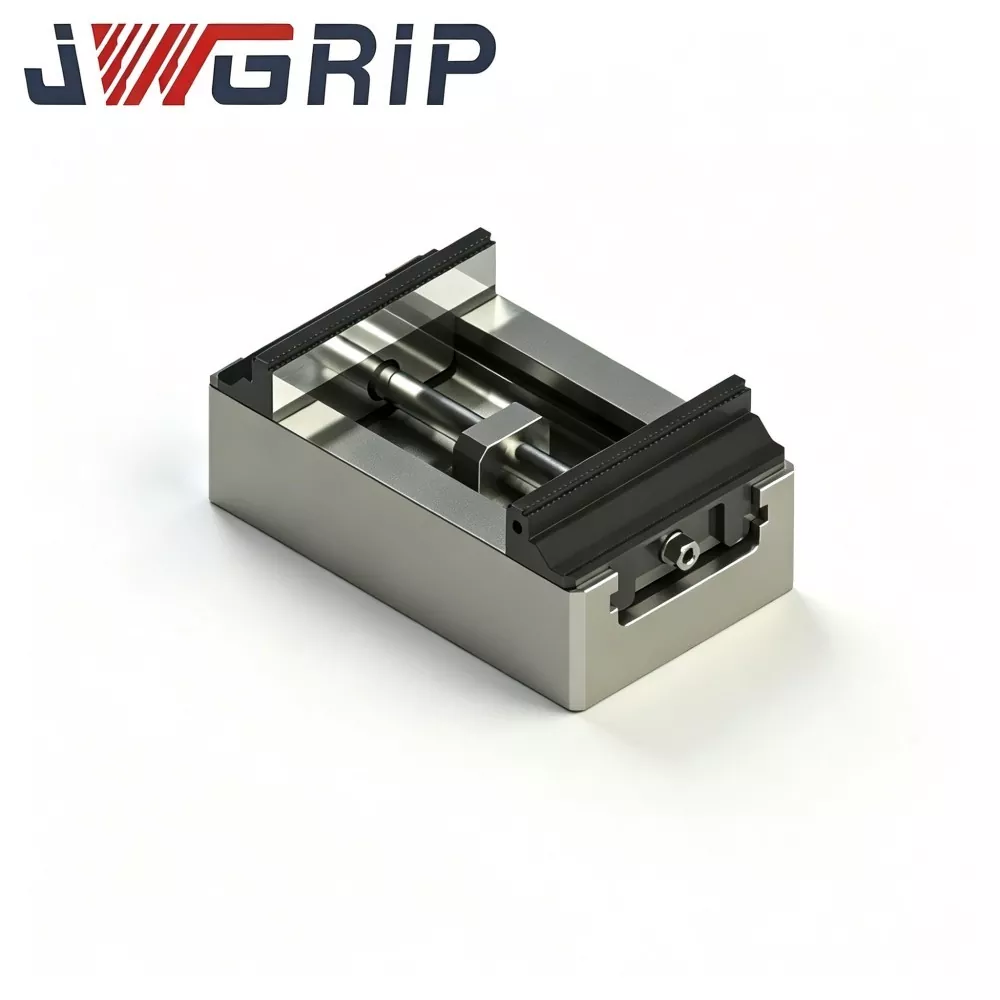
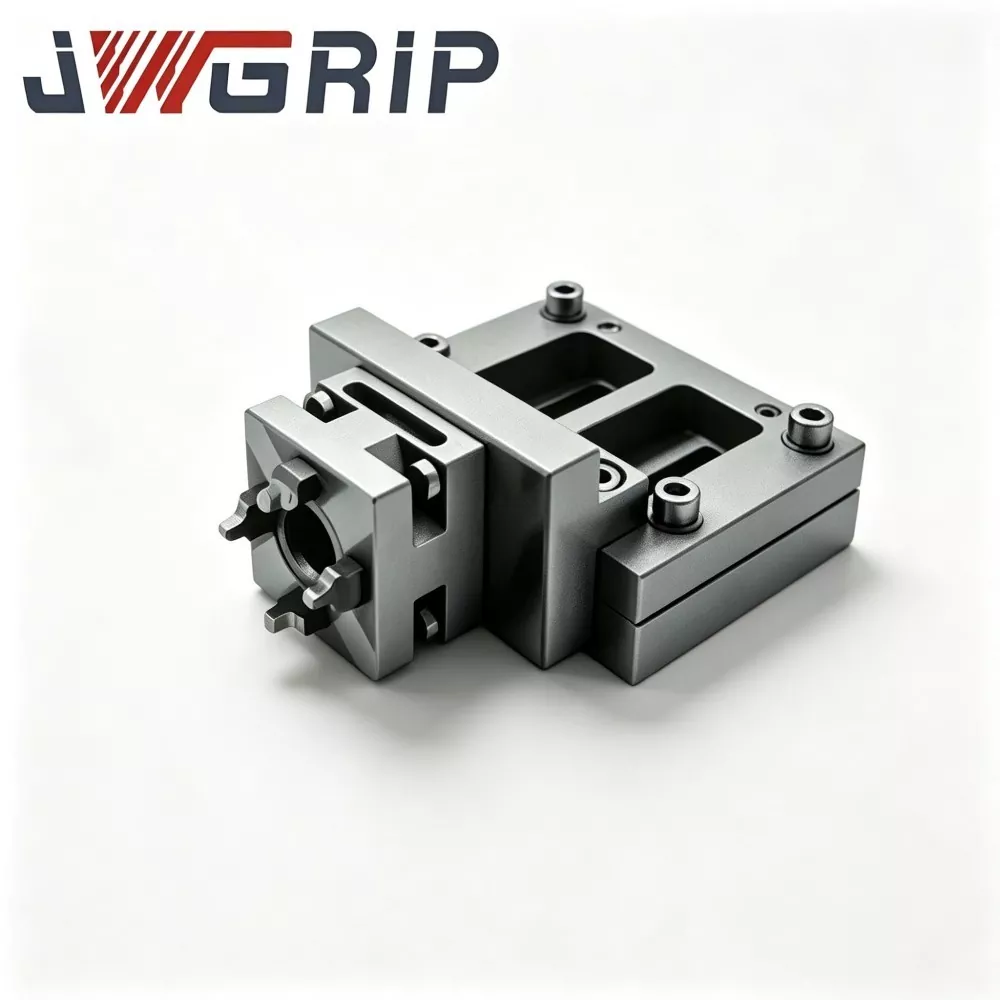
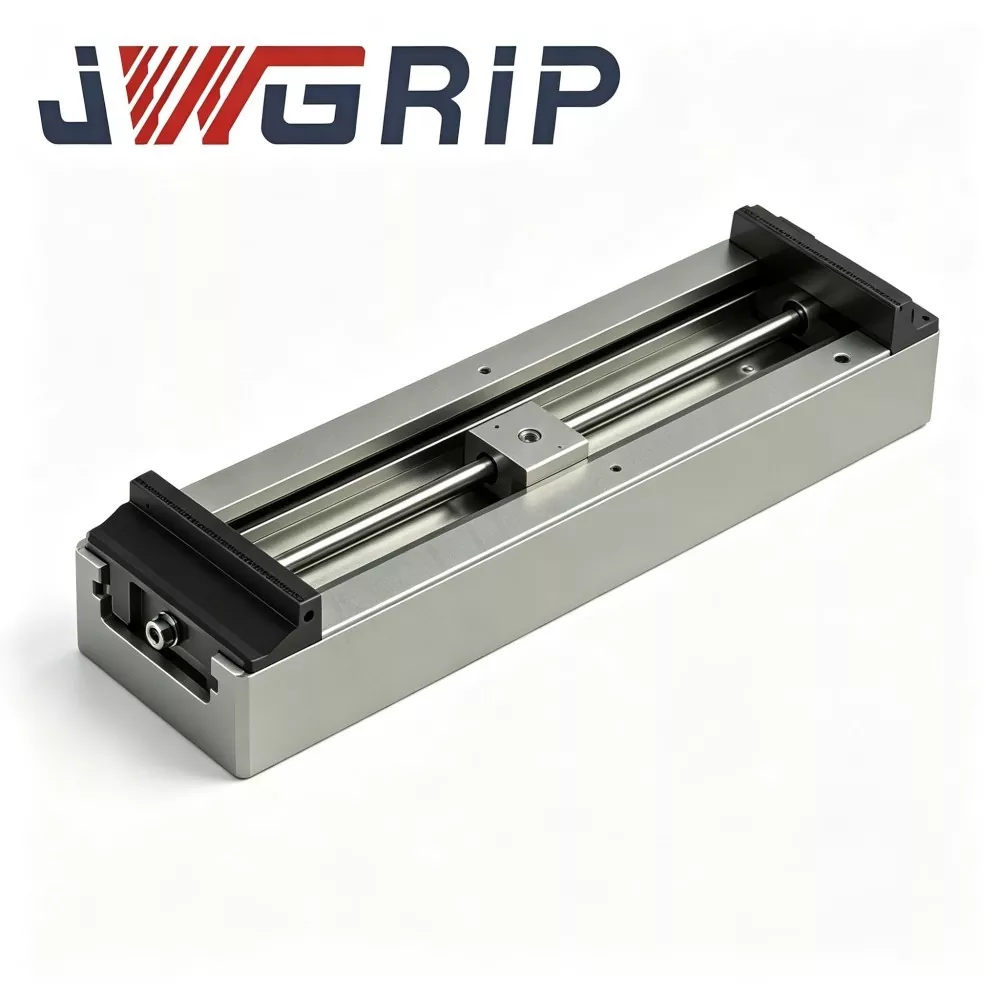
Самоцентрирајући самоцентрирајући стеге средње величине са тврдим чељустима за ЦНЦ глодање
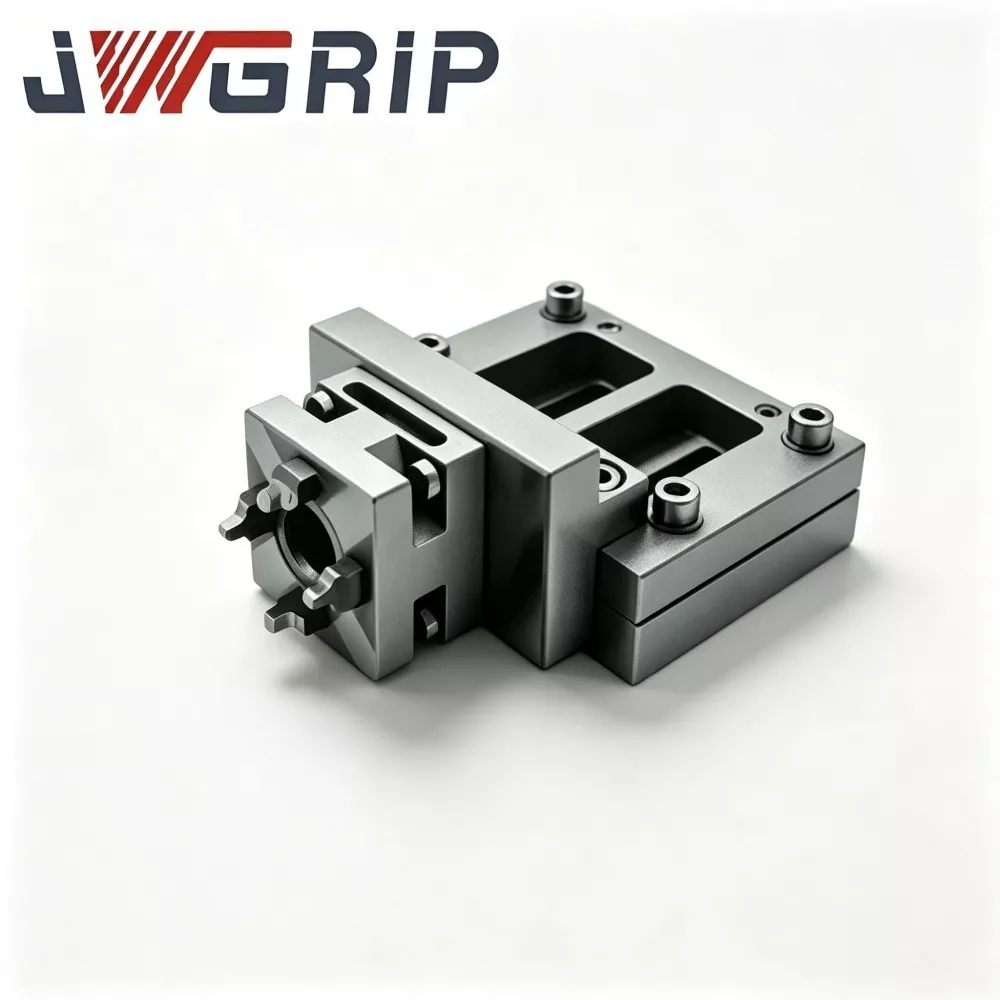
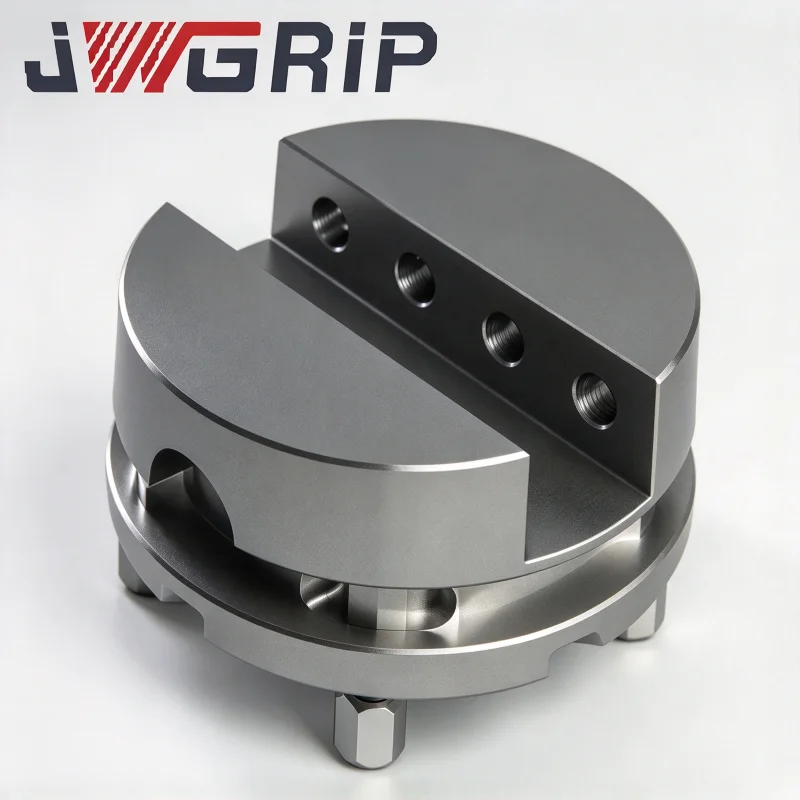
ЈВГРИП је професионални произвођач и добављач фабричких директних и прилагођених тешких самоцентрирајућих стеза за нулту тачку са тврдим чељустима за ЦНЦ глодање у Кини. То је нови дизајн интегрисаног стезног уређаја са нултом тачком, посебно развијен за тешке ЦНЦ сценарије производње глодања. Овај висококвалитетни прецизан уређај интегрише синхрони самоцентрирајући пренос средње величине за тешке услове рада и стандардну прикључну јединицу за позиционирање нулте тачке као комплетан појединачни уређај, елиминишући потребу за додатним одговарајућим додацима или поновљеном калибрацијом на лицу места.
Уз тело од легираног челика високе чврстоће и чврсти склоп чељусти високе чврстоће, овај самоцентрирајући стеге са нултом тачком за тешке услове рада карактерише високе перформансе, изузетна издржљивост, висока ефикасност и лако одржавање. Све компоненте главног тела и трансмисије подлежу строгом третману старења за ублажавање напрезања након грубе обраде, док су критичне површине које се спајају завршене прецизним брушењем како би се обезбедиле стабилне и прецизне перформансе синхроног центрирања током дуготрајног цикличког глодања са великим оптерећењем.
Изграђен са потпуно интегрисаном стандардном структуром пристајања са нултом тачком, стеге подржавају офлајн предподешавање радног комада и брзу замену учвршћења, увелико побољшавајући ефикасност промене алата и укупну искоришћеност опреме. Самоцентрирајући вијци за нулту тачку средње величине за тешке услове са тврдим чељустима за ЦНЦ глодање пружају одличну структурну крутост и снажну способност против деформације, одржавајући конзистентну стабилност стезања и тачност понављања позиционирања чак и под тешким ударцем грубог глодања. Широко применљива за ЦНЦ процесе глодања компоненти калупа, ауто делова, хардверских структурних делова и прибора за инжењерске машине, овај уређај произведен у Кини пружа поуздана и стандардизована прецизна решења за алате за клијенте глобалне индустријске производње.
Типичне тачке бола
1. Недовољна крутост стезања и клизање радног предмета под великом силом удара глодања
2. Смањена тачност понављања позиционирања након дуготрајног грубог глодања под великим оптерећењем
3. Ручна калибрација која одузима много времена током замене уређаја
4. Деформација тела стеза узрокована грубим глодањем под великим оптерећењем
5. Лоша изворна компатибилност са прикључком за позиционирање нулте тачке
У радионицама за глодање у стварном свету, конвенционалне стеге средње величине показују очигледне недостатке код грубог глодања са тешким сечењем:
Ограничена структурна крутост доводи до мањег изобличења тела под јаким ударом глодања, што доводи до клизања радног предмета и нестабилних димензионалних излаза.
У недостатку интегрисаних интерфејса нулте тачке, оператери троше доста времена на ручно поравнавање током замене фиксирања и смањују укупну ефикасност машине.
За ове ЈВГРИП стеге, главно тело и компоненте преноса користе легирани челик високе чврстоће и подлежу старењу након грубе обраде. Критичне површине које се спајају су прецизно брушене да би се одржале стабилне перформансе синхроног центрирања под дуготрајним циклусима великог оптерећења. Уграђена стандардна структура за спајање са нултом тачком подржава офлајн претходно подешавање радног комада и брзу замену прибора.
Паин-Поинт Ревиев
У оквиру стварне производње ЦНЦ глодања, крутост учвршћења, прецизност центрирања и компатибилност са нултом тачком директно одређују принос делова, коришћење машине и производни циклус. ЦНЦ глодање обухвата грубо глодање, полузавршно глодање и завршно глодање. Тешко грубо глодање ствара огроман утицај резања и непрекидно оптерећује прибор.
Уобичајени недостаци обичних самоцентрирајућих стега на тржишту:
1.Недовољна чврстоћа конструкције за тешко сечење
Многи стеге опште намене су дизајнирани за лаке задатке. Под великим оптерећењем грубим глодањем, микродеформација тела стеге и повећани размак између пара преноса доводе до микро-клизања радног предмета, димензија ван толеранције, трагова површинског клепетања, па чак и комплетног отпада.
2. Нема уграђеног интерфејса за брзу промену нулте тачке
Each fixture swap requires manual dial-indicator alignment and repeated datum adjustment, consuming massive non-cutting time. Under high-mix low-volume production, frequent change-over raises debugging cost and creates obstacles for FMS flexible-automation lines.
3. Лоша отпорност на хабање стандардних чељусти
Неке тврде чељусти нису потпуно угашене. Континуирани удар глодања убрзава хабање чељусти, помера центре и приморава често одржавање чељусти при поновном млевењу.
4. Померање изазвано вибрацијама током динамичког глодања
Неколико стега средње величине је оптимизовано само за статичко стезање, занемарујући вибрације од динамичке силе глодања. Мањи помак радног предмета онемогућава испуњавање захтева за геометријску толеранцију завршног глодања.
5. Слабо заптивање од загађивача у радионици
Једноставно заптивање омогућава да струготине и расхладна течност уђу у унутрашње склопове преноса, убрзавајући хабање компоненти и скраћујући радни век уређаја. Потребне су додатне адаптерске плоче за пристајање у нулту тачку, што доводи до грешака при монтажи и штети прецизности понављања позиционирања.
6.Сингле-цондитион оријентисан дизајн уређаја
ЈВГРИП тешки самоцентрирајући стеге за нулту тачку са тврдим чељустима за ЦНЦ глодање је наменски оптимизован за решавање горе наведених уских грла. Ојачано тело стеге за тешке услове отпорно је на динамички удар глодања. Комплети са потпуно каљеним чврстим чељустима пружају изванредну отпорност на хабање за грубо глодање. Стандардни интерфејси нулте тачке омогућавају брзу замену уређаја. Прецизно контролисан унутрашњи зазор преноса балансира крутост грубог глодања и прецизност центрирања завршног глодања. Потпуно затворено заптивање спречава ерозију струготина и расхладне течности. Димензија средње величине балансира покривеност машинском обрадом и отисак за монтажу на сто. Одговара већини вертикалних ЦНЦ обрадних центара и машина за глодање за обраду калупа, ауто-делова, хардвера и инжењерских компоненти.
Цомпонент Цомпоситион
ЈВГРИП средње и тешке самоцентрирајуће стеге са нултом тачком се састоје од шест основних функционалних модула:
Ковано тело стеге растерећено од напрезања високе чврстоће
Синхрони зупчасти преносни модул за тешке услове рада
Угашене заменљиве тврде чељусти
Наменска база за монтажу нулте тачке
Потпуно затворени склоп за заптивање отпоран на струготине и расхладну течност
Механизам финог подешавања обртног момента закључавања
Тело стеге је интегрално ковано од легираног челика високе чврстоће и обрађено третманом за ублажавање напрезања у више пролаза како би се елиминисала заостала напрезања изазвана ковањем и машинском обрадом. Издржава динамичка оптерећења током грубог глодања са великим оптерећењем и избегава деформацију тела.
Делови синхроне трансмисије за тешке услове рада пролазе кроз упарено прецизно брушење са строго контролисаним зазором, обезбеђујући савршено синхронизован покрет отварања-затварања за две тврде чељусти.
Чврсте чељусти су направљене од легираног челика високе тврдоће, потпуно каљене и прецизно брушене, дајући врхунску отпорност на хабање и отпорност на ударце за грубо глодање у тешким условима. Тврде чељусти су независни одвојиви резервни делови; истрошене чељусти могу се заменити засебно без замене целе јединице стеге.
Потпуно затворене запечаћене шупљине блокирају струготине, расхладну течност и металну прашину од продора у унутрашње склопове преноса, прилагођавајући се јако контаминираном окружењу са високим садржајем струготине.
База долази са унапред обрађеним стандардним интерфејсима за позиционирање нулте тачке, директно компатибилним са главним системима нулте тачке без додатних адаптерских плоча.
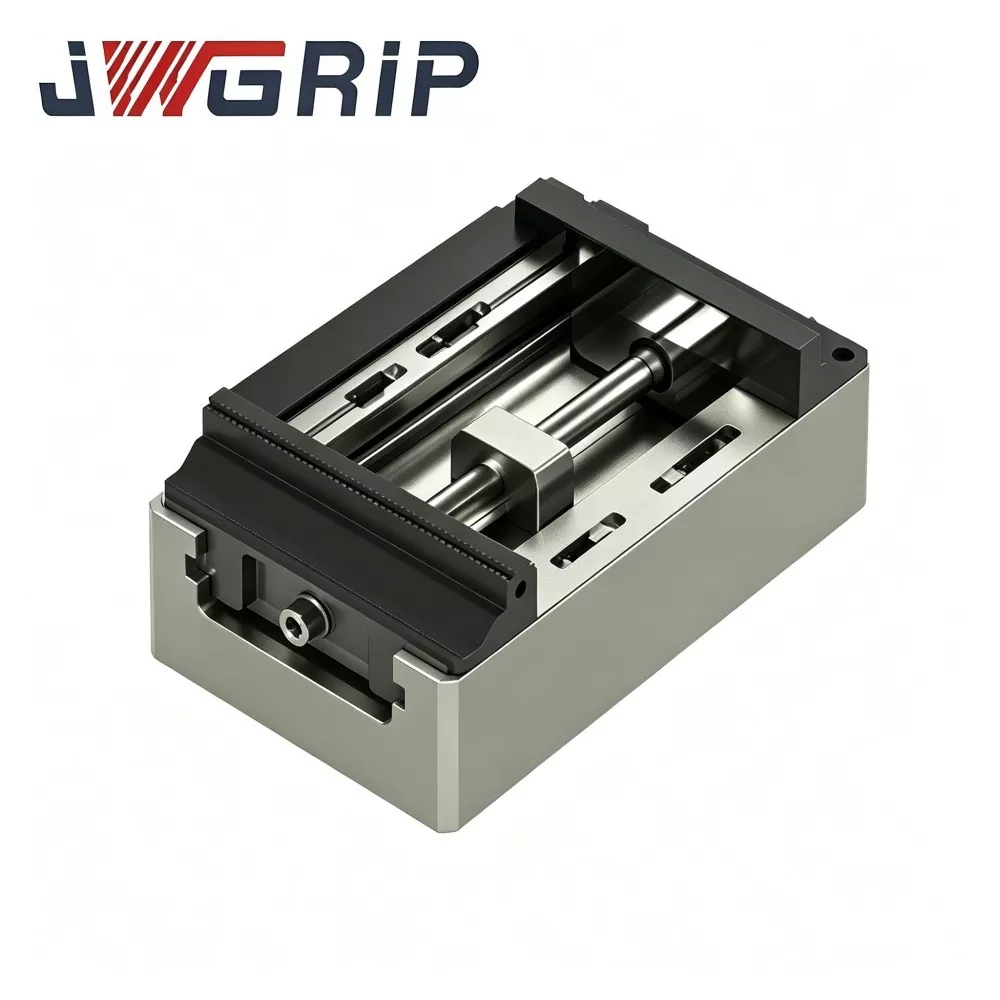
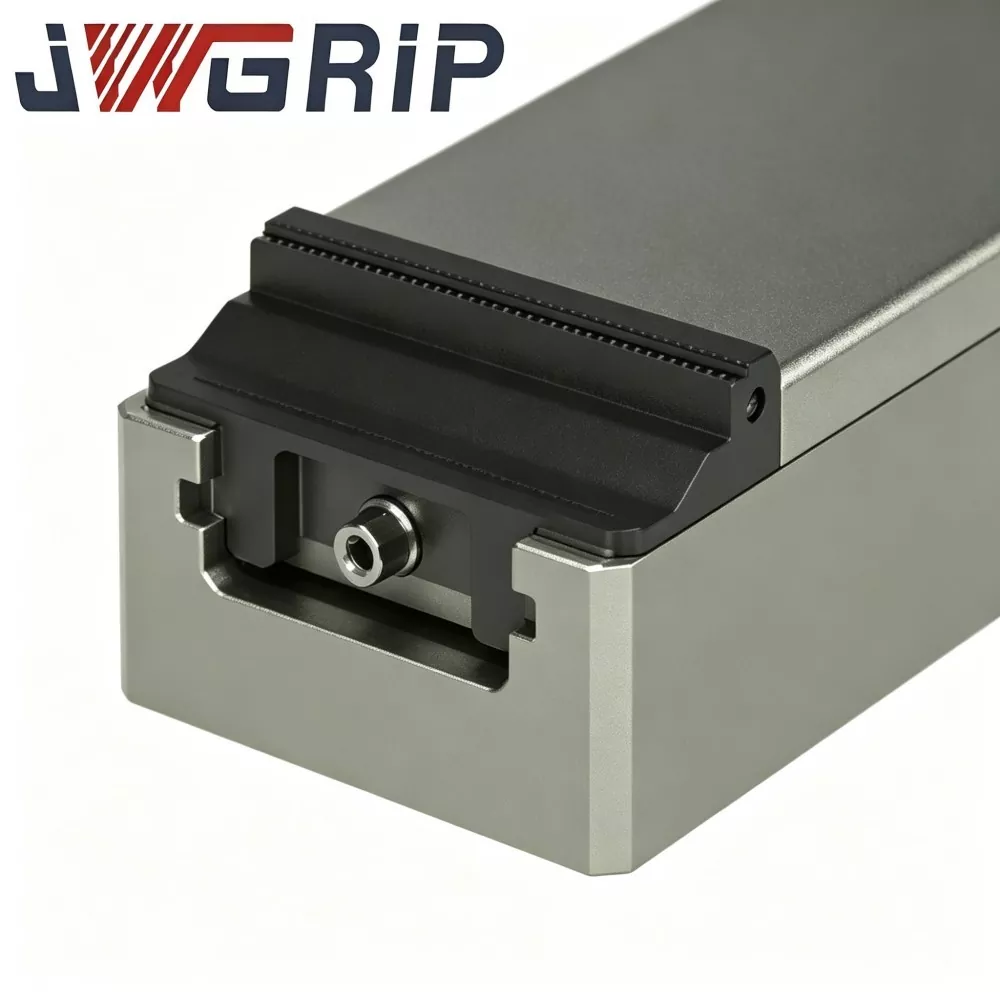
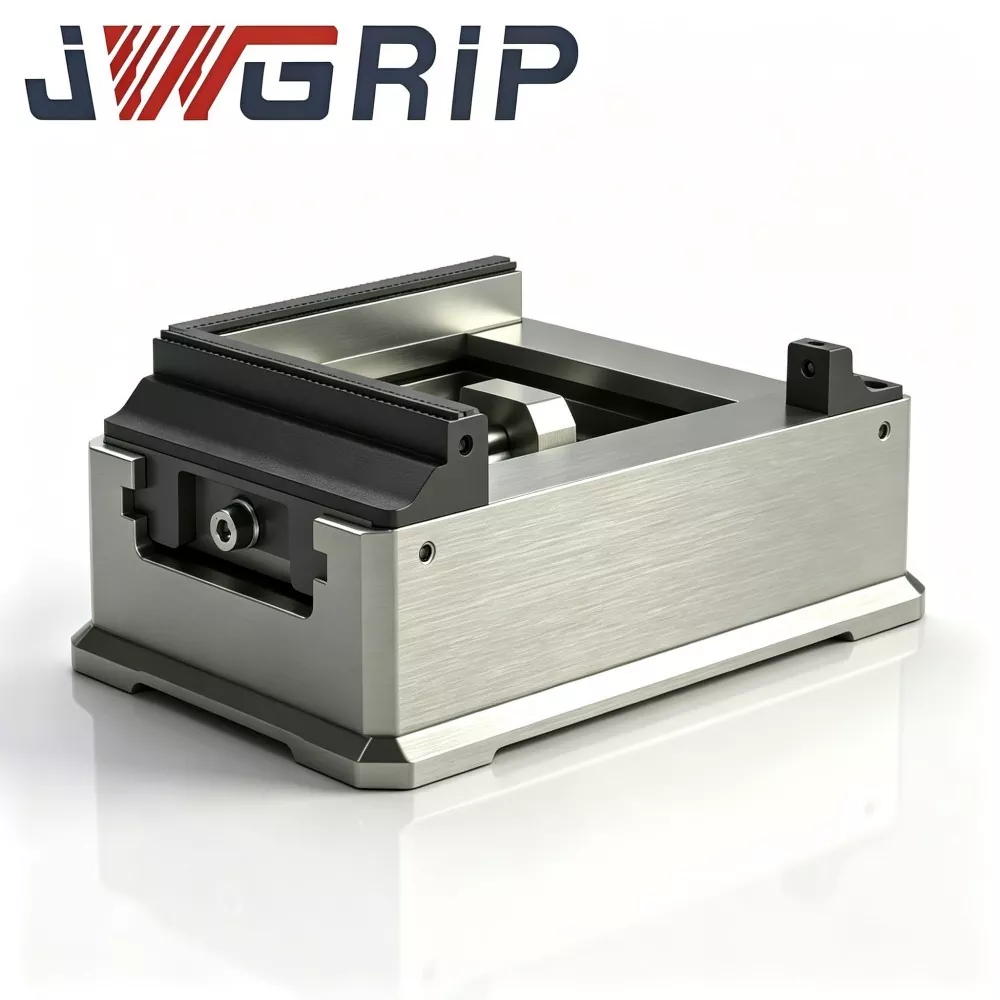
радни механизми
1.Самоцентрирајући механизам за стезање
Унутрашњи синхрони пренос за тешке услове рада покреће чврсте чељусти лево-десно за симетрично кретање. Радни предмети остварују аутоматско центрирање без ручног финог поравнања, елиминишући подешавање индикатора точкића. Једном стегнут, центар обратка је закључан како би се уклониле грешке у позиционирању које је проузроковао човек. Чврсте чељусти велике тврдоће обезбеђују довољно трење стезања да се одупру ударној сили глодања. Положај радног предмета остаје стабилан током грубог глодања, полузавршног глодања и завршног глодања и гарантује конзистентан квалитет димензија за глодане површине.
2. Механизам везе за позиционирање нулте тачке
Подножје стеге прати главне стандарде за систем нулте тачке и може се монтирати директно на основне плоче са нултом тачком за брзо демонтажу и монтажу. Стабилна тачност података се задржава након уградње. Није потребна поновљена калибрација нулте тачке за замену радног комада или комплетног учвршћења, што значајно скраћује време подешавања. Овај дизајн подржава повезивање са ФМС флексибилним производним линијама и сарађује са роботским утоваром-истоваром како би се постигло континуирано ЦНЦ глодање без надзора за вишеваријантне делове
Цоре Стренгтхс
1. Конструкција средње величине за тешке услове рада против динамичког удара глодања
Ковано тело стеге растерећено од напрезања плус ојачани склоп преноса за тешке услове рада отпоран је на велику силу резања при грубом глодању. Деформација тела виза и повећање трансмисионог зазора су потиснути током глодања. Једна стега подржава и грубо глодање тешких резова и високо прецизно завршно глодање и смањује инвентарски притисак у радионици.
2. Потпуно угашене заменљиве чврсте чељусти за супериорну отпорност на хабање и ударце
Тврде чељусти добијају потпуно каљење-отврдњавање и прецизно брушење. Ниска стопа хабања при дуготрајном млевењу смањује честе радове на одржавању поновног млевења. Независне заменљиве чврсте чељусти смањују дугорочне трошкове одржавања.
3.Стандардни интерфејси нулте тачке за брзу промену уређаја
База се директно поклапа са главним системима позиционирања нулте тачке без прилагођених адаптерских плоча. Знатно убрзајте демонтажу-састављање уређаја, уклоните дуготрајно поравнање индикатора бројчаника и побољшајте стопу искоришћења ЦНЦ машине за глодање за ФМС аутоматизоване производне линије.
4. Високопрецизни синхрони самоцентрирајући пренос стабилизује димензију глодања
Синхрони пренос пар-земља одржава чврсту контролу зазора. Двоструке чврсте чељусти се померају синхроно. Центрирна точка остаје стабилна након стезања и спречава клизање радног предмета током грубог и завршног глодања, обезбеђујући квалификоване геометријске толеранције.
5. Заптивање целог кућишта продужава радни век уређаја
ЦНЦ глодање ствара масивне струготине и расхладну течност. Запечаћене шупљине изолују загађиваче даље од трансмисионих комора како би се избегло заглављивање и прецизно пропадање. Издржљив дизајн и лак за одржавање смањује фабричке ОПЕКС.
6.Оптимизовани отисак одговара већини вертикалних ЦНЦ радних столова
Компактан и тежак распоред средње величине не заузима превише простора на столу. Компатибилан са већином вертикалних обрадних центара, ЦНЦ машинама за глодање и 4-осним ротационим столовима за задатке ротационог глодања.
7. Фабричко директно снабдевање са флексибилном прилагођеном модификацијом
Као изворни произвођач, ЈВГРИП пружа структурно прилагођавање према моделима машина купаца и карактеристикама делова: подешавање хода стезања, модификација отвора за монтажу базе, израда чељусти специјалног профила, задовољавање персонализованих захтева ЦНЦ процеса глодања за различите произвођаче.
Сценарији вишесекторских апликација
1.ЦНЦ глодање у индустрији калупа
Грубо глодање, полузавршно глодање и завршно глодање за уметке калупа и језгра калупа. Издржљива конструкција издржава ударце глодања, док спајање са нултом тачком убрзава промену калупа и скраћује време израде калупа.
2. Производња глодања аутомобилских делова
ЦНЦ глодање за структурне компоненте ауто хардвера, конзоле од ливеног гвожђа и делове од легуре алуминијума високе чврстоће. Гарантује конзистентност димензија за серијске аутомобилске компоненте.
3. Инжењерско-машинска обрада прибора
Глодање металних конструкцијских делова и прибора од ливеног гвожђа грађевинских машина. Стезање за тешке услове рада одговара условима грубог глодања са високим степеном уклањања материјала.
4. Опште-хардверско механичко глодање делова
ЦНЦ глодање за челичне и ливене делове хардвера средње серије, балансирање чврстоће стезања и тачности обраде.
5.3Ц хардверска обрада металних компоненти
Глодање за конструкцијске делове високе чврстоће од легура алуминијума. Стабилна прецизност центрирања обезбеђује чврсте толеранције димензија.
6.ФМС флексибилне аутоматизоване линије за ЦНЦ глодање
Радите заједно са роботом за утовар-истовар и ротацију вишеструких уређаја да бисте остварили континуирано глодање без надзора за модерне радионице паметне производње.
Упутство за инсталацију
1. Пре уградње, потпуно очистите површину за монтажу стола ЦНЦ машине за глодање и контактну површину основе. Уклоните металне струготине, остатке расхладне течности и мрље од уља. Страни остаци на површинама за спајање ће нагнути учвршћење и директно узроковати одступање димензија глодања.
2. Поставите стеге на сто са поравнањем рупа. Затегните причврсне завртње пратећи вредности обртног момента из машинског приручника. Потврдите потпуно закључавање без подрхтавања и завршите верификацију датума пре почетка формалног ЦНЦ глодања.
3.Position workpiece in the middle zone of hard jaws; није потребно фино ручно поравнање. Activate locking mechanism for synchronous centering and clamping. Adjust clamping force based on workpiece material and milling process:
Примените већу силу стезања за грубо глодање да бисте се одупрли удару сечења
Примените умерену силу стезања за завршно глодање да бисте избегли деформацију екструзије радног предмета
4. Извршите валидацију пробног сечења: Ручно потврдите да се радни предмет не попушта након стезања. Покрените циклус у празном ходу машине симулирајући услове млевења. Започните формални програм глодања само када се примети нула померања или вибрација.
5. Пуштање у рад са основном плочом са позиционирањем нулте тачке: Калибришите тачност поравнања лоцирања игле да бисте гарантовали перформансе понављања позиционирања уређаја. За пројекте аутоматизације интегрисане у роботе, ускладите центар за хватање робота са центром за центрирање стеге да бисте спречили механичко оштећење од судара.
Контролна листа одржавања
1. Очистите стезне површине тврде чељусти након сваке смене. Уклоните металне струготине и остатке резања да бисте спречили померање стезања узроковано загађивачима.
2. Подмажите унутрашњи синхрони склоп преноса машћу за специјалне намене сваке две недеље, да бисте одржали глатки покрет чељусти и зауставили ширење зазора мењача изазвано дуготрајним ударним оптерећењем глодањем.
3. Избегавајте насилно ударање о чврсте чељусти. Истрошене тврде чељусти се могу брусити за поправку; тешко оштећене тврде чељусти треба заменити одвојено уместо замене комплетног шкрипца.
4. Заштитите монтажне површине на бази стега од судара и огреботина. Примените третман против рђе током дуготрајног складиштења у празном ходу да бисте сачували тачност података за монтажу.
5. Никада немојте радити у статусу стезања прекомерног хода или преоптерећења, да бисте избегли оштећење деформација компоненти преноса под утицајем динамичког глодања.
Дијагностика кварова и противмере
Грешка 1: Одступање димензија радног комада и трагови клепетања на површини након глодања
Узроци: недовољна сила стезања; недовољно подмазивање преноса; лабави основни вијци; хабање тврдих чељусти
Решења: Умерено подизање силе стезања; подмазати делове преноса; поново затегните завртње за причвршћивање базе; самлети или заменити истрошене тврде чељусти.
Грешка 2: Радни предмет клизање и померање током тешког грубог глодања
Узроци: недовољан момент закључавања; металне струготине заглављене на тврдим површинама; превелики зазор преноса
Решења: Повећајте обртни момент закључавања; потпуно чисте стезне површине тврде чељусти; подесите зазор преносног механизма да бисте вратили тачност синхроног кретања.
Грешка 3: Заглављивање покрета чељусти и померање вилице под оптерећењем глодања
Узроци: Чипови и расхладна течност продиру у заптивене шупљине; недовољно снабдевање машћу; хабање компоненти преноса
Решења: Очистите унутрашње загађиваче; периодично допуњавати мазиво за подмазивање; прегледајте и замените јако истрошене компоненте.
Грешка 4: Смањена тачност понављања позиционирања након демонтаже-састављања нулте тачке
Узроци: Чипови на контактним површинама нулте тачке; хабање игле за лоцирање; недовољан момент затезања базе стеге
Решења: Темељно очистите позициониране површине које се спајају; проверити статус истрошености клина за лоцирање; затегните основне вијке стандардним обртним моментом.
Аранжман за паковање и отпрему
① Стандардни модели су на залихама за брзу отпрему поруџбина у иностранство.
② Свака јединица пролази кроз потпуну прецизну инспекцију пре испоруке, испоручује се са извештајима о прецизном тестирању и површинском обрадом против рђе.
③ Наруџба за једну јединицу: омот од бисерног памука плус чврсти картон.
④ Наруџбе за масовни извоз: дебели сандуци од пуног дрвета отпорни на ударце са преградним облогама, штитећи прецизне површине од оштећења океанског терета.
⑤ ОЕМ брендирање и прилагођене поруџбине прате договорено време испоруке. Документи са спецификацијама и извештаји о инспекцији су приложени унутар сваког паковања.
Услуге подршке након продаје
1. Удаљено техничко упутство на мрежи за инсталацију, пуштање у рад и решавање кварова на лицу места.
2. Комплетна документација за рад и одржавање обезбеђена за сваку поруџбину.
3. Техничке консултације за прилагођени пројекат за нестандардне модификације хода, вилице и основне структуре.
4. Носиви резервни делови, укључујући чврсте чељусти, могу се купити засебно за замену на лицу места.
Референца за избор набавке
Основна вредност ЈВГРИП самоцентрирајућих стеза за нулту тачку средње величине са тврдим чељустима за ЦНЦ глодање лежи у конструкцији средње величине против удара глодања за тешке услове рада, каљеним тврдим чељустима отпорним на хабање, стандардној могућности брзе замене у нулти тачки, компатибилности са двоструким режимом обраде и компатибилности са високом завршном обрадом и високом завршном обрадом.
Решава уска грла за ЦНЦ глодање као што су изазови обраде тешких резова, ниска ефикасност промене уређаја и тешко пристајање на нулту тачку.
Подсетници за избор:
1. Упарите ход стезања са максималном димензијом радног предмета.
2. Конфигурација чврсте чељусти се препоручује за радне комаде од челика, ливеног гвожђа и легура високе чврстоће.
3. Стандардне верзије на лагеру гарантују брзу испоруку.
4. Обратите се нашој услузи прилагођених решења за посебне ЦНЦ машине и захтеве процеса за посебне делове.
Фабрички директно из ЈВГРИП-а, издржљив и лак за одржавање. Идеално за набавку опреме за надоградњу ЦНЦ радионица за глодање и ФМС аутоматизованих линија. Помаже произвођачима да повећају принос делова и максимизирају проток ЦНЦ машине за глодање.
ФАК
П1: Може ли овај шкрипац сарађивати са 4-осним ротационим столовима?
О: Да. Његова база испуњава стандарде за монтажу за 4-осне ротационе столове и подржава обраду ротационим глодањем. Чврсте чељусти отпорне су на резни удар који настаје током операција ротационог глодања.
П2: Да ли треба да заменим цео стеге када се истроше чврсте чељусти?
О: Не. Чврсте чељусти су независни заменљиви резервни делови, који значајно смањују дугорочне трошкове одржавања.
П3: Да ли ће ова тешка стега средње величине заузимати превише простора на столу?
О: Не. Прихвата компактан и тежак распоред средње величине. Одговара радним столовима већине вертикалних ЦНЦ обрадних центара, задржавајући снажан капацитет стезања.
П4: Да ли су тешки самоцентрирајући стеге за нулту тачку средње величине са тврдим чељустима за ЦНЦ глодање компатибилне са постојећим системима за позиционирање нулте тачке?
О: Стандардна верзија одговара основним базама са нултом позиционирањем. Услуга прилагођене модификације доступна је за плоче са нултом тачком са посебним спецификацијама.
П5: Да ли једна стега може да издржи и грубо и завршно глодање?
О: Да. Тело стеге за тешке услове рада и ојачана структура преноса издржавају ударце грубог глодања. Његова прецизност понављања центрирања задовољава захтеве толеранције завршног глодања. Једна стега довршава радне токове грубог глодања, полузавршног глодања и завршног глодања.
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Повезани производи

Невс Рецоммендатионс