Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

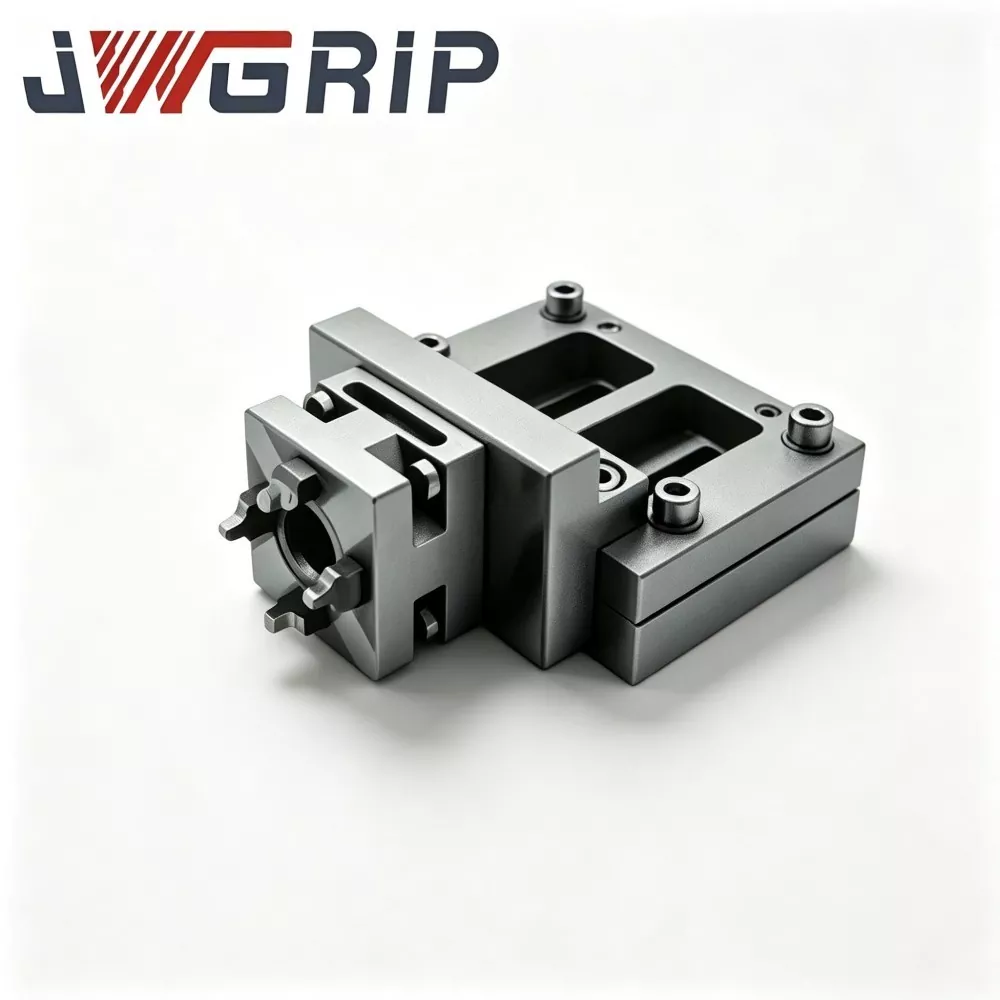
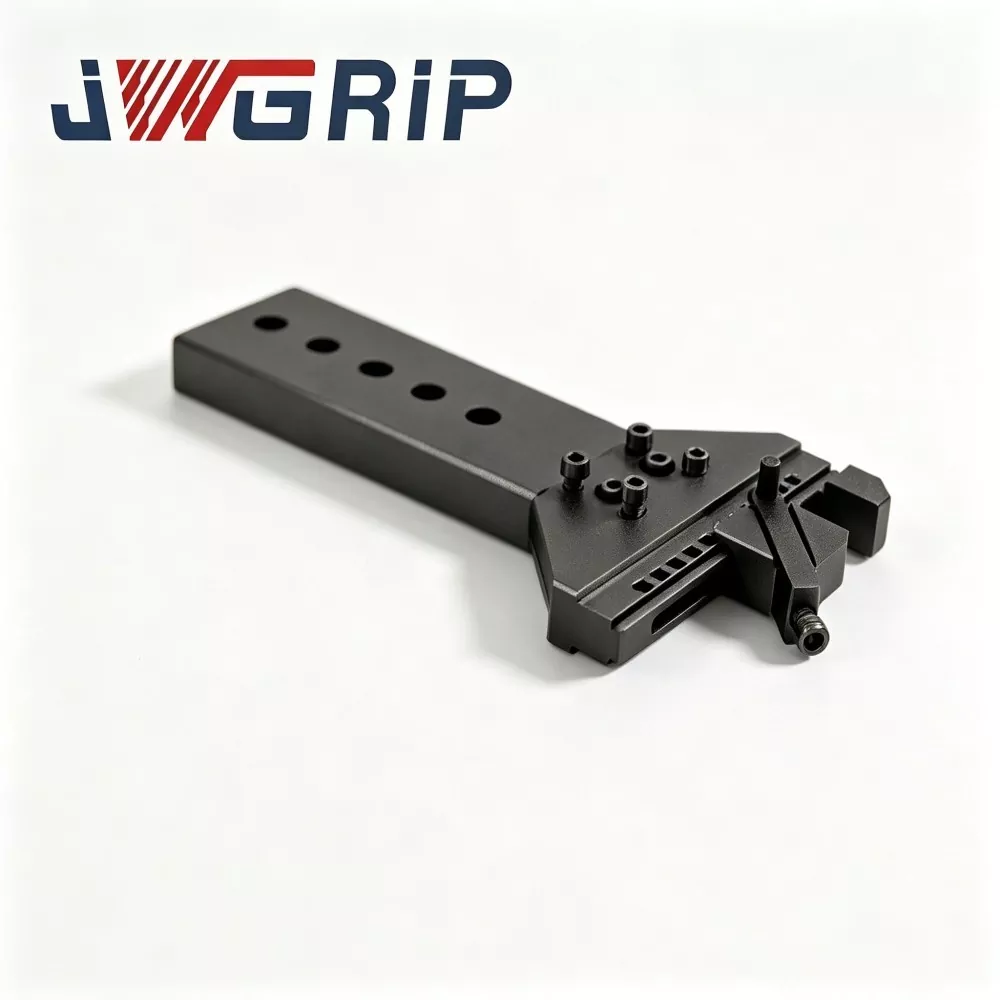

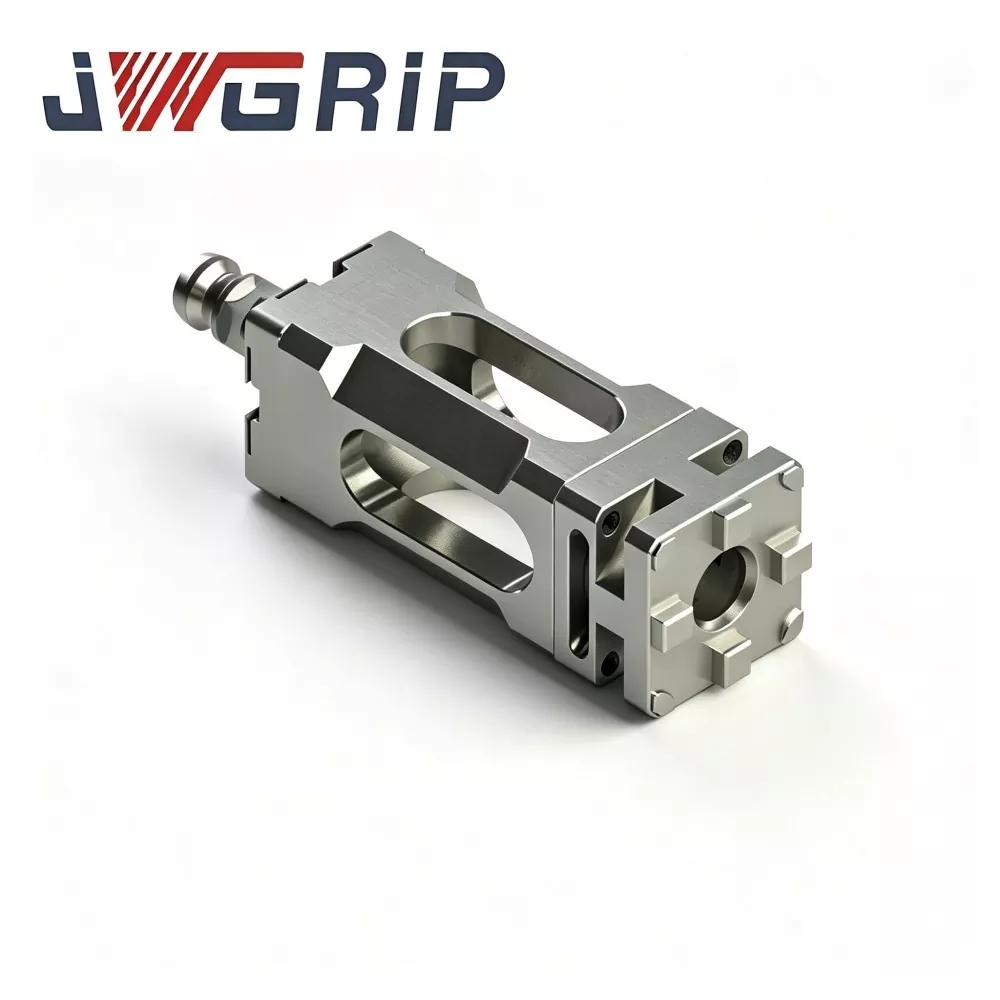
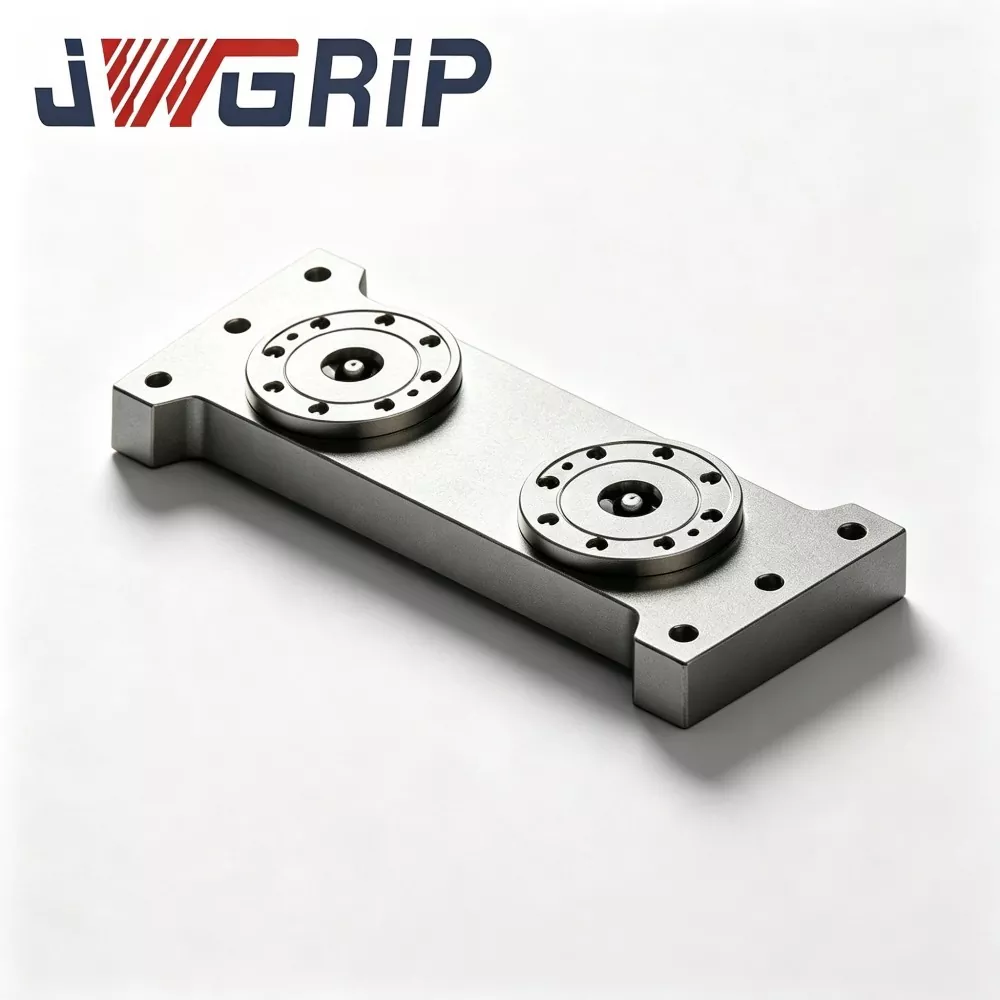
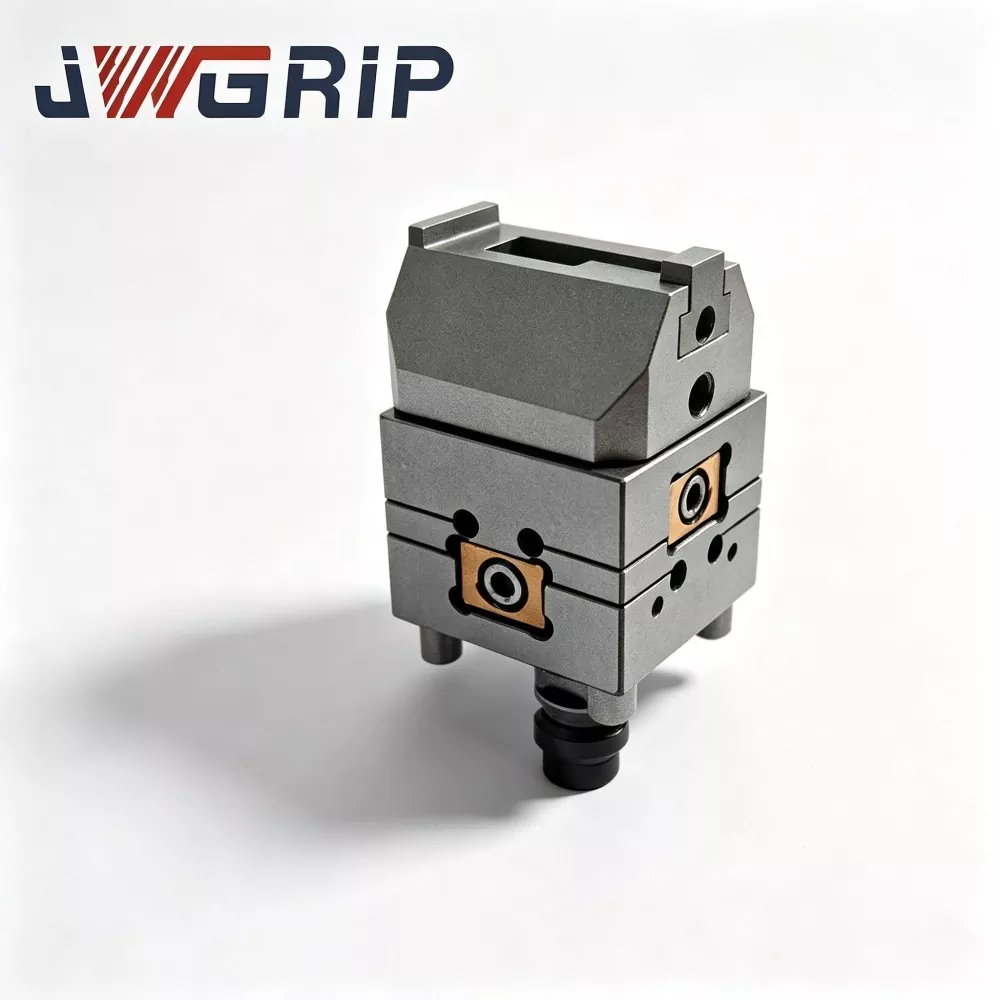
Л-тип палета за позиционирање нулте тачке
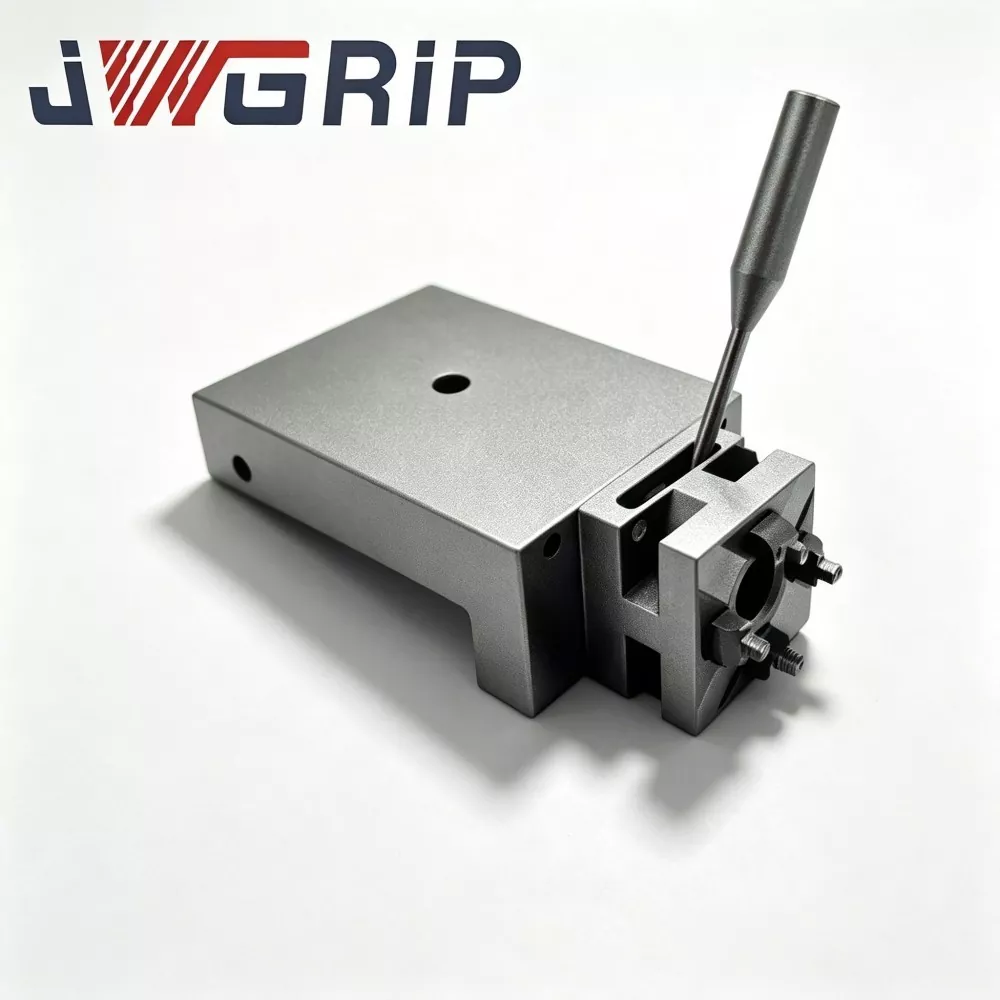
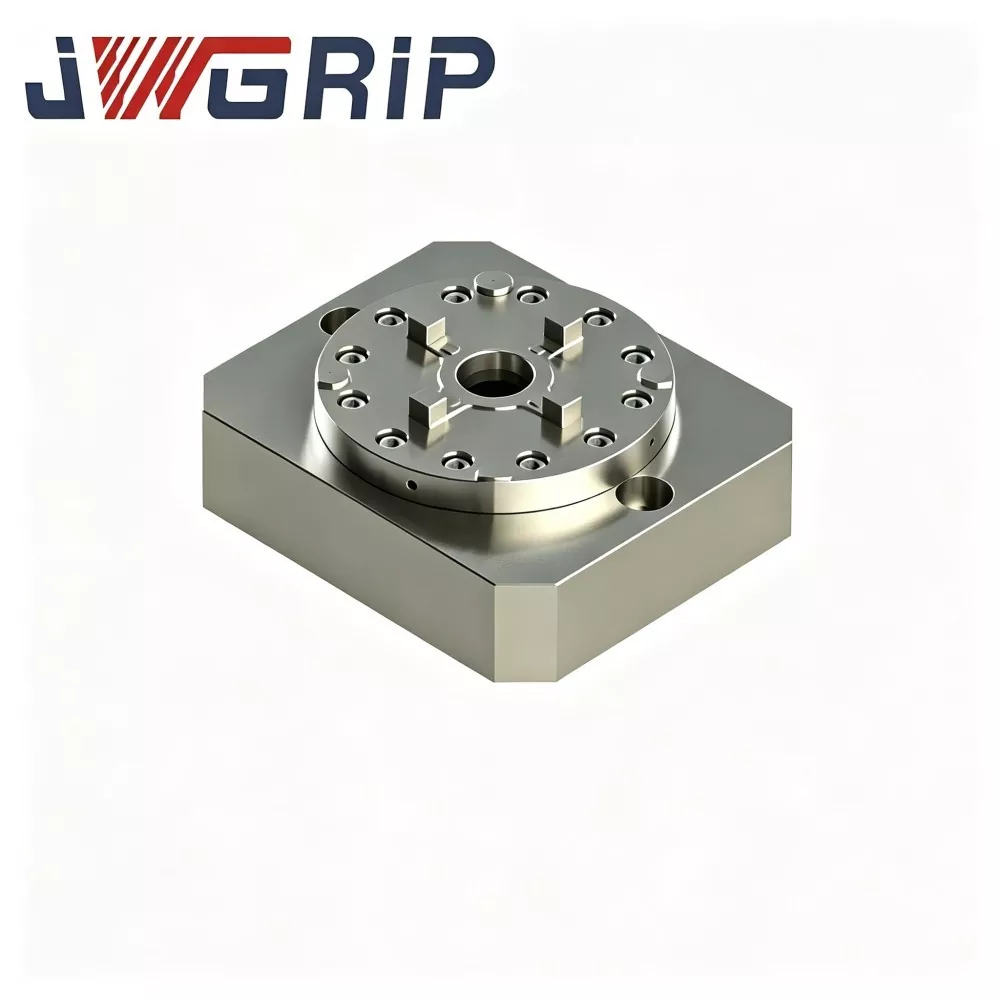
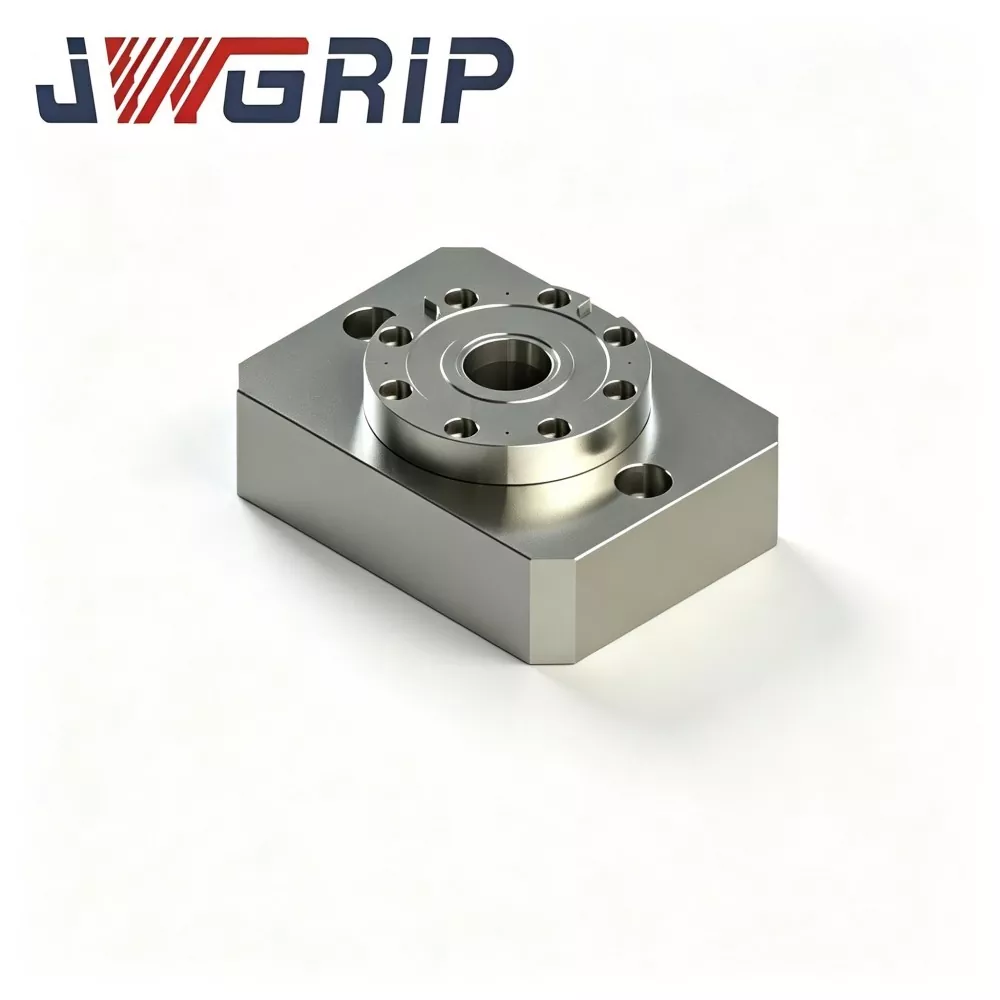
ЈВГРИП пружа професионалну палету за позиционирање нулте тачке Л-типа са услугом фабричке директне продаје у Кини. Као основно интегрисано учвршћење серије Зеро Поинт Цлампинг Цхуцк, ова професионална палета са нултом тачком типа Л је специјално дизајнирана за флексибилне производне линије за ЦНЦ машинску обраду са опремом ограниченим простором. Интегрише вертикалну структуру конверзије датума и компоненте за позиционирање високе прецизности у једну монолитну јединицу, елиминишући потребу за додатним помоћним адаптерским структурама за реализацију вертикалног стезања радног комада и машинске обраде бочних делова.
Са интегрисаном савијеном структуром у облику слова Л, палета са стезном главом за позиционирање нулте тачке Л поставља прецизне склопове чаура за позиционирање нулте тачке на вертикалној референтној површини да испоручи стандардну нулту тачку за лоцирање од 90 степени. Оптимизовани режим вертикалне висеће инсталације ефикасно решава сметње учвршћења алата у бочном глодању и бочном бушењу рупа, савршено се прилагођавајући захтевима машинске обраде уметака калупа и неправилно савијених делова са бочним кључним карактеристикама.
Ова високоефикасна палета за позиционирање подржава брзу замену нулте тачке, у великој мери скраћујући време подешавања и прилагођавање флексибилних режима производње са великим мешањем и малим обимом. Компатибилан је са ручном заменом арматуре за самосталан рад машине и може сарађивати са роботским хватаљкама како би се постигло аутоматско утовар и истовар вертикално окачених уређаја. Широко примењен у производњи калупа и прецизној обради компоненти, пружа стабилне и прецизне перформансе позиционирања за ЦНЦ обрадне сценарије са ограниченим простором.
Кључне хардверске компоненте
ЈВГРИП Л-тип палета за позиционирање нулте тачке је кована од једног монолитног кованог легираног челика без спојева са вијцима. Комплетна монтажа укључује:
Једноделно главно тело у облику слова Л (хоризонтална монтажна основа + вертикални лоцирајући успон)
Склопови чаура за позиционирање нулте тачке постављени на вертикални успон
Унутрашњи пролази за пнеуматско закључавање
Рупе за умиваоник за монтажу базе
Заштитне покривне плоче за лоцирање референтних површина
Радни процес
1. Причврстите хоризонталну основу ЈВГРИП Л-Типе палете безбедно на радни сто ЦНЦ машине алатке.
2. Окачите постоље за фиксирање унапред опремљене завртњима за повлачење са нултом тачком на вертикално лоцирајућу површину успона.
3. Додавање 0,5-0,7 МПа компримованог ваздуха; уграђени пнеуматски пролази активирају чауре за нулту тачку до потпуног закључавања.
4. Сигнал за потврду положаја излази у ЦНЦ систем. Вретено је директно окренуто према бочним странама предмета и извршава циклусе бочног глодања, бочног бушења и обраде бочних шупљина.
5. Када се обрада заврши, отпустите притисак ваздуха да бисте откључали. Вертикално обешене арматуре се могу уклонити за следеће пуњење.
Енгинееринг Десигн
Многи конкурентни уређаји у облику слова Л имају подељену конструкцију спојену вијцима. Понављани бочни удар сечења ствара мале празнине на спојевима и доводи до помака у прецизности лоцирања.
ЈВГРИП усваја једноделно ковање да елиминише спојене површине, пружајући снажну отпорност на континуирани бочни удар сечења.
Након ковања, делови од легираног челика пролазе кроз двоструке циклусе старења за отклањање напрезања како би се ослободио заостали напон од ковања и ЦНЦ обраде. У условима бочног стезања, прибор издржава упорну хоризонталну силу резања; неослобођени унутрашњи напон би покренуо постепену деформацију подлоге и смањио тачност лоцирања током дуготрајних цикличних оптерећења.
Чауре за позиционирање су произведене од челика високе тврдоће. Унутрашње бушотине добијају каљење и супер-завршну обраду како би се гарантовала стабилна тачност понављања позиционирања на вертикалним успонским станицама.
Предности производње
1. Конверзија нулте тачке од 90° решава сметње бочне обраде на компактним машинама
На машинама са малим столом, вертикално обешени обрадаци су окренути директно према вретену без нагињања вретена под великим углом. Ризици од судара алата и учвршћења су смањени, откључавајући пуни капацитет обраде за опрему са компактним омотачем.
2. Монолитно ковање без спојева издржава бочно сечење
За разлику од фиксирања под правим углом са вијцима, једноделна кована структура уклања ризике од отпуштања спојева. Одржава стабилност лоцирања под сталним силама бочног глодања и смањује трагове цвокотања и површинске дефекте узроковане померањем микро учвршћења.
3. Задржите предности брзе промене нулте тачке за подешавања бочних функција
Чауре са нултом тачком вертикалног успона одговарају индустријским стандардним Д20 завртњима за нулту тачку. Постојеће постоље за фиксирање потребно је само накнадно опремити стандардним вучним клиновима за вертикално качење. Нема ручног показивања и поравнања током замене уређаја, што драстично скраћује време подешавања за машинску обраду бочних делова.
4. Очувајте драгоцено кретање осе З за компактне машине
Конвенционално хоризонтално стезање троши ход З осе. Вертикално висећи распоред помера радне комаде у И-смеру, штедећи ограничено кретање осе З за ЦНЦ опрему малог отиска и чини неке делове који су раније били ограничени за производњу.
5. Уградите и ручне радионице и аутоматизацију
Оператери могу ручно заменити вертикалне уређаје. У међувремену, вертикална нулта тачка може да се упари са роботским хватаљкама за руковање вертикално оријентисаним основама за аутоматско утовар-истовар. Надоградње старих машина могу се завршити без замене комплетне опреме.
6. Дизајн нагиба струготине смањује учесталост одржавања за вертикално висеће подешавање
Косе површине нагиба струготине окружују референтну тачку успона. Струготине клизе надоле и ретко се заробљавају унутар отвора за позиционирање чаура, смањујући радно оптерећење при чишћењу под условима вертикалног бочног стезања.

Апплицатион Цасес
ЈВГРИП Л-тип палета за позиционирање нулте тачке је широко распрострањена на компактним вертикалним обрадним центрима и малим машинама са 5 оса за машинску обраду бочних рупа, бочних шупљина и бочних прореза.
Случај 1: Радионица за израду калупа
Овај купац користи више компактних вертикалних ЦНЦ машина за машинску обраду минијатурних калупа у бочним шупљинама.
Пре надоградње: за бочно стезање коришћени су угаони блокови подељеног типа плус стеге. Свака замена уређаја захтевала је ручно индикацију и поравнавање, сваки пут 3-5 минута. Угаони блокови са вијцима су имали тенденцију да се олабаве под ударом сечења, стварајући честе трагове клепетања на бочним површинама радног предмета.
Након извођења ЈВГРИП Л-Типе палета: брза замена нулте тачке уклања рад на ручном поравнању. Време замене уређаја пада на 7-10 минута. Једноделни Л-облик побољшава крутост против бочне силе резања. Недостаци трагова брбљања су у великој мери потиснути, а брзина пролаза за храпавост бочне површине калупа значајно расте.
Случај 2: Фабрика за прераду прецизних компоненти
На локацији раде мале машине са 5 оса са ограниченом унутрашњом радном запремином. Велики део радних комада захтева машинску обраду са бочним елементима. Са решењем за вертикално качење ЈВГРИП Л-Типе палете, нагињање вретена велике амплитуде више није потребно. Вероватноћа судара вретена опада. Сачувани ход З осе омогућава обраду делова који се раније нису могли завршити због ограничења хода.
Комплетан производни ток
1. Ковање у облику слова Л од једног дела од легираног челика
2. Груба обрада
3. Прво старење за ослобађање од стреса
4. Полузавршна обрада
5. Секундарно старење за ослобађање од стреса
6. Супер прецизно брушење за референтне површине
7. Притисни спој чаура
8. Склоп заптивке пнеуматског кола
9. Тест држања притиска на непропусност
10. Инспекција тачности са више ставки
11. Третман за заштиту од рђе
12. Паковање отпорно на ударце за извоз
Контролна листа
Тест тачности понављања вертикалне станице
Тест геометријске тачности под правим углом од 90 степени
5-минутни тест ваздушне непропусности задржавања ваздуха, максимални дозвољени пад притиска ≤0,02 МПа
Функционална верификација цикличког закључавања-откључавања
Свака јединица се испоручује са фабрички издатим подацима о контроли тачности за архивирање опреме купаца.
Процена и избор производа
Проверите расположиви простор за монтажу на радном столу машине алатке. Израчунајте дужину и ширину основе Л-типа да бисте избегли колизију са штитником машине и дометом кретања вретена.
Процијените укупну тежину радног комада плус постоље учвршћења. Вертикално качење ствара услове конзолног оптерећења. Никада немојте прекорачити објављено максимално дозвољено оптерећење конзоле.
Потврдите спецификације клинова за повлачење нулте тачке на лицу места. Стандардна верзија одговара завртњима за повлачење Д20. Прилагођени склопови чаура могу се развити за алтернативне величине клинова на захтев.
За интеграцију роботске аутоматизације: процените домет хватаљке према вертикално оријентисаним основама. ЈВГРИП технички тим може да подржи процену изводљивости.
Мере опреза при раду
Затегните монтажне завртње за хоризонталну основу Л-типа стриктно у складу са захтевима за обртни момент у ЈВГРИП корисничком приручнику. Ова палета носи конзолну силу бочног резања; недовољан обртни момент вијака узрокује микро вибрације целе јединице и квари тачност обраде.
Уградите филтер уље-вода на предњи крај улаза компримованог ваздуха. Влага и нечистоће које улазе у чауре изазивају рђање и хабање и доводе до померања прецизности.
Прскајте аеросол сувог мазива на чауре са нултом тачком вертикалног успона након сваких кумулативних 80-100 радних сати. Течно моторно уље је строго забрањено. Течно уље задржава металне струготине које клизе надоле и изазива кварове при заглављивању чаура.
Приликом сваке промене степена преноса, очистите успон и чауре за вертикално лоцирање одозго надоле са компримованим ваздухом да бисте очистили нагомилане клизне струготине.
Избегавајте јак удар који удари вертикално лоцирајуће лице успона. Деформација стуба изазвана сударом ће скоро трајно оштетити прецизност под правим углом од 90 степени и перформансе лоцирања.
Строго забраните рад преоптерећења изнад номиналног оптерећења конзоле. Преоптерећење ће довести до трајне деформације подлоге.
Паковање и испорука
Паковање: Кућиште од пуног дрвета отпорно на ударце за извоз са унутрашњим пуфером од густе пене. Посебна заштитна обрада се примењује за вертикално лоцирање референтне површине како би се спречило оштећење од судара у океанском транзиту на велике удаљености.
Стандардно време испоруке: 14-20 радних дана. Мали број стандардних СКУ-ова се држи на залихама за убрзану испоруку.
Подршка након продаје
Гаранција: 12-месечна гаранција на пуну јединицу покрива грешке у производњи, искључујући злоупотребу коју је проузроковао човек или штету од судара. Квалификовани захтеви уживају бесплатну поправку или замену резервних делова.
Технички ресурси: Обезбеђена су онлајн оперативна документација. Плаћена даљинска техничка подршка доступна је за пројекте наруџбине великих количина.
Услуга прилагођене модификације: подешавање висине успона, измена спецификације за повлачење, дизајн више станица на вертикалном успону су подржани.
Евалуација узорка: Узорак за евалуацију се може договорити; купац сноси трошкове превоза узорка.
ФАК
П1: Може ли се ЈВГРИП Л-тип палета за позиционирање нулте тачке поставити равно и користити као обична хоризонтална палета са нултом тачком?
О: Наменски је направљен за вертикално бочно висеће стезање. Не препоручује се употреба равног полагања. Стварни режим носивости одступа од спецификације дизајна подлоге и лако ће премашити номинални капацитет оптерећења.
П2: Да ли ће се вибрације приликом обраде појавити под конзолним бочним стезањем?
О: У оквиру номиналног дозвољеног опсега оптерећења, једноделна кована подлога обезбеђује довољну крутост. Приметно брбљање ће се десити ако комбинована тежина радног комада и учвршћења премашује оцену оптерећења конзоле. Прорачун укупне тежине је обавезан током фазе избора производа.
П3: Да ли се моје постојеће базе учвршћења са нултом тачком могу користити на вертикалном успону ове палете Л-типа?
О: Базе за учвршћење опремљене стандардним Д20 завртњима за вучу са нултом тачком могу се окачити директно без поновне производње учвршћења.
П4: Да ли је ЈВГРИП Л-Типе палета компатибилна са 5-осним ЦНЦ машинама?
О: Ради са малим машинама са 5 оса. Потпуна процена сметњи која обухвата кретање арматуре-палета-вретена-нагиба мора бити завршена у фази избора.
Увид у одлуку о набавци
Многи корисници ЦНЦ машина са компактним омотачем суочавају се са тешким изазовима машинске обраде са стране. Јефтини конвенционални угаони блокови немају могућност брзе промене нулте тачке и доносе дуго време подешавања. Обичне хоризонталне палете нулте тачке не могу постићи конверзију вертикалног датума од 90 степени.
ЈВГРИП Л-тип палета за позиционирање нулте тачке комбинује једноделну структуру ковања у облику слова Л високе крутости и систем брзе промене нулте тачке. Решава уска грла у вези са бочним елементима на машинским алатима са ограниченим простором, пружајући опипљиву практичну вредност за израду калупа и апликације за бочну обраду делова неправилне прецизности.
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.


Невс Рецоммендатионс