Srpski језик
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


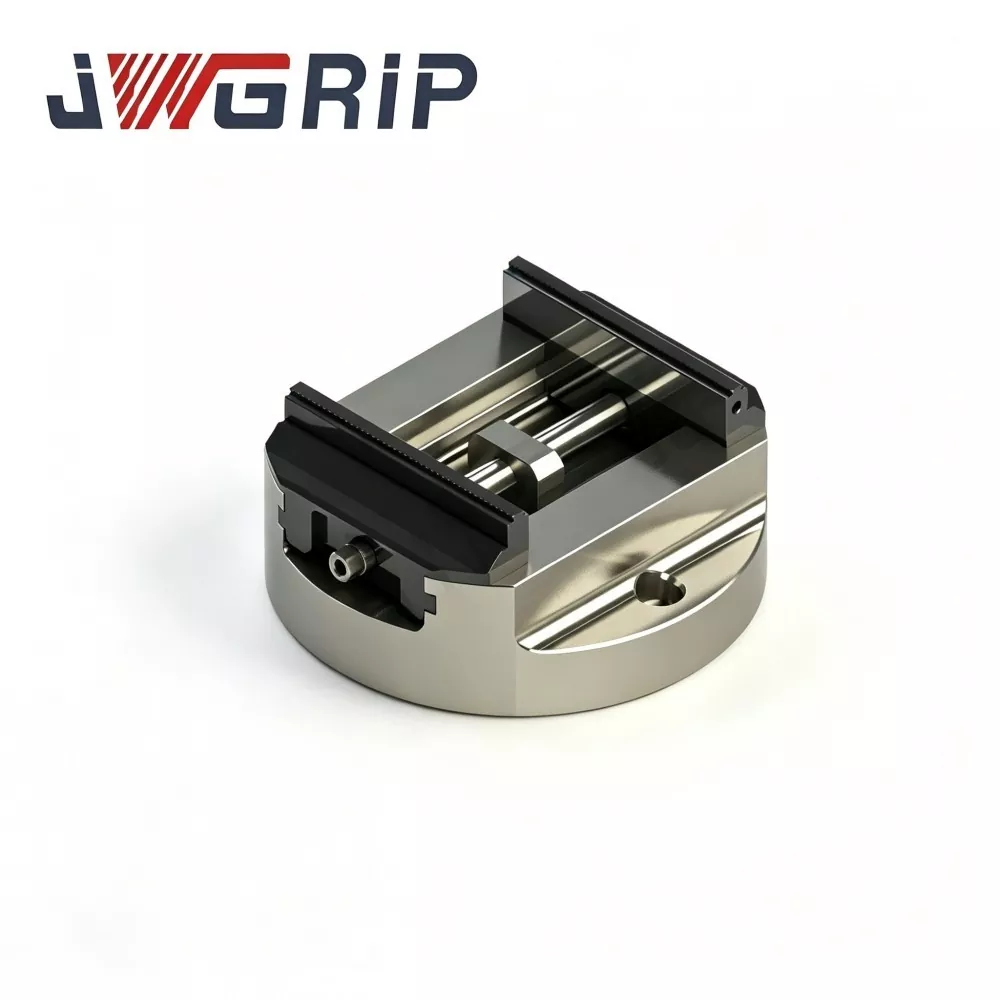
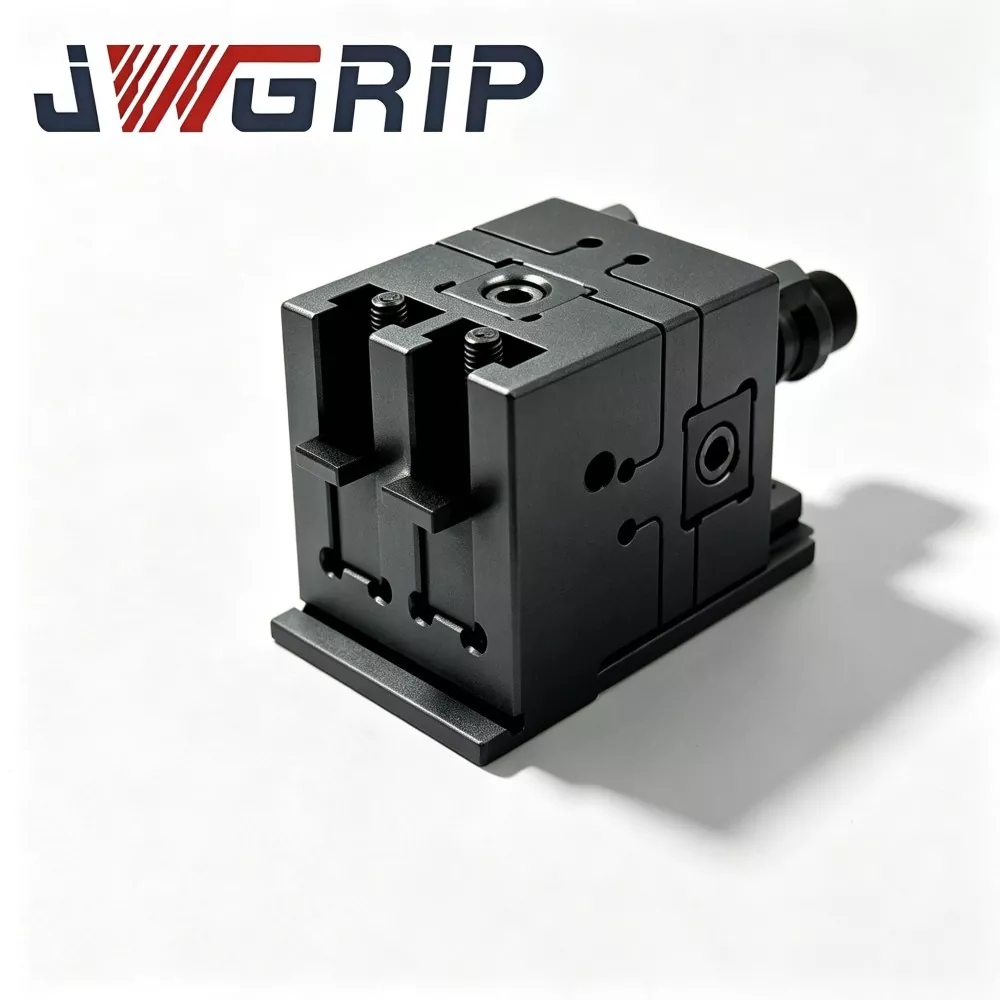
Самоцентрирајући ЦНЦ стеге високе прецизности са округлом базом
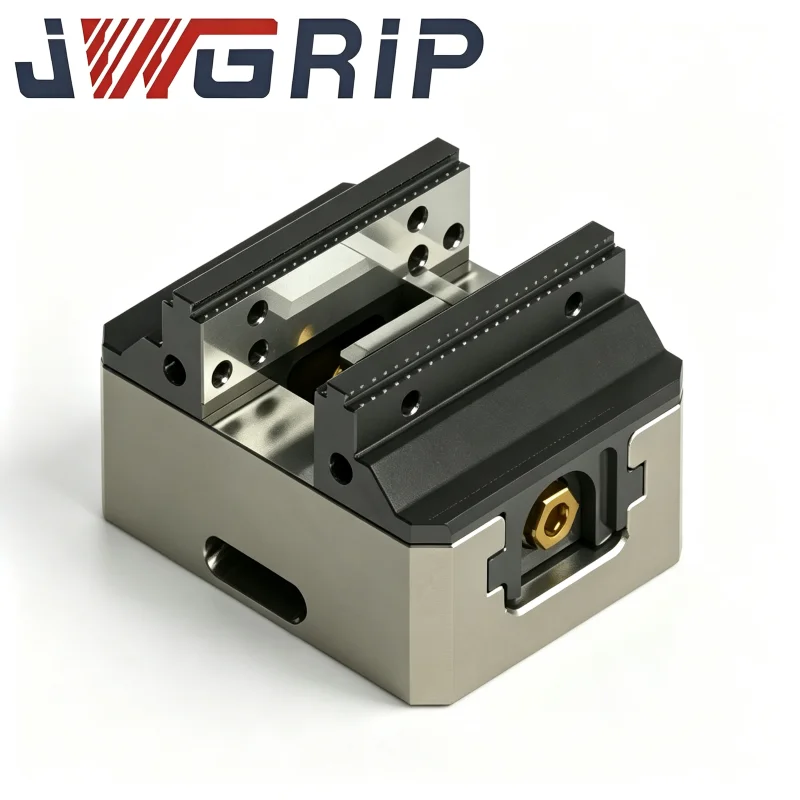
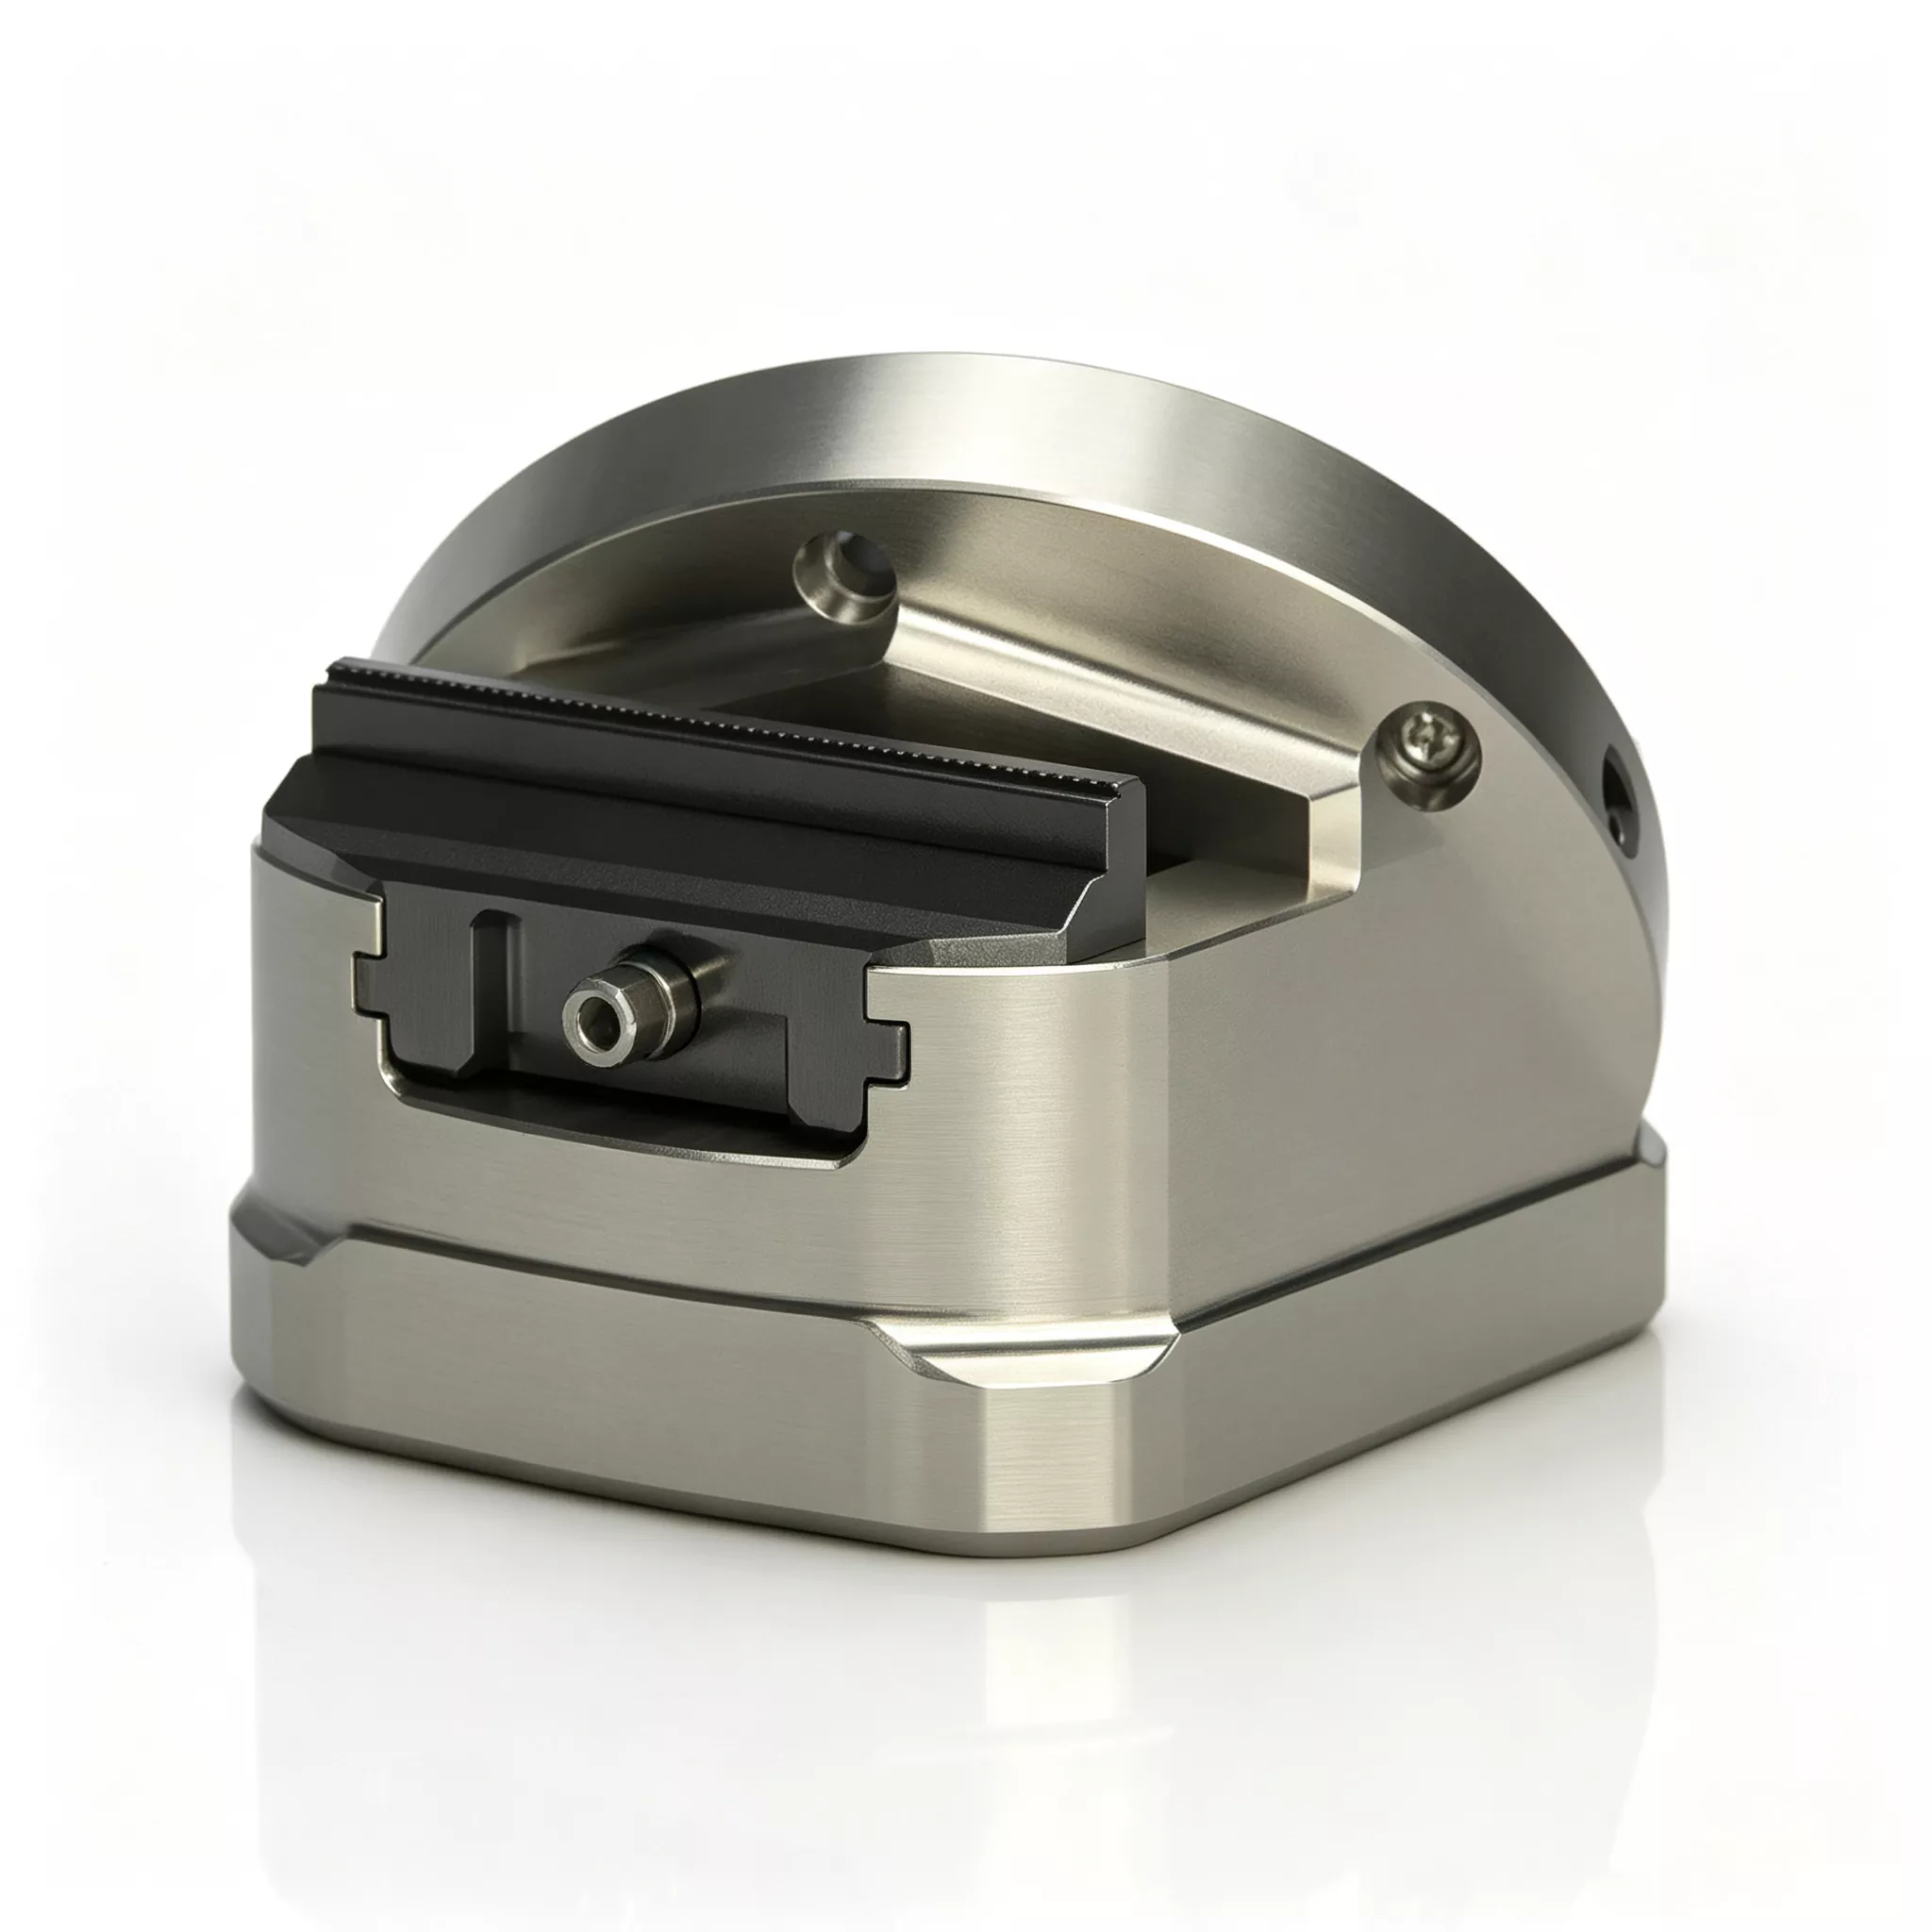
ЈВГРИП је професионални произвођач и добављач прилагођених високопрецизних самоцентрирајућих ЦНЦ стеза за 5-осну обраду у Кини, са стандардним моделима у потпуности на залихама за брзу глобалну испоруку. It is a high-precision integrated CNC workholding fixture professionally engineered for 5-axis and complex multi-axis CNC machining operations. Усвајајући врхунско тело од нодуларног гвожђа и индуктивно каљену структуру вођице, интегрише ултра-високе поновљиве перформансе стезања, компактан распоред који штеди простор и стабилност резања високе крутости у једну интегрисану јединицу.
Ова самоцентрирајућа стега са округлом базом високе прецизности има поновљивост стезања језгра од ±0,01 мм, пружајући ултра-стабилне перформансе позиционирања за обраду делова сложеног профила. Све кључне структурне компоненте подлежу строгом третману старења за ублажавање напрезања након грубе машинске обраде како би се у потпуности елиминисало унутрашње напрезање ливења и обраде, обезбеђујући дугорочну стабилност структуре. Индуктивно каљене вођице обезбеђују врхунску отпорност на хабање током честог цикличног стезања, ефикасно одржавајући доследну тачност позиционирања и избегавајући слабљење тачности узроковано дуготрајним радом.
Оптимизована компактна округла база штеди простор на столу машине и ефикасно спречава сметње алата током обраде под великим углом и ротирајућим индексирањем. Уз једноставне и ефикасне процедуре стезања, у великој мери смањује грешке у подешавању изазване људима и максимизира време рада вретена. Широко применљив на прецизну серијску обраду ваздухопловних компоненти, аутомобилских делова и врхунских делова калупа, овај уређај произведен у Кини значајно скраћује време помоћног подешавања и обезбеђује поуздану и конзистентну димензиону тачност за високо сложене прецизне задатке машинске обраде.
Објашњење принципа рада
Високопрецизни самоцентрирајући ЦНЦ вијци са округлом базом су прецизна јединица за држање која се углавном користи на 4-осним, 5-осним ЦНЦ обрадним центрима, ЕДМ машинама и опреми за прецизно брушење.
Његова основна карактеристика је конструкција са кружном базом: у поређењу са стегама са правоугаоном базом, дизајн округле базе повећава зазор ротационог кретања на столовима машина и избегава потребу за гломазним средњим адаптерским плочама.
Функција самоцентрирања је реализована унутрашњим прецизним синхроним преносним механизмом брегасто-вијак:
1. Након што је шкрипац безбедно причвршћен за радни сто машине алатке, поставите радни предмет између две чељусти.
2. Покрените завртањ централног погона; Унутрашњи сет брегастих вијака покреће двоструке чељусти да се померају ка унутра идентичном брзином.
3. Радни предмет се аутоматски центрира на средишњу линију вретена машине, није потребно досадно ручно поравнавање индикатора точкића.
Машинске тачке болова
Стварна серијска производња са више оса открива неколико типичних ограничења конвенционалних решења за држање рада:
1.Недовољан ротациони зазор стеге са правоугаоном основом
Правоугаона основа заузима велику површину стола. Током нагињања под великим углом код машина са 4/5 оса, често долази до сметњи алата и вретена. Додатне адаптерске плоче додатно троше кретање З-осе.
2. Слабљење тачности узроковано цикличним хабањем водилице
Без површинске обраде високе тврдоће, контактне површине у водилицама се постепено троше након масивних циклуса стезања. Самоцентрирајући основ се помера, што захтева поновљено ручно поновно поравнање и спуштање ефективног времена рада машине.
3. Тешка зависност од ручног центрирања
Традиционалне стеге захтевају искусне оператере да заврше центрирање индикатора. Недоследност позиционирања која произилази из разлика у вештинама оператера ће бити увећана у сложеном резању под више углова, што ће резултирати отпадом од обрадака високе вредности.
4. Инвазија загађивача скраћује радни век уређаја
Лоше заптивене структуре омогућавају течности за сечење и металним струготинама да уђу у унутрашње склопове преноса. Абразивне честице убрзавају хабање компоненти и изазивају кварове при ометању у дуготрајној континуираној производњи.

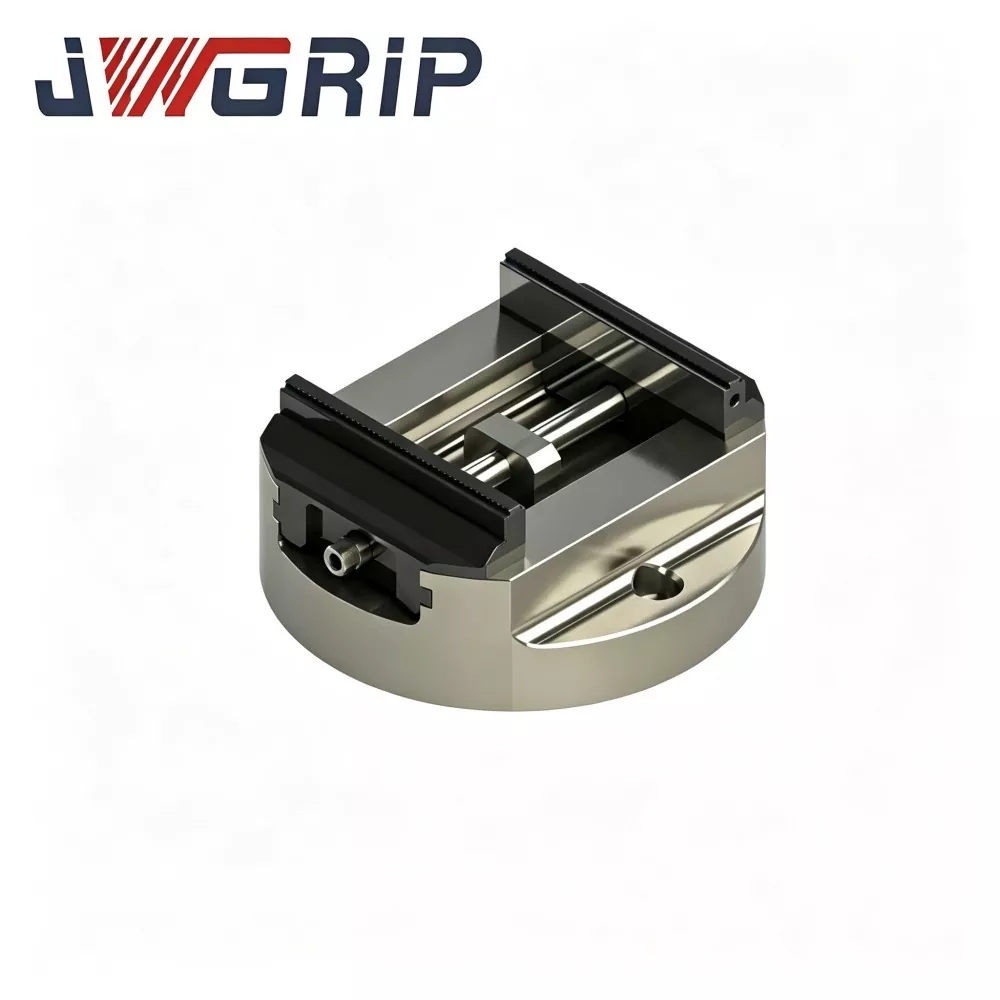
Састав скупштине
ЈВГРИП самоцентрирајући ЦНЦ стеге са округлом базом високе прецизности састоји се од пет основних функционалних склопова:
① Главно тело са округлом базом од висококвалитетног нодуларног гвожђа ослобођеног стреса
② Индукционо каљена група прецизних водича
③ Унутрашња синхрона погонска јединица са двоструком вијком
④ Измењиви интерфејс за монтажу чељусти (за тврде чељусти / меке чељусти)
⑤ Потпуно затворен склоп за заптивање отпоран на струготине и расхладну течност
1. Главно тело од дуктилног гвожђа са округлом базом ослобођено напрезања
Врхунско ливење од нодуларног гвожђа са вишеструким третманом за ублажавање напрезања. Одлична карактеристика пригушивања вибрација потискује трагове сечења. Контура кружне основе побољшава ротациони зазор за опрему са 4/5 оса.
2. Индукционо каљена група прецизних водича
Контактне површине са водећим путем добијају третман индукционог очвршћавања, достижући високу површинску тврдоћу. Прецизно брушене клизне површине гарантују кретање са малим трењем и дуготрајну отпорност на хабање под честим циклусима отварања-затварања.
3. Унутрашња синхрона погонска јединица са двоструком вијком
Прецизно произведен брегасто-завртни пренос пружа савршено синхронизовано кретање за две чељусти. Остварује аутоматско центрирање радног предмета без обзира на почетну позицију постављања предмета.
4. Измењиви интерфејс за монтажу чељусти
Подржава брзу замену између тврдих чељусти и алуминијумских меких чељусти. Корисници могу да усвоје меке чељусти за прелиминарну машинску обраду специјалних профила без куповине додатних наменских учвршћења.
5. Потпуно затворени склоп за заптивање
Кућиште за заптивање обавија унутрашњи брегасти завртањ и комору за вођење, блокирајући металне струготине и прскање расхладне течности, штитећи прецизне покретне компоненте од абразивне контаминације.
Истакнуте карактеристике диференцираног језгра
1. Гарантована тачност стезања ±0,01 мм
Проверено фабричком опремом за инспекцију за сваку готову јединицу, а не само теоретски параметар. Стабилна конзистентност првог дела међу серијама, ефективно смањење стопе одбијања и обим поновне обраде за високо вредне вишеосне компоненте.
2. Геометрија округле базе оптимизована за вишеосно ротационо кретање
Кружни обрис максимизира ротирајући радни омотач машине. Елиминише губитак кретања на З-оси узрокован додатним адаптерским плочама. Обезбеђује довољно простора за избегавање током сложене обраде нагибом и ротацијом и омогућава усвајање агресивнијих параметара сечења.
3. Изванредне перформансе пригушивања вибрација тела од нодуларног гвожђа
Материјал од нодуларног гвожђа ефикасно апсорбује вибрације резања. Обуздава трагове цвокотања који настају у условима тешког сечења. Побољшава квалитет површине готових делова и продужава радни век алата.
4. Покретне површине за кључеве индуктивно каљене ХРЦ 58-62
Критичне површине водилице и брегастих завртња достижу тврдоћу ХРЦ 58-62. Задржава стабилне перформансе самоцентрирања након милиона циклуса стезања и успорава опадање прецизности изазвано абразијом површине.
5. Потпуно затворена заптивна конструкција која изолује контаминацију
Штити унутрашње делове прецизне трансмисије од струготина и прскања расхладне течности у уобичајеним условима ЦНЦ радње. Продужите радни век уређаја и стабилизује континуиране перформансе серијске производње.
6. Изменљива тврда/мека вилица плус могућност прилагођене модификације оријентисане на пројекат
Интерфејс чељусти за брзу замену прилагођава се разноврсним профилима обратка. ЈВГРИП пружа услуге инжињеринга по наруџбини: подесите распоред монтаже базе, контуру чељусти и ход стезања како би се задовољили посебни захтеви за машинским столом и радним комадом.
Типични сектори апликација
1. Производња прецизних компоненти за ваздухопловство
Лопатице турбине, структурни оквири, компоненте у вези са стајним трапом са строгим захтевима толеранције и сложеним просторним контурама. Стабилне перформансе самоцентрирања испуњавају захтеве за глодање и бушење са више углова са 5 оса за делове ваздухопловства високе вредности.
2. Производња компоненти за аутомобиле и мото-спорт
Кућишта мотора, кућишта мењача, делови за вешање. Погодно за брзо глодање делова од легуре алуминијума и легура титанијума испод 4-осне/5-осне опреме.
3. Израда калупа и калупа
Језгра калупа за убризгавање, компоненте калупа за штанцање. Висока крутост и тачност понављања позиционирања дају фину завршну обраду површине и прецизне димензије карактеристика за задатке израде калупа.
4. Прецизна машинска обрада опште намене
Рад на вертикалном/хоризонталном машинском центру, укључујући глодање, бушење, брушење и урезивање. Поуздан универзални радни држач за вишеваријантне поруџбине мешовитих серија.
Ток рада инсталације
1. Темељно очистите раван за монтажу радног стола машине алатке и доњу референтну површину округле базе. Уклоните металне струготине, остатке расхладне течности и мрље од уља. Сићушне стране честице ће покренути померање при монтажи и изазвати девијацију позиционирања током операција ротационог индексирања са више оса.
2. Поставите стеге на радни сто алатне машине, поравнајте позиције рупа за монтажу. Затегните причврсне завртње у складу са спецификацијама обртног момента наведеним у званичном приручнику. Уверите се да су стеге чврсто причвршћене без колебања.
3. Ставите радни предмет између чељусти, активирајте завртње за централни погон да бисте завршили аутоматско самоцентрирајуће стезање. Замените чврсте/меке чељусти према материјалу радног предмета и спољној контури.
4. Извршите симулацију рада машине у празном ходу за покрете индексирања нагиба на више оса. Проверите да ли има механичких сметњи и тенденције померања радног комада под симулираним оптерећењима сечења.
5. Завршите валидацију пробног сечења тестним радним комадом. Прегледајте индексе димензија и геометријских толеранција. Покрените формалну масовну производњу тек након што перформансе центрирање-стезање задовољавају инжењерске захтеве.
Контролна листа одржавања
1. Дневно одржавање
После сваке смене обраде, обришите радне површине чељусти и доњу референтну површину округле базе. Очистите струготине и прскање расхладне течности да бисте елиминисали изворе одступања од позиционирања.
2. Периодично подмазивање
Отварајте приступ за одржавање заптивних склопова у редовним интервалима. Убризгајте одговарајуће мазиво против хабања за унутрашњу јединицу за пренос брегастог завртња, да би се покрет отварања-затварања чељусти одржао глатко.
3. Инспекција делова који се троше
Повремено прегледајте контактне површине вилице. Замените или поново избрусите чељусти када огребате или истрошите квалитет стезања. НЕ настављајте производњу са истрошеним чељустима.
4. Квартална верификација тачности
Сваке четвртине скините стеге са радног стола. Проверите да ли има модрица и удубљења на бази округле базе. Измерите самоцентрирајућу тачност понављања помоћу метролошких алата, откријте суптилно померање тачности испред ризика серијског отпада.
5. Дуготрајна заштита складиштења у стању мировања
Потпуно очистите целу јединицу стеге. Нанесите премаз против рђе на референтне и радне површине чељусти. Чувати у сувом окружењу заштићеном од прашине.
6. Напомене о забрањеним операцијама
Забранити стезање прекомерног хода. Никада немојте ударати тешким алатима о тело стеге или чељусти да бисте избегли деформацију базе и унутрашњих компоненти преноса.
Референца за избор набавке
Основна вредност ЈВГРИП високопрецизних самоцентрирајућих ЦНЦ стеза са округлом базом:
① Изглед кружне базе оптимизован за више оса
② фабрички потврђена тачност поновног стезања ±0,01 мм
③ Тело од нодуларног гвожђа које апсорбује вибрације
④ индуктивно каљене покретне површине високе тврдоће
⑤ заменљива структура чврсте и меке чељусти и могућност индивидуалног инжењеринга
Решава болне тачке обраде са више оса: недовољан ротациони зазор, људска грешка при ручном центрирању, померање тачности узроковано цикличним хабањем, лоша прилагодљивост за различите профиле израдака.
Подсетници за избор:
1. Упоредите максималну спољну димензију радног комада са ефективним ходом стезања и резервишите разумну сигурносну маргину.
2. Потврдите распоред рупе за монтажу на столу машине; проценити стање компатибилности ако се подудара са основним плочама са нултом тачком. Услуга прилагођене модификације доступна је за нестандардне захтеве инсталације.
3. Изаберите тип чељусти: изаберите чврсте чељусти за металне предмете са великом силом сечења; усвојити меке чељусти за пред-машинску обраду бланка специјалног профила. Припремите резервне комплете чељусти за производњу у варијанти високе мешавине.
4. Стандардне верзије залиха остварују брзу испоруку; усвојити ОЕМ прилагођену инжењеринг услугу за посебне монтажне димензије или посебне захтеве за профил чељусти.
ФАК
П1: Да ли се високопрецизни самоцентрирајући ЦНЦ вијци са округлом базом могу монтирати на 4-осне и 5-осне ротационе столове у стилу постоља?
Да. Његов дизајн кружне базе оптимизује зазор ротационе осе за 4-осну и 5-осну опрему типа лежишта. Израчунајте укупну висину уређаја за процену против судара пре инсталације. Прилагођена модификација распореда монтажних рупа може се реализовати за посебне спецификације ротационог стола.
П2: Да ли се на овом шкрипцу могу користити меке чељусти?
Апсолутно да. Он усваја изменљиви интерфејс за монтажу чељусти. Чврсте чељусти и алуминијумске меке чељусти могу се слободно заменити да би се задовољили различити захтеви за обраду радног предмета.
П3: Која је гарантована тачност понављања позиционирања?
Гарантована тачност поновног стезања достиже ±0,01 мм, свака јединица се подвргава контроли на фабричкој метролошкој опреми.
П4: Да ли ЈВГРИП подржава ОЕМ / ОДМ прилагођену наруџбу?
Да. Пружамо услуге пројектовања по мери ОЕМ-а на једном месту, укључујући обележавање логотипа, прилагођавање димензија и конфигурацију специјалног материјала како бисмо задовољили персонализоване захтеве на нивоу пројекта.
П5: Које су кључне тачке за свакодневно одржавање?
Корист од потпуно затвореног дизајна заптивања није потребан тежак рад на одржавању. Главне операције: одржавајте спољашње површине чистим од струготина, редовно подмазујте унутрашњи брегасто-вијчани пренос и повремено проверавајте стање истрошености чељусти.
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.
Невс Рецоммендатионс