Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

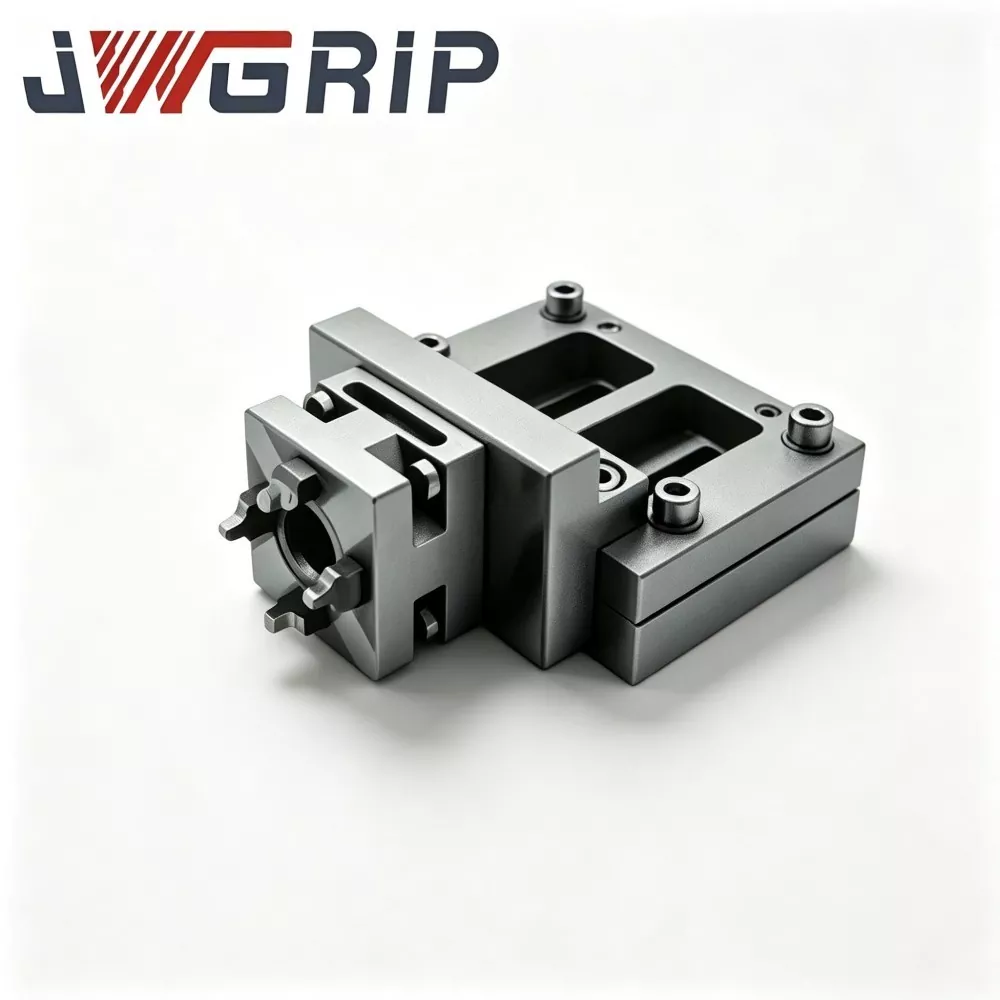
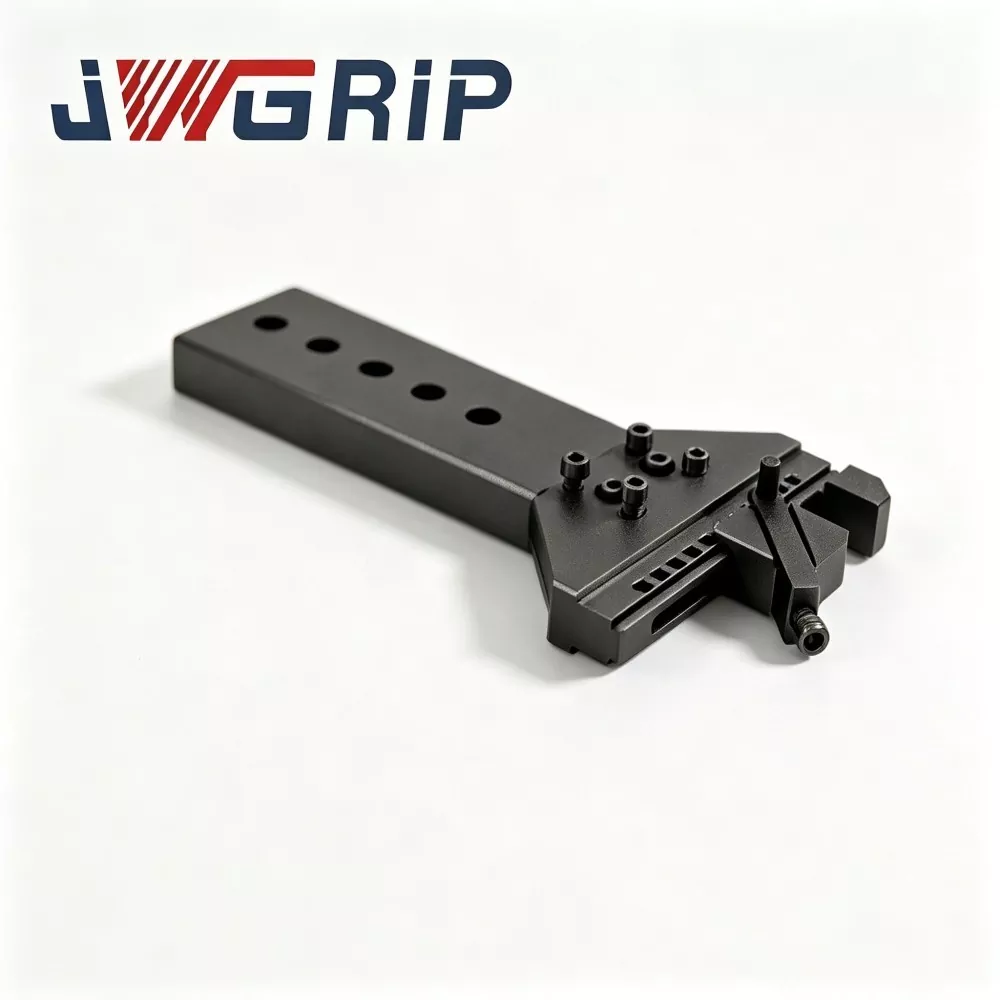

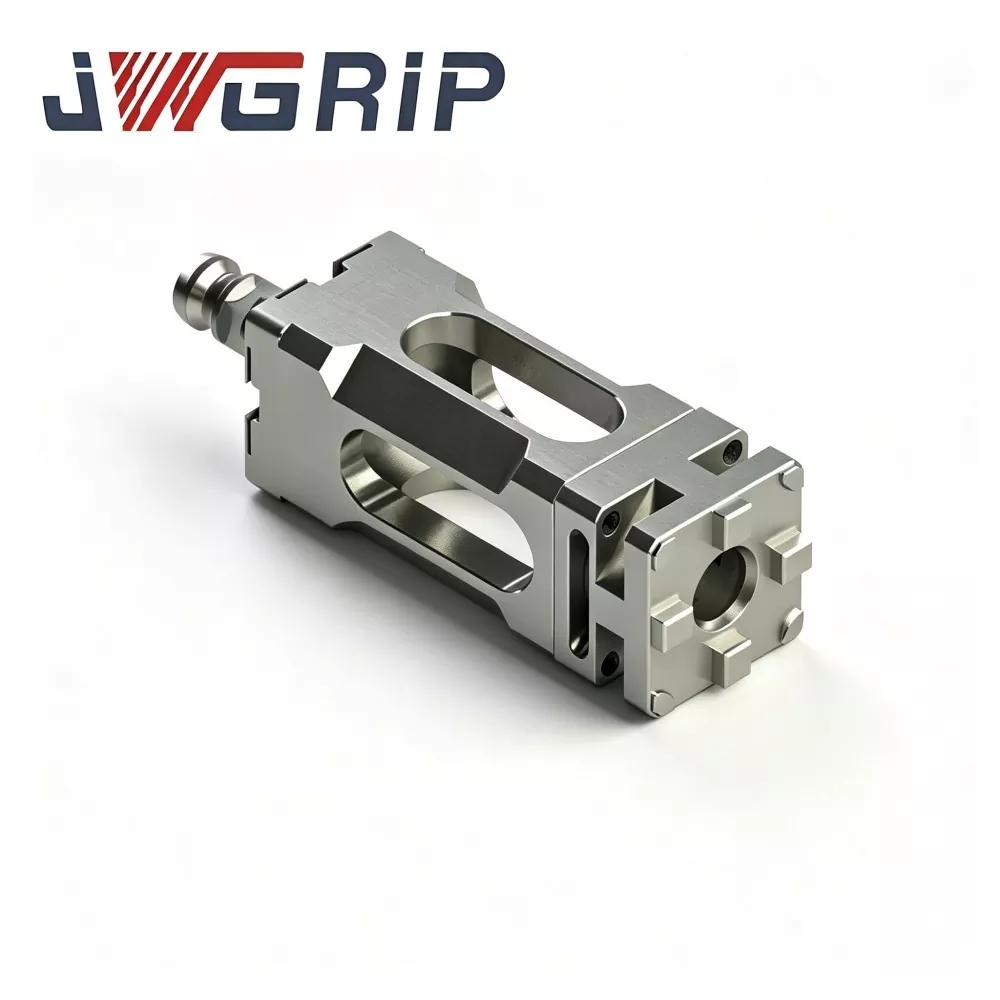

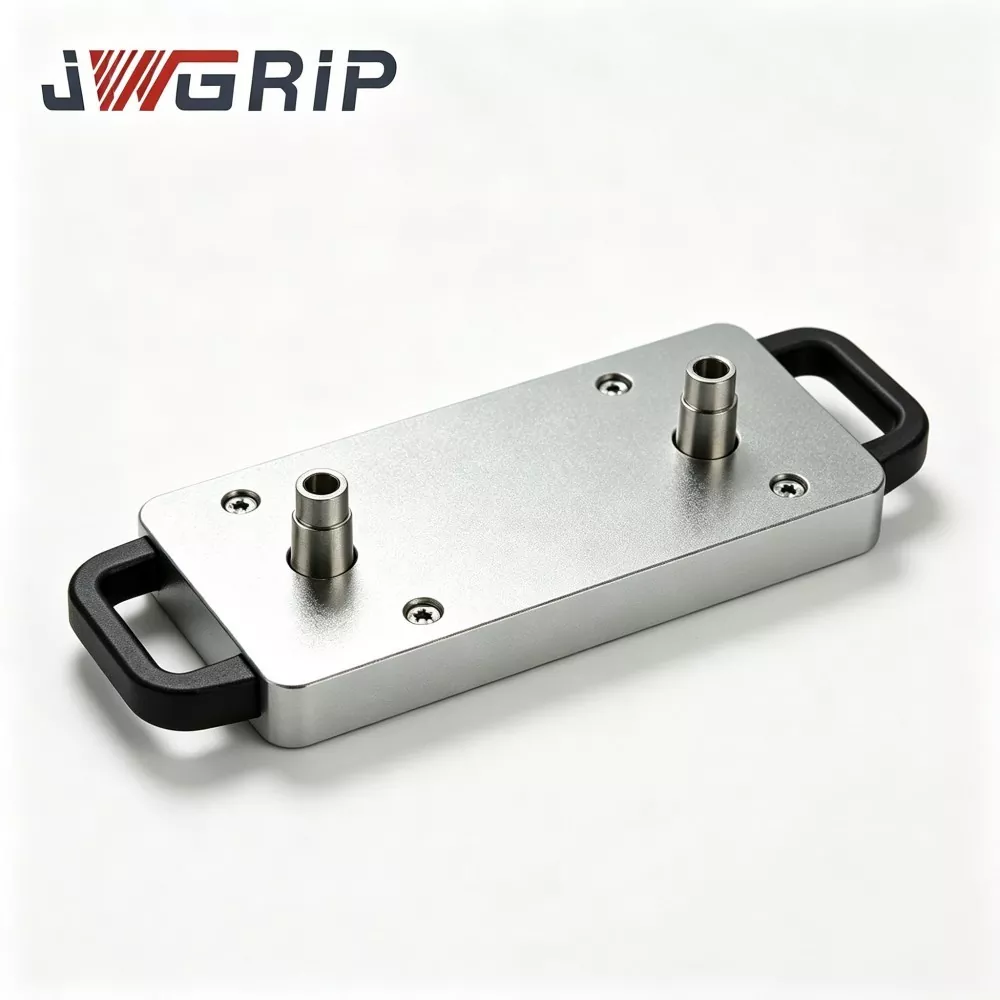
Аутоматска палета нулте тачке са стезном главом
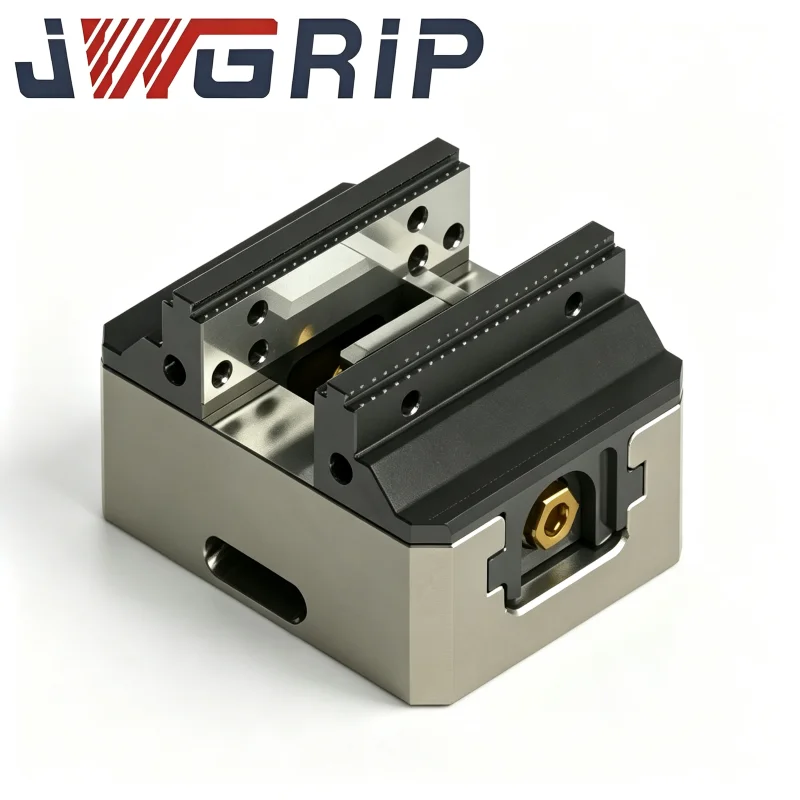
ЈВГРИП је произвођач и добављач професионалне аутоматизоване палете нулте тачке са стезном главом у Кини. То је интегрисани уређај за позиционирање нулте тачке посебно дизајниран за флексибилне беспилотне ЦНЦ производне линије. Он интегрише референтну компоненту за позиционирање нулте тачке и јединицу за закључавање пнеуматске стезне главе у један уређај, елиминишући потребу за куповином додатних вишеслојних адаптерских плоча или одвојених додатака за стезну главу. Може се директно инсталирати и причврстити на радни сто алатне машине и повезати са индустријским роботским хватаљкама.
Аутоматизована палета нулте тачке са стезном главом може постићи аутоматско позиционирање, аутоматско стезање и аутоматско отпуштање након што је радни предмет стегнут. Широко се користи у преради ливених делова од легуре алуминијума за аутомобиле, масовној производњи металних структурних компоненти за 3Ц потрошачку електронику и аутоматским јединицама за обраду графитних електрода у радионицама калупа.
Састав производа и радни ток
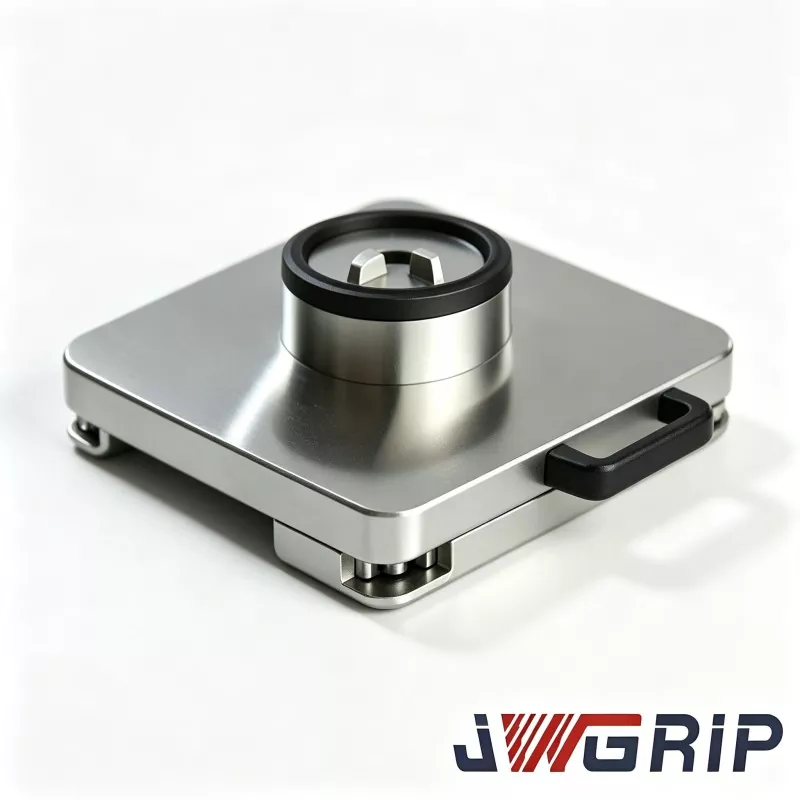
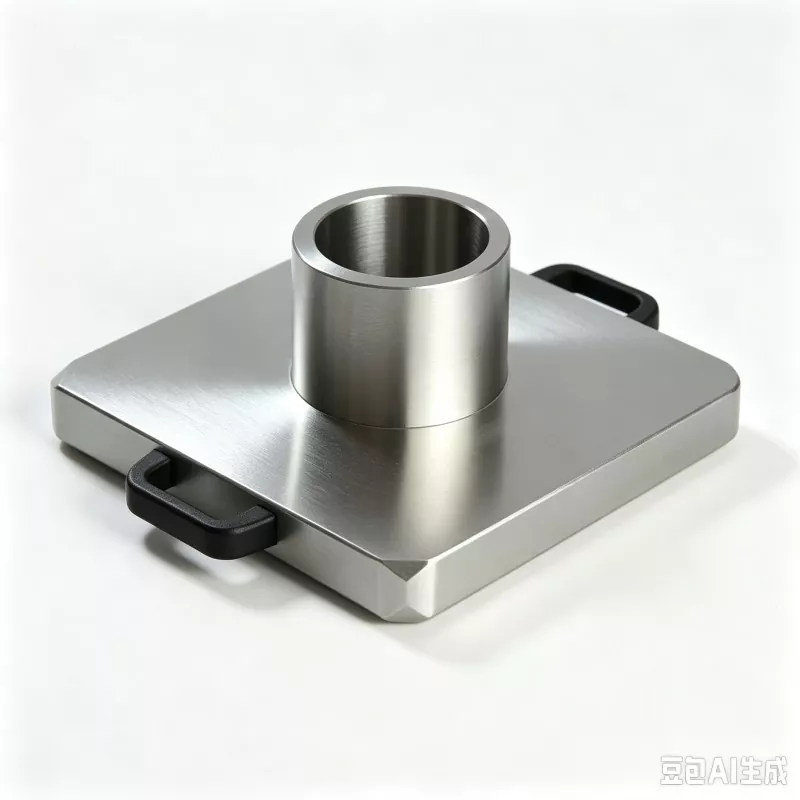
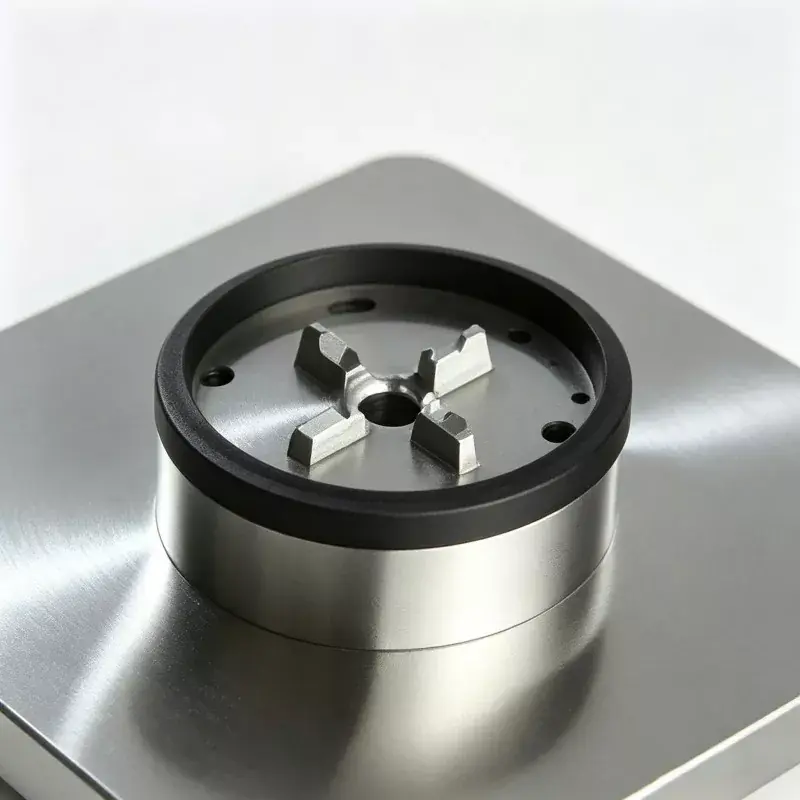
Аутоматска палета нулте тачке са стезном главом припада серији палета нулте тачке. Углавном се састоји од четири основне компоненте: основног тела палете, високопрецизног склопа чауре за позиционирање нулте тачке, модула пнеуматског погона и синхроне стезне главе.
Комплетан радни ток је следећи: Индустријски робот подиже основу учвршћења напуњеног радног комада и поставља га на референтну раван палете. Навлака за позиционирање нулте тачке завршава почетно позиционирање. Када уграђени сензор тачно детектује позицију, он шаље сигнал ПЛЦ управљачком систему.
ПЛЦ покреће пнеуматско коло, а уграђена пнеуматска јединица покреће стезну главу да се синхроно помера ка унутра, постижући равномерно радијално стезање основе уређаја.
Након што је стезање завршено, електрични сигнал потврде се шаље на ЦНЦ машину и почиње циклус обраде сечења.
Када се програм обраде заврши, машина алатка шаље сигнал о завршетку, а пнеуматски круг ослобађа притисак. Стезна глава се синхроно отвара, а робот вади завршени радни комад заједно са учвршћењем, припремајући се за следећи циклус утовара.
Цео процес не захтева ручно затезање вијака или ручно индикацију и поравнање.

Предности процеса
Основна плоча је направљена од кованог легираног челика и пролази кроз два потпуна процеса термичке обраде за ублажавање напрезања како би се елиминисао унутрашњи резидуални напон настао током ЦНЦ процеса обраде.
Многи конкуренти са ниским трошковима ће изоставити овај кључни корак. Ако је унутрашњи резидуални напон у основном материјалу значајан, поновљене операције стезања у радионици и промене температуре услед циклуса дан-ноћ могу изазвати микроскопске деформације које су невидљиве голим оком на референтној равни.
То ће довести до континуираних одступања величине обрађених предмета и резултирати великим губитком отпада.
Сваки комад сировине у нашој фабрици стриктно завршава комплетан процес жарења. Овај стандард је изведен из више од десет година практичног инжењерског искуства и служи бројним ЦНЦ аутоматизованим пројектима. Чаура за позиционирање је направљена од челика за лежајеве високе отпорности на хабање, подвргава се каљењу и каљењу и комбинована је са финим брушењем унутрашњих рупа и ултра-фином обрадом како би се минимизирао размак између површина за позиционирање и осигурао стабилан учинак позиционирања чак и након безбројних циклуса замене.
Цоре Адвантагес
1. Интегрисани једноделни структурални дизајн
Интегрисани једноделни дизајн штеди простор за монтажу на радном столу алатне машине и елиминише акумулиране грешке при монтажи узроковане вишеслојним адаптерским плочама. Традиционална решења подељеног типа захтевају слагање палета са нултом тачком, основне плоче адаптера и независне стезне главе, где слагање 2–3 плоче може да генерише додатних 3–5 μм акумулираног одступања позиционирања. Наш монолитни интегрисани дизајн избегава ове изворе грешака, смањује број купљених додатака и смањује трошкове управљања резервним деловима за крајње купце.
2. Поновите прецизност позиционирања
Палета пружа стабилну тачност позиционирања понављања од ±2μм. Унутрашње бушотине чахура за позиционирање обрађују се супер-завршном обрадбом. Свака палета се подвргава 100% инспекцији пуне тачности пре испоруке, а свака јединица се испоручује са штампаним оригиналним извештајем о инспекцији који се може доставити ради верификације на захтев иностраних купаца.
3. Нативе Аутоматион Интегратион
Стандардизовани пнеуматски прикључци и НПН интерфејси за излаз електричног сигнала су резервисани, чинећи палету компатибилном са више мејнстрим брендова индустријских робота на тржишту. Он заиста подржава производњу у ноћној смени без надзора. Према стварним подацима о накнадној уградњи од једног домаћег крајњег корисника ауто-делова, време циклуса замене уређаја пало је са оригиналног приручника 12–15 минута на 45 секунди након постављања наших палета, без потребе да оператер остане на лицу места током ноћних смена.
4. Висока излазна сила стезања
Уграђена пнеуматска стезна јединица обезбеђује максималну силу стезања до 45 кН, способну да издржи удар сечења изазван обрадом челика и ливеног алуминијума са великим оптерећењем, ефективно смањујући ризик од померања фиксирања и отпуштања током операција сечења.
5. Погодно одржавање и трошкови резервних делова који се могу контролисати
Склопови стезне чељусти могу се раставити и заменити појединачно без уклањања целе палете са радног стола алатке. Када чељусти претрпе абразију или оштећење, купци треба да купе само одговарајуће резервне делове уместо да замене цео сет палета, што ефективно смањује дугорочна улагања у одржавање опреме.

Стварни случајеви купаца
Аутоматизована палета нулте тачке са стезном главом се углавном примењује у три категорије производних линија: ЦНЦ производне линије без посаде за аутомобилске компоненте, линије за масовну производњу за 3Ц металне структурне делове и флексибилне аутоматизоване ћелије за машинску обраду графитних електрода унутар фабрика калупа.
Случај 1:Један велики домаћи произвођач ауто-делова је накнадно опремио две флексибилне ЦНЦ аутоматизоване производне линије са укупно 16 комплета аутоматизованих палета нулте тачке са стезном главом за машинску обраду алуминијума. Пре реконструкције, оператерима је било потребно ручно указивање и поравнање за сваку промену уређаја, што је трошило отприлике 13 минута по серији. Након постављања наших аутоматизованих палета са нултом тачком, робот завршава све послове утовара-истовара, позиционирања и стезања. Једнократни циклус промене скраћује се на 42-50 секунди. Реализује се ноћна смена без надзора. Према статистици тромесечне континуиране производње, месечни производни капацитет на нивоу радионице расте за 22 процента. Конзистентност димензија у серијама обратка се очигледно побољшава, а стопа одбаченог отпада значајно опада.
Случај 2:Једно велико предузеће за производњу калупа које се налази у делти Бисерне реке инсталира више комплета ове аутоматизоване палете унутар ћелија за аутоматизовану машинску обраду графитних електрода. Све базе електрода имају јединствене стандардне димензије. Оператери више не понављају ручне индикације за сваки задатак машинске обраде електрода. Димензиона конзистентност готових електрода се значајно побољшава и смањује се радни интензитет који се понавља за особље у радњи за калупе. Предложени положаји слика: фотографије на лицу места снимљене у нашој радионици за обраду, стварне слике радне станице за аутоматизацију на локацији корисника, детаљне фотографије тела палете у експлодираном приказу, фотографије снимљене током провере тачности фабричког излаза-КЦ.
Процес производње
Све аутоматизоване палете пролазе кроз комплетну производњу укључујући ковање, ЦНЦ машинску обраду, топлотну обраду, млевење и монтажу у оквиру наше интерне радионице за ЦНЦ учвршћење. Није усвојено ОЕМ оутсоурцинг комплетне јединице.
Комплетан производни ток:
Ковање од легираног челика → груба обрада → прво старење са ослобађањем од напрезања → полузавршна обрада → секундарно старење за растерећење напрезања → супер-прецизно брушење → пресовање чаура → општа монтажа → инспекција тачности и перформанси са више ставки → испитивање непропусности под притиском → заштита од рђе → заштита од рђе
Контрола квалитета и сертификати
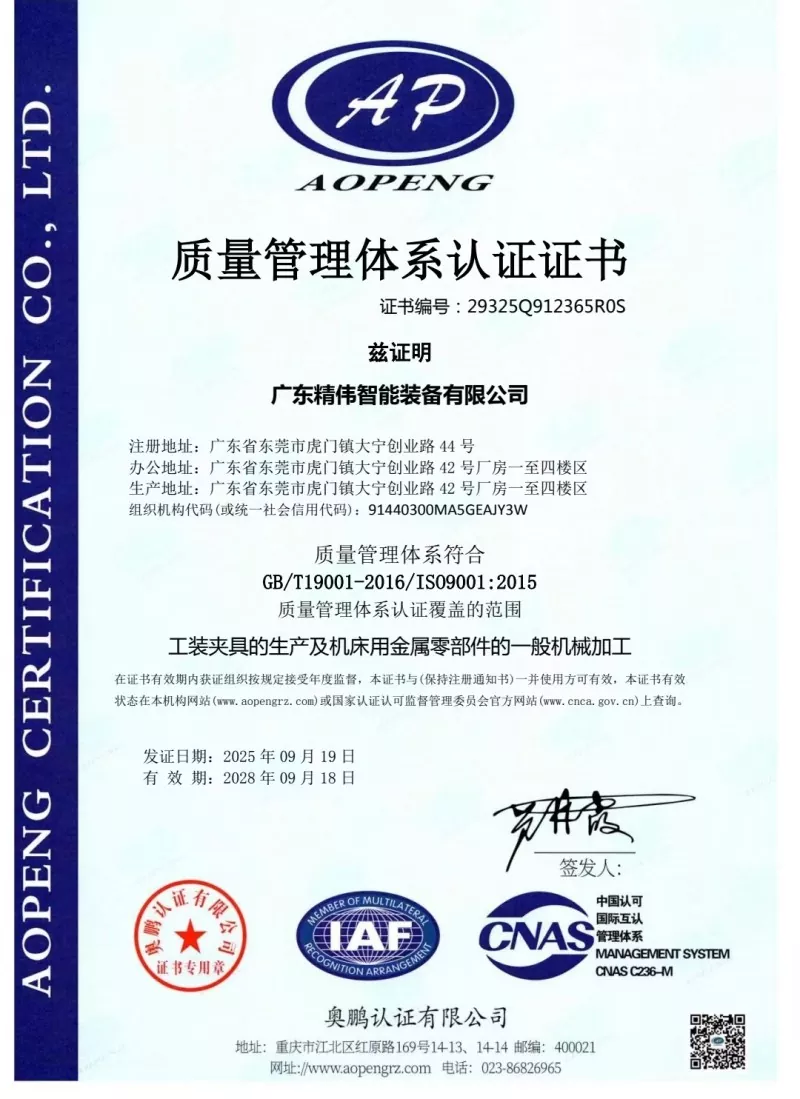
Обавезне ставке за преглед пре испоруке за сваку јединицу: тест тачности понављања позиционирања, стварно мерење силе стезања, тест држања притиска на непропусност (макс. дозвољени пад притиска ≤0,02 МПа у трајању од 5 минута), тест интегритета електричног сигнала и логике. Свака јединица се испоручује са јединственим подацима о фабричкој контроли. Наша фабрика поседује ИСО9001 сертификат система управљања квалитетом. Сертификати материјала су доступни за кључне металне компоненте. Лабораторијска инспекција треће стране коју су одредили купци је прихватљива.
Водич за одабир
Прво, потврдите стварну спољну димензију носача учвршћења на локацији купца да одговара спецификацији опсега стезања палета.
Друго, проверите стање извора ваздуха у радионици. Притисак компримованог ваздуха мора стабилно остати унутар 0,5-0,7МПа. Ако притисак извора ваздуха јако варира, препоручује се троструки склоп филтера који регулише притисак.
Треће, за набавку пројекта аутоматизације, разјаснити ИО комуникациони протокол између робота и ПЛЦ управљачког система. Комплетну документацију о електричном интерфејсу испоручујемо бесплатно.
Четврто, обезбедите максималну тежину радног предмета ако се обрађују тешки предмети. Наше техничко особље ће извршити процену и проценити да ли је потребна ојачана палета прилагођене верзије.
Напомене за инсталацију, пуштање у рад и рад
Док монтирате палету на радни сто алатне машине, причврстите завртње стриктно пратећи вредности обртног момента наведене у приручнику. Забрањено је насилно затезање прекомерним обртним моментом да би се избегла деформација тела палете. Филтер за уље и воду мора бити инсталиран на предњем крају улаза компримованог ваздуха како би се спречило да влага и метални остаци уђу у стезну главу и изазову рђање унутрашњих компоненти или заглављивање чељусти. Сваких 80-100 кумулативних радних сати, прскајте спреј сувог мазива на клизне површине трења унутар стезне главе.
Течно моторно уље је забрањено, јер течно уље привлачи масивне алуминијумске и гвоздене струготине и изазива кварове на чељусти. Током производње избегавајте велико накупљање струготине на референтној референтној равни палете. Оператери морају дувати и чистити рупе за лоцирање и референтне равни компримованим ваздухом при свакој промени смене. Никада немојте покретати јединицу која премашује максималну силу стезања наведену у спецификацији. Операција преоптерећења изазива трајну пластичну деформацију стезних чељусти и трајно уништава тачност позиционирања палете.
Паковање, време испоруке и постпродајна услуга
Кофери за паковање од пуног дрвета отпорни на ударце за извоз са унутрашњом заштитом од густе пене су усвојени да заштите прецизне референтне површине од оштећења приликом судара током транспорта на велике удаљености океаном. Стандардно време испоруке: 12-18 радних дана. Одређени стандардни артикли се држе на залихама ради краће испоруке.
12-месечна гаранција на пуну јединицу покрива грешке у производњи које нису изазване погрешним радом људи; обезбеђена је бесплатна поправка или замена резервних делова. Доступни су даљински технички водичи на мрежи за инсталацију и пуштање у рад. Плаћена услуга пуштања у рад на лицу места може се понудити за велике пројекте.
Подржана је услуга прилагођене модификације, укључујући подешавање опсега стезања, промену распореда пнеуматских кола и промену облика излазног сигнала. Бесплатан узорак је доступан за тест евалуације купаца; Трошкове транспорта за узорке преузимају купци.
ФАК
П1: Може ли аутоматизована палета са нултом тачком са Повер Цхуцком бити компатибилна са нултом тачком уређаја других брендова?
О: Датум димензија стандардне верзије одговара нашем изворном систему нулте тачке. Ако је за ваш пројекат потребна компатибилност са учвршћењима са нултом тачком другог бренда, обавестите о техничким захтевима пре постављања поруџбине, може се реализовати обрада прилагођених димензија података.
П2: Да ли ће нестабилни притисак извора ваздуха утицати на сигурност и поузданост стезања?
О: То ће донети директан утицај. Недовољан притисак извора ваздуха смањује стварну силу стезања стезне главе и ствара ризик од отпуштања радног предмета током сечења. Препоручује се да склоп филтера за регулацију притиска стабилизује притисак унутар 0,5-0,7 МПа.
П3: Који су примарни узроци смањене тачности понављања позиционирања након дуготрајног рада?
О: Три честа основна узрока: прво, загађивачи струготина акумулирани на референтним површинама за лоцирање; друго, нормално хабање унутрашњих клизних компоненти; треће, деформација тела палете узрокована спољним тешким ударом. Дајте приоритет чишћењу и одржавању. Истрошене компоненте се могу заменити засебним резервним деловима уместо пуне обнове палете.
П4: Да ли се ова палета може применити на 5-осним ЦНЦ машинама?
О: Компатибилан је са 5-осним машинама. Укупна висина монтираног уређаја мора се израчунати да би се спречио судар током нагињања вретена од 5 оса. Набавите модел машине алатке у фази избора и ми ћемо проценити ризик од сметњи за вас.
Пошаљи упит
Контакт информације
-
Адреса
бр. 44, Данинг Ентрепренеурсхип Роад, град Хумен, град Донггуан, провинција Гуангдонг, Кина
-
Тел
-
Емаил
Добродошли да пошаљете упит на ЈВГРИП. Наш професионални технички и продајни тим ће обезбедити бесплатан избор уређаја, прилагођени дизајн решења и тачну понуду.

Невс Рецоммендатионс